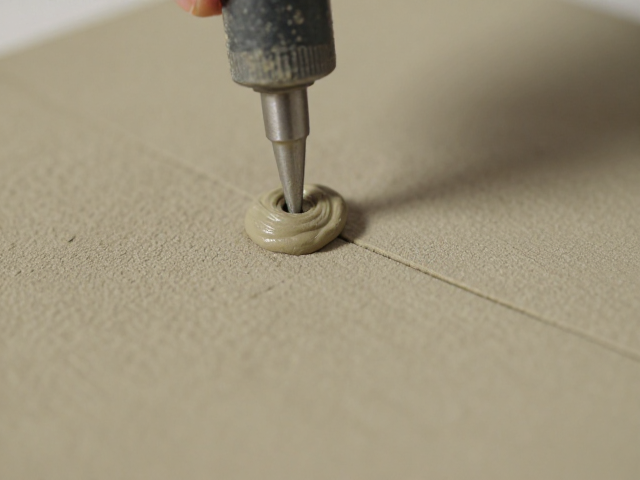
刻痕处理对粘接界面的微观影响
在泥浆粘接工艺中,刻痕打毛并非简单的表面粗糙化,而是构建微观机械咬合力的关键步骤。使用专用刻痕工具在泥浆表面制造均匀、深度的网格状纹路,能够显著增加有效粘接面积。这种物理结构的改变使得后续施加的泥浆能够更深地嵌入底层,形成类似“锚固”的效果。实际操作中,刻痕的深度需控制在2-3毫米之间,过浅无法形成足够的嵌固力,过深则可能导致结构薄弱或泥浆填充不实。
刻痕的均匀度直接决定了粘接层的应力分布。若刻痕深浅不一或方向杂乱,会导致局部应力集中,在受到外力或温度变化时极易产生开裂或脱落。因此,练习时需保持工具与基材角度一致,以稳定的速度划过表面,确保每一道刻痕平行且间距相等。这种标准化的操作手法能消除人为误差,为后续工序提供一致的界面条件,是提升整体工艺稳定性的基础环节。
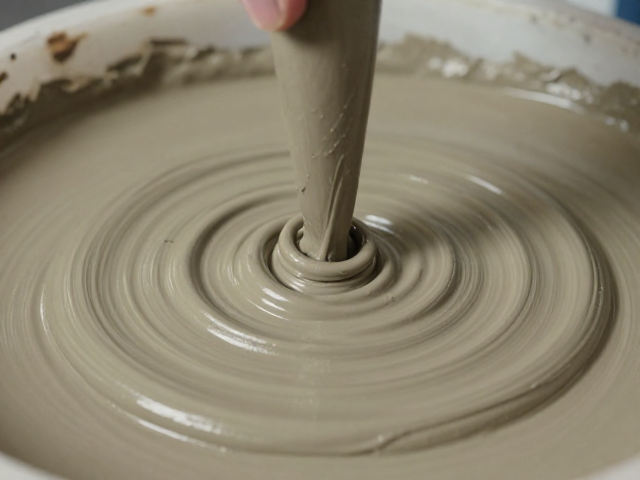
挤压粘合中的流变控制与密实度
挤压粘合的核心在于控制泥浆在受压过程中的流动与排气。当两层经过刻痕处理的泥浆接触后,通过均匀施加压力,迫使泥浆从刻痕缝隙中溢出,填满微观空隙。这一过程需要精准的手感控制,压力过大可能导致泥浆被完全挤出界面,造成干粘或强度不足;压力过小则无法排除空气,形成空鼓或分层。理想的挤压状态是泥浆适度溢出,形成连续的粘接层,同时无明显气泡残留。
泥浆的稠度与含水量在此阶段起着决定性作用。过稀的泥浆流动性过强,难以保持形状,容易在挤压过程中流失关键胶凝材料;过稠的泥浆则阻力过大,难以通过挤压实现充分渗透。实际操作中,需根据环境温度和湿度微调泥浆配比,确保其具备适宜的触变性。在挤压过程中,应采用螺旋式或双向交替施压的方式,确保泥浆在界面处均匀分布,避免单侧挤压导致的偏流现象,从而获得高密实度、高强度的粘接界面。
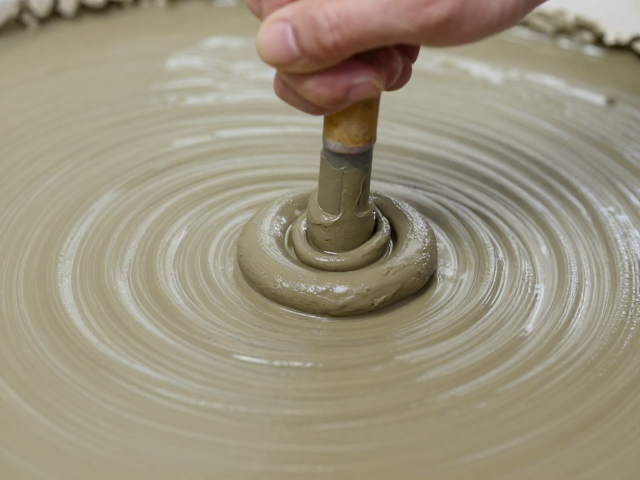
练习过程中的常见问题与修正
初学者在刻痕打毛练习中常遇到刻痕断点或深浅不一的问题,这通常源于手部稳定性不足或工具磨损。断点会导致粘接界面出现连续性中断,成为潜在的开裂源。修正方法包括定期更换刻痕工具尖端,保持其锋利度,并在练习时采用分段式操作,避免长距离一次性划动。此外,练习时应注重手腕的放松,利用小臂带动手部移动,而非单纯依靠手指发力,这样能更有效地控制刻痕的连续性与一致性。
在挤压粘合环节,常见的问题是粘接层内部存在肉眼不可见的微小气泡或分层。这往往是因为挤压速度过快或压力施加不均匀所致。修正时需放慢操作节奏,在接触初期采用轻压定位,随后逐步增加压力,并伴随轻微的揉搓动作,帮助空气排出。同时,需密切关注泥浆的溢出状态,若发现泥浆未从刻痕中充分溢出,需重新调整压力或检查泥浆稠度。通过反复修正这些细节,逐步建立起对材料特性与操作手感的精准控制能力。