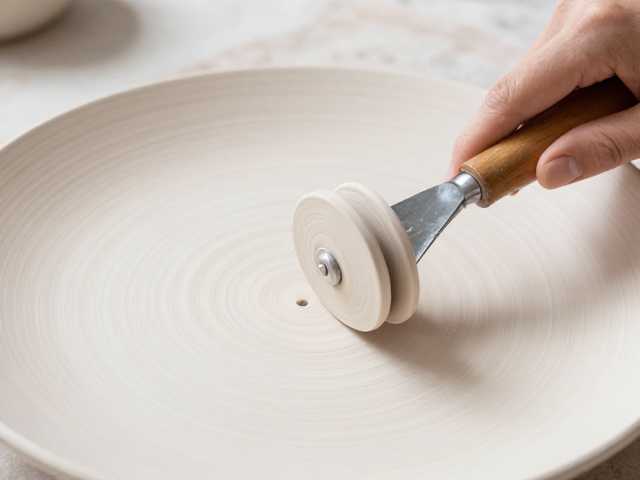
滚轮刀在干修坯阶段的核心作用与选型逻辑
干修坯是陶瓷成型后去除多余水分、细化坯体表面并确立器型轮廓的关键工序,滚轮刀作为这一环节的核心工具,其工作原理是通过旋转的金属或硬质合金滚轮对坯体表面进行切削与抛光。与传统刮刀相比,滚轮刀能更均匀地消除修坯痕迹,减少坯体内部应力集中,从而降低后续烧制过程中的开裂风险。选型时需重点关注滚轮直径、齿纹深度以及材质硬度,直径通常根据碗盘口径从10毫米至30毫米不等,齿纹越细密,对坯体表面的修饰效果越平滑,适合精细器皿;齿纹较粗则切削效率更高,适用于坯体较厚或需要快速去料的粗修阶段。
在实际操作中,滚轮刀的安装角度直接决定了切削效果。通常建议将刀轴与坯体表面保持15至30度的倾角,这个角度区间能在保证切削力稳定的同时,避免滚轮过度嵌入坯体导致卡顿或表面压痕。对于深腹碗或高足盘等异形器物,可能需要根据曲面变化动态调整手部施力角度,确保滚轮始终与接触面切线方向一致。此外,坯体的干湿程度是决定是否使用滚轮刀的重要变量,当坯体含水率控制在12%-15%左右(即皮革硬度阶段)时,滚轮刀能发挥最佳效能,若坯体过湿,滚轮易打滑且会粘附泥浆,导致表面粗糙;若坯体过干,则切削阻力过大,极易造成坯体崩角或滚轮齿纹磨损。
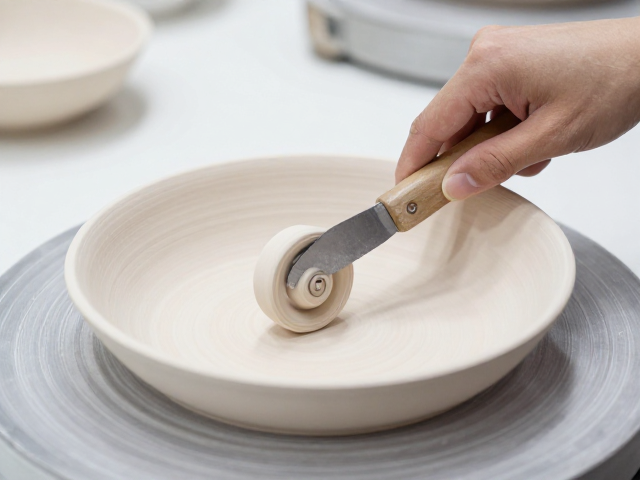
标准化操作手法与常见瑕疵规避
正确的握持与移动方式是避免修坯瑕疵的基础。操作者应双手配合,一手稳固支撑坯体或转盘,另一手平稳握持刀柄,利用手腕的细微转动带动滚轮前进,而非依靠手臂的大幅度推拉。移动速度应保持均匀,过快会导致切削不均,留下深浅不一的刀痕;过慢则可能因局部摩擦过热或压力过大,导致坯体表面起毛或产生细微裂纹。在修坯过程中,需定期清理滚轮齿纹中附着的泥渣,这不仅是为了保持切削效率,更是防止泥渣硬化后划伤坯体表面。对于碗盘内壁与底部的连接处(即“足底”与“内壁”过渡区),需采用小幅度、高频次的轻触修坯法,避免一次性切削过多导致器型变形或壁厚不均。
常见的修坯瑕疵多源于工具使用不当或坯体状态不稳定。例如,表面出现波浪纹通常是因为滚轮移动速度不均或坯体硬度不一致;而局部凹陷或压痕则多因滚轮角度过平或施力过大,导致滚轮边缘切入坯体过深。若发现修坯过程中坯体表面发白或掉粉,说明坯体过干或滚轮齿纹磨损严重,此时应立即停止作业,检查滚轮状态或适当增加环境湿度。对于带有浮雕或复杂纹饰的碗盘,滚轮刀应避开装饰部位,仅对素面区域进行修整,以免破坏图案立体感。此外,修坯过程中产生的废泥应及时清理,避免堆积在转盘或坯体底部,影响后续施釉或干燥的均匀性。
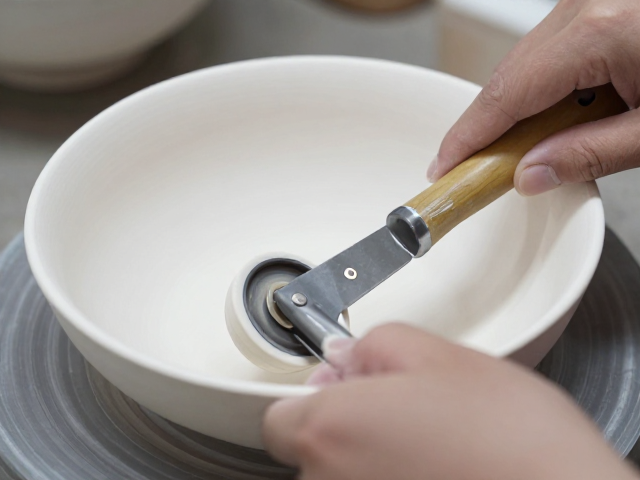
日常清洁维护与使用寿命延长策略
滚轮刀的保养核心在于防止金属部件锈蚀和齿纹变形。每次使用完毕后,必须立即用清水冲洗滚轮表面,彻底清除附着的泥浆,特别是齿纹缝隙中的顽固泥垢,可使用软毛刷辅助清洁,严禁使用尖锐金属物件强行剔除泥块,以免损伤齿纹结构。清洗后需用干布擦干水分,并涂抹少量防锈油或放置于干燥通风处自然晾干,特别是在潮湿环境下,防锈处理能显著延长工具的使用寿命。对于高频使用的滚轮刀,建议设置固定的清洁周期,定期检查滚轮旋转是否顺畅,若发现转动阻力增大或异响,需检查轴承部位是否积存杂质或发生磨损,必要时进行专业维护或更换核心部件。
长期使用后,滚轮齿纹会出现磨损,导致切削效率下降或表面修饰效果变差。当观察到修坯表面粗糙度明显增加,或滚轮边缘出现圆钝、崩缺现象时,应及时进行打磨修复或直接更换。修复时可使用细粒度油石对齿纹进行修整,保持齿尖的锋利度和几何形状的规整。对于高精度要求的陶瓷生产环境,建议建立工具更换标准,根据修坯数量设定更换阈值,而非完全依赖肉眼判断。此外,存放时应避免滚轮与其他硬物碰撞,最好配备专用保护套或独立存放盒,防止齿纹在搬运或存放过程中受到意外损伤。通过规范的日常维护,可确保滚轮刀始终处于最佳工作状态,从而稳定输出高质量的修坯效果。