干修坯前的含水率控制与回潮平衡
干修坯环节的核心痛点往往源于坯体内部水分分布不均,当坯体从成型后直接进入干燥或修坯工序时,若表层水分蒸发过快,内部水分仍被束缚,会导致内外收缩率不一致。这种应力差异是湿坯在后续搬运和修刮过程中出现隐性裂纹或宏观变形的根本原因。实际操作中,需严格监控坯体的含水率曲线,通常建议在坯体含水率降至12%-15%区间进行初步修整,此阶段坯体已具备基础强度,但保留一定塑性以应对机械应力。
为了平衡内外水分,回潮工序至关重要。将干燥后的坯体置于恒温恒湿的回潮室中静置一定时间,通常为2-4小时,具体时长需根据坯体厚度调整。这一过程并非简单的加湿,而是利用环境湿度梯度让表层与内部的水分进行分子级扩散平衡。经过充分回潮的坯体,其整体韧性显著提升,在后续接触修坯工具或搬运夹具时,能够吸收部分冲击力,从而大幅降低因局部应力集中导致的磕碰掉角或整体扭曲变形。
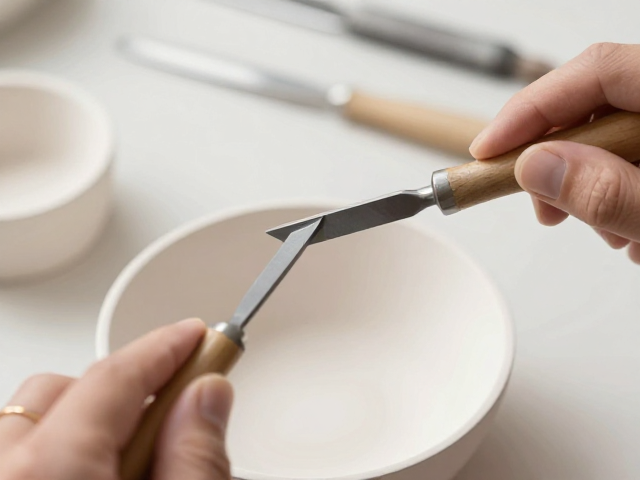
修坯刀具的角度与接触力学优化
修坯过程中的磕碰变形,很大程度上源于刀具与坯体接触时的受力模式不当。传统的垂直下压式修刮方式极易在坯体薄弱处产生剪切应力,导致坯体边缘崩缺或整体扭曲。优化刀具角度,保持刀面与坯体表面呈15-30度的微倾角,利用切削而非挤压的方式去除多余泥料,能显著降低垂直方向的压应力。刀头材质应选择具有一定弹性的合金或特种塑料,避免刚性过大造成的硬性冲击。
此外,修坯动作的连贯性直接影响坯体的稳定性。操作时应采用“轻触快移”的手法,避免在坯体同一位置长时间停留或反复刮擦。长时间摩擦会导致局部温度升高及水分流失,形成新的应力集中点。对于大面积平面修坯,建议采用分段式作业,先固定坯体中心基准点,再向四周延伸,确保坯体在受力过程中始终有一个稳定的支撑基准,防止因受力不均引发的翘曲变形。
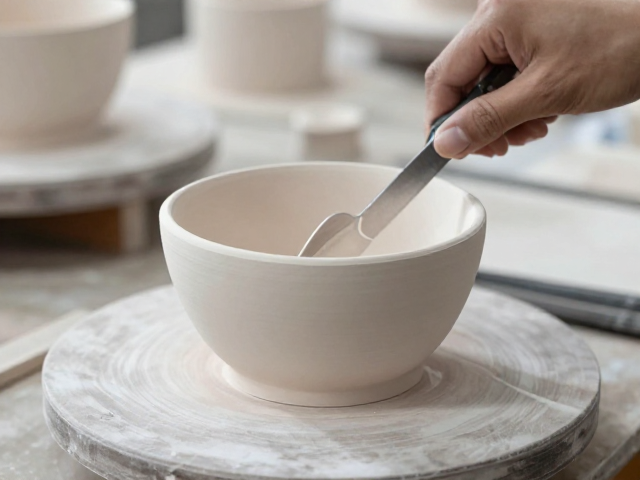
夹具定位与搬运过程中的应力分散
湿坯在干修阶段的变形,常发生在非修坯操作期间,即搬运和固定环节。传统的点接触或线接触夹具会集中在坯体局部,一旦受力不均,极易造成压痕或结构性损伤。采用面接触或多点均匀分布的柔性夹具是更优选择。例如,使用经过硅胶包裹的金属平板作为托底,或采用网状柔性支撑带,能够最大化接触面积,将重力均匀分散至坯体整体,消除局部压强过大导致的塑性变形。
在搬运过程中,坯体的重心变化是导致磕碰的主要风险源。操作时应遵循“低重心、慢移动”的原则,搬运工具需具备减震功能。对于大型或异形坯体,建议在坯体内部预埋或临时加装辅助支撑筋,这些支撑结构不参与最终成品,但在干修阶段能提供额外的骨架支撑,增强坯体的抗弯折能力。搬运路径应规划为直线最短距离,避免急转弯或剧烈颠簸,确保坯体在位移过程中受力状态平稳过渡。
环境温湿度对坯体物理性能的即时影响
干修车间的环境参数会实时改变坯体的物理状态,进而影响其抗变形能力。温度过高会加速坯体表面水分蒸发,导致表层硬化而内部仍软,形成“硬壳软心”的危险结构,此时任何轻微外力都可能导致表层剥落或内部塌陷。相反,湿度过高则会使坯体吸湿软化,强度大幅下降,极易因自重或轻微触碰发生塑性变形。因此,干修车间需配备独立的温湿度监控系统,将环境温度控制在20-25℃,相对湿度保持在50%-60%之间。
针对季节性变化,需动态调整干修工艺参数。夏季高温高湿环境下,应缩短坯体在车间内的暴露时间,增加回潮前的预干燥步骤,并加快修坯节奏,减少坯体在高温高湿环境中承受应力的时间窗口。冬季低温干燥环境下,则需加强坯体的保湿保护,防止因失水过快导致脆性增加。通过建立环境数据与坯体状态的联动机制,操作人员可根据实时环境微调修坯力度和工具选择,从外部环境维度规避变形风险。