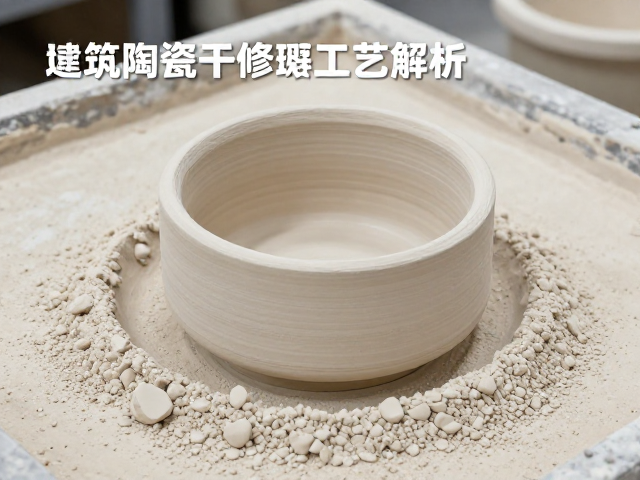
半干成型前的原料制备与水分控制
建筑陶瓷坯体的干修质量直接取决于入磨原料的细度与混合均匀度,通常要求通过325目筛网的细度占比达到95%以上,以确保坯体在后续成型中具备足够的致密度。在球磨工序中,泥浆的比重需严格控制在规定的范围内,一般介于1.75至1.85 g/cm³之间,这一参数决定了浆料的流动性与沉淀稳定性,进而影响压滤后泥饼的含水率分布。
泥饼经过真空练泥机处理后,含水率通常维持在12%至14%之间,这是半干成型的关键区间。若含水率过低,坯体在压制过程中容易出现层裂或密度不均;若含水率过高,则会导致脱模困难及干燥过程中产生较大的收缩应力。现代生产线常配备在线水分检测仪,通过微波或近红外技术实时监测泥饼水分,确保每一批次泥料的物理状态处于最佳成型窗口。
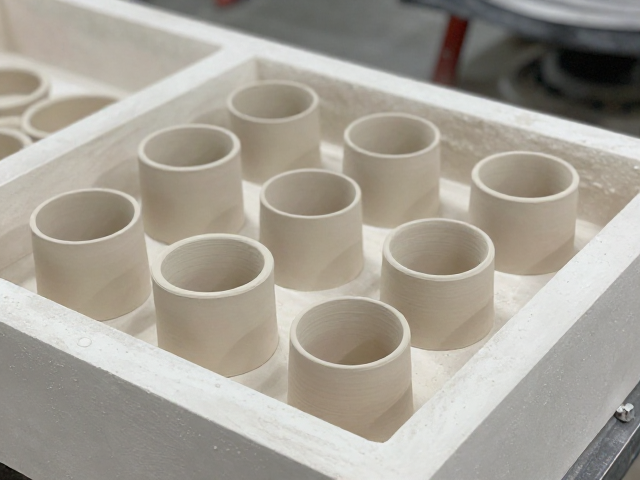
等静压成型工艺的核心参数设定
等静压成型技术利用液体介质传递压力,使坯体各部位受力均匀,这是解决传统单向压制导致密度梯度问题的有效手段。成型压力通常设定在150至300 MPa之间,具体数值依据陶瓷品种(如抛光砖、岩板或瓷片)及坯体厚度进行调整。高压环境下,颗粒间的孔隙率显著降低,坯体体积收缩率控制在3%至5%的合理范围内,为后续修坯提供结构基础。
在等静压过程中,保压时间至关重要,通常维持在10至30秒,以确保粉末颗粒在高压下完成重排与塑性变形。模具的设计需考虑脱模斜度,一般设置在0.5至1.5度之间,防止坯体在脱模瞬间因摩擦力过大而发生断裂或变形。此外,模具表面的光洁度直接影响坯体外观,需定期进行抛光维护,避免微观粗糙面导致修坯时产生划痕或应力集中点。
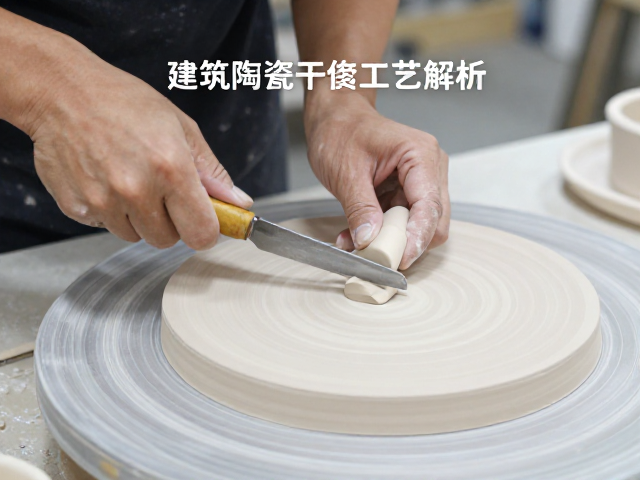
修坯工序的刀具选择与切削逻辑
修坯旨在去除成型后坯体表面的毛边、裂纹以及因模具闭合不严导致的多余料层,常用的修坯设备包括数控修坯机和高速铣削中心。刀具材质多选用硬质合金或金刚石复合片,其硬度需高于坯体硬度,以确保持续切削能力。切削速度通常控制在80至150米/秒,进给速度则根据坯体硬度和厚度动态调整,过快的进给会导致刀具崩刃或坯体表面出现振纹。
修坯过程中的切削深度需分层进行,粗修阶段去除大部分余量,精修阶段保证尺寸精度和表面光洁度。对于大规格薄板陶瓷,修坯时需特别注意刀具的热变形控制,常采用微量冷却液或气冷系统降低切削区温度,防止因热应力导致坯体微裂纹扩展。修坯后的坯体尺寸公差通常要求控制在±0.5 mm以内,以满足后续施釉和烧成对尺寸稳定性的要求。
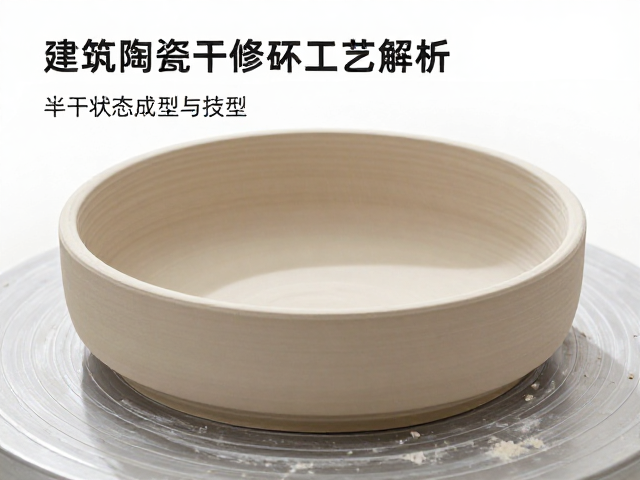
坯体干燥与应力释放的标准规范
修坯后的坯体含有较高水分,需通过干燥工艺将其降至安全范围,通常最终含水率需控制在0.5%以下。干燥过程分为预热、等速干燥和降速干燥三个阶段,升温曲线需平缓,避免表面水分蒸发过快导致表面硬化而内部水分无法排出,从而引发开裂或翘曲。干燥窑内的相对湿度需精确调控,初期保持在60%至80%,随着水分排出逐步降低至40%以下。
在干燥过程中,坯体内部会产生较大的毛细管压力和收缩应力,若应力释放不均,会导致坯体变形或隐性裂纹。为此,干燥窑常设置多温区控制,确保坯体各部位受热均匀。对于高精度要求的陶瓷制品,干燥后还需设置自然陈腐或恒温恒湿陈化环节,时长可达24至48小时,使坯体内部应力充分松弛,水分分布趋于均匀,为烧成工序提供稳定的坯体状态。