釉里红干磨抛光的物理本质与微观结构
釉里红作为元代创烧的高温釉下彩品种,其最终呈现的视觉质感,很大程度上取决于釉面在烧成后的二次物理处理。干磨抛光并非简单的表面打磨,而是通过机械摩擦改变釉层表面的微观几何形态。在高温烧制过程中,釉料中的金属氧化物与玻璃相发生复杂的物理化学反应,形成致密的玻璃质层。若直接出窑,釉面虽光亮但可能带有细微的橘皮纹或釉泪痕迹,而干磨工艺利用高硬度磨料对釉面进行可控的切削,旨在消除这些宏观瑕疵,使表面达到光学意义上的平整。
这一过程的核心在于对釉面硬度的精准判断与磨削力的平衡。釉里红的发色依赖于铜元素在还原气氛下的稳定存在,釉层的化学组成决定了其莫氏硬度。干磨过程中,磨具与釉面之间发生的是微脆性断裂与塑性变形。通过控制磨削深度,去除釉面最外层的疏松相,保留致密的玻璃相主体。这种处理使得光线在釉面上的反射从漫反射逐渐转向镜面反射,从而提升光泽度。然而,过度打磨会破坏釉层的完整性,导致发色发暗或出现“磨白”现象,因此工艺的关键在于找到硬度与光泽度的最佳平衡点。
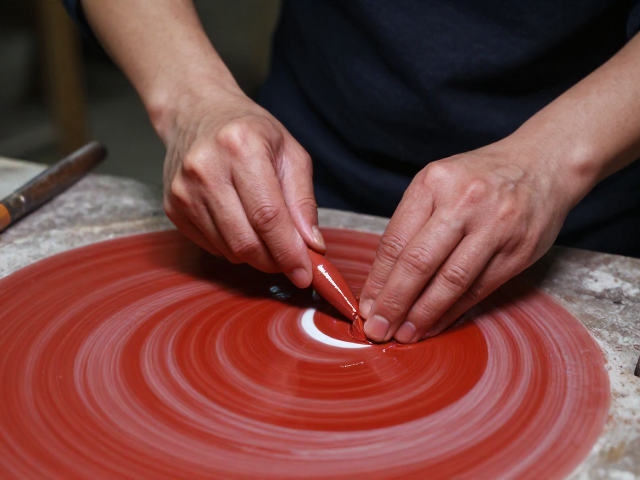
传统手工干磨的工具选择与操作技法
在景德镇的传统作坊中,干磨抛光往往是一系列严密的工序组合,而非单一动作。传统的工具配置包括不同目数的金刚砂条、石英砂布以及最终的牛皮轮或羊毛轮。操作时,工匠需手持瓷坯,通过手腕的细微转动,使磨具以恒定的压力和速度接触釉面。这一过程对经验要求极高,因为不同器型的受力点不同,瓶颈、底足与腹部的磨削轨迹需随形就势。手工干磨的优势在于灵活性,工匠能实时感知釉面的反馈,及时调整角度,避免因局部受力过大导致釉层崩裂或厚度不均。
具体的操作流通常遵循“粗磨去瑕、细磨匀光、精磨提亮”的逻辑。初期使用较粗的磨具去除烧成过程中产生的微小凹坑和杂质,随后逐步更换细目磨具,消除粗磨留下的划痕。阶段使用极细的抛光剂配合软质材料,对釉面进行精细处理。这一过程完全在干燥状态下进行,避免了水分对釉面可能产生的化学影响。工匠需保持环境无尘,防止灰尘颗粒嵌入釉面形成永久性瑕疵。这种纯物理的干式作业,确保了釉面化学性质的稳定,同时通过机械作用强化了表面的致密性,为后续的光泽呈现奠定基础。
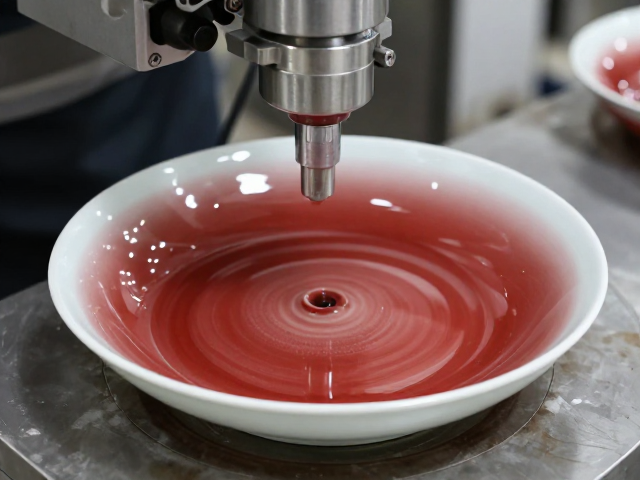
现代机械辅助下的标准化与精度控制
随着工业化需求的增加,传统手工干磨正逐步向机械化、标准化过渡。现代工艺中,高精度数控抛光设备被引入生产流程,通过编程控制磨具的运动轨迹、压力和转速,实现了批量化生产中的一致性控制。机械抛光的优势在于参数的可重复性,能够精确模拟资深工匠的操作手法,消除人为因素导致的差异。通过调整抛光垫的材质、转速和进给速度,可以针对不同釉料配方定制最优的抛光曲线,确保每一件产品表面光泽度达到统一标准。
然而,机械抛光并非完全替代手工,而是形成了一种互补关系。对于造型复杂、曲面变化剧烈的器物,机械抛光难以完全覆盖所有角度,仍需人工辅助进行局部处理。此外,机械抛光对釉面的平整度要求极高,若烧成阶段釉面波动较大,机械抛光难以完全修正,反而可能暴露缺陷。因此,现代工艺更强调“烧成质量决定上限,抛光工艺决定下限”的理念。通过优化烧成曲线,获得均匀的釉面,再辅以标准化的机械抛光,能够高效地提升釉里红瓷器的整体质感。这种结合既保留了传统工艺的精髓,又满足了现代市场对品质一致性的严苛要求。
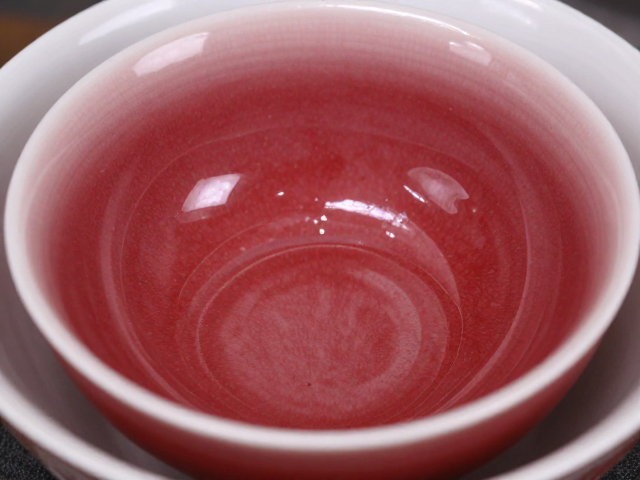
光泽度评估与工艺瑕疵的规避
评估釉里红干磨抛光的效果,主要依据光泽度数值与视觉观感两个维度。在专业检测中,使用光泽度仪在60度角下测量,高档釉里红的光泽度通常需达到85GU以上,甚至超过90GU,才能体现其温润如玉、亮如明镜的特质。视觉上,优质抛光后的釉面应呈现清晰的倒影,无明显雾状感或浑浊现象。光线在釉面上的折射应均匀流畅,无局部发暗或高光点缺失。这种高光泽度不仅提升了器物的美感,也反映了釉面致密程度的提升,有助于增强瓷器的耐酸碱性和抗污能力。
工艺瑕疵的规避是干磨抛光中的另一大难点。常见的瑕疵包括“磨痕”、“发乌”和“露胎”。磨痕通常由磨具目数跳跃过大或压力不均造成,表现为表面可见的细微划痕;发乌多因抛光过度或磨具污染导致釉面微裂纹增多,光线散射加剧;露胎则因边角处理不当,磨穿釉层暴露出土胎。为避免这些问题,需严格控制磨削节奏,采用渐进式打磨策略。同时,定期清洁磨具,防止旧磨料堆积影响抛光效果。对于釉里红特有的铜红发色,需特别注意避免因摩擦生热或机械应力导致色料微观结构变化,确保红色鲜艳纯正,不偏灰暗。