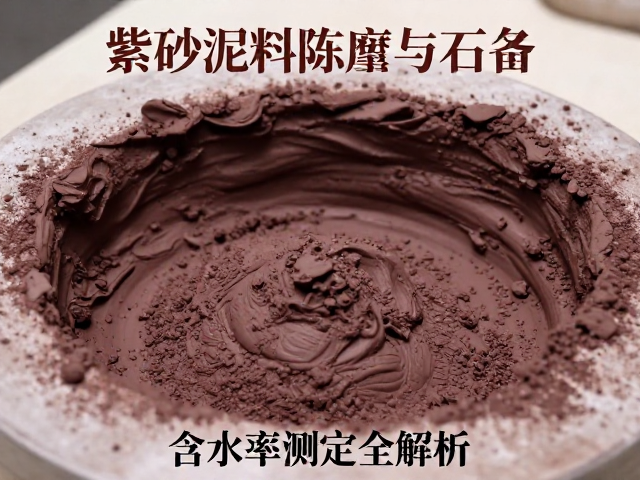
紫砂泥料陈腐工艺的核心逻辑与时间演变
紫砂泥料经过开采、粉碎、配土及练泥后,必须经过陈腐这一关键工序,其本质是一系列缓慢的物理与化学变化过程。在密闭且湿度适宜的环境中,泥料中的水分逐渐均匀分布,有机质发生氧化分解,同时黏土矿物颗粒表面形成水化膜,这使得泥料的可塑性显著提升,内部结构更加细腻均匀。这一过程并非简单的“发霉”或变质,而是通过微生物活动和水分渗透,去除泥料中的“火气”与杂质,为后续的成型与烧制奠定物质基础。
陈腐的时间跨度会直接影响泥料的最终表现,通常短则数月,长则数年甚至数十年。随着陈腐时间的延长,泥料中的游离水逐渐转化为结合水,颗粒间的结合力增强,泥料变得更加柔韧,不易开裂。老泥料在制作时手感更为油润,成型后胎质紧密,透气性与保温性更为稳定。不同矿源的紫砂泥,因其矿物组成和颗粒粗细的差异,所需的陈腐周期各不相同,细粉泥料通常比粗砂泥料需要更长的稳定期以消除内应力。
石英含量测定对紫砂物理性能的影响
石英是紫砂泥料中主要的非黏土矿物成分,其含量比例直接决定了紫砂器物的硬度、耐磨性及烧成后的收缩率。在工业检测与工艺控制中,测定石英含量通常采用化学分析法或X射线荧光光谱法(XRF),通过检测二氧化硅(SiO2)的含量来间接推算石英的比例。石英颗粒在烧制过程中保持化学稳定性,起到骨架支撑作用,适量的石英能防止器物在高温下变形,但含量过高会导致胎体粗糙,影响紫砂特有的双气孔结构。
石英颗粒的粒径分布同样至关重要,过粗的石英颗粒会在烧制后形成明显的白点或降低整体致密度,而经过精细研磨的石英粉则有助于提升泥料的细腻度。在泥料配制阶段,工匠需根据烧成温度调整石英与其他矿物的比例,低温烧制时石英的膨胀系数差异可能引起微裂纹,因此需通过严密的配比计算来平衡热稳定性。现代实验室可通过扫描电子显微镜观察石英颗粒与黏土基体的结合状态,从而评估泥料的微观结构完整性。
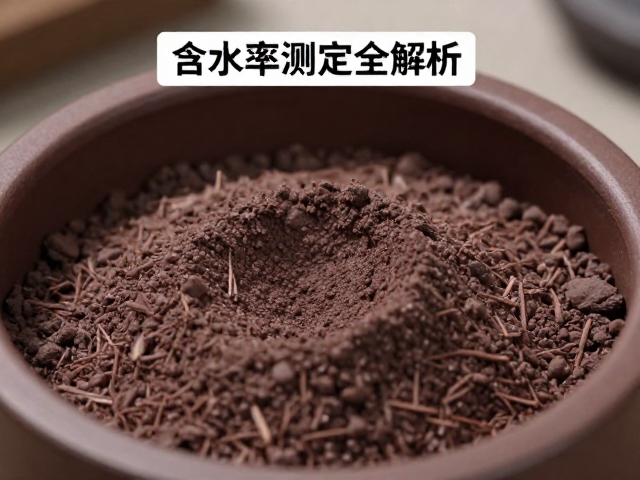
含水率测定的标准方法与工艺控制
含水率是紫砂泥料加工过程中最基础也最关键的物理指标,它影响着泥料的可塑性、吸水性以及成型时的干燥收缩率。国家标准及行业通用规范中,测定含水率常采用烘干法,即称取一定质量的泥料样品,在105℃至110℃的温度下烘干至恒重,通过烘干前后的质量差计算含水率百分比。这一数据直接指导练泥和成型工序,含水率过高会导致坯体易变形、干燥缓慢,而含水率过低则会使泥料发硬,难以塑形且易产生裂纹。
在实际生产环境中,含水率的控制需结合环境温湿度进行动态调整。不同成型工艺对含水率的要求存在显著差异,例如手工拍打成型通常要求泥料含水率控制在12%-14%之间,以保持适度的柔软度;而注浆成型则需将含水率提升至20%以上,以确保泥浆具有良好的流动性。检测过程中需确保样品具有代表性,避免局部水分不均导致数据偏差,同时烘干设备需具备均匀的热风循环系统,以消除因受热不均造成的测量误差。
工艺参数与检测数据的协同应用
陈腐工艺、石英含量与含水率三者并非孤立存在,而是共同构成了紫砂泥料性能的基础数据库。陈腐时间的长短会影响泥料内部的含水状态分布,进而影响石英颗粒周围的黏土包裹层的均匀度;而石英含量的测定数据则为调整陈腐周期和加水比例提供了理论依据。通过建立严密的检测流程,工匠能够精确计算从练泥到成型各阶段的水分损耗与添加量,从而确保每一批次泥料的物理性能高度一致。
这种基于数据控制的工艺模式,有效解决了传统手工制泥中因经验差异导致的品质波动问题。当检测数据显示石英含量偏高时,可通过延长陈腐时间促进黏土矿物的充分水化,以弥补刚性骨架带来的可塑性不足;若含水率测定值偏离标准区间,则需重新调整练泥时的加水量及揉捏力度。这种将微观矿物分析与宏观工艺操作紧密结合的方法,提升了紫砂制品的成品率与艺术表现的稳定性,为后续烧成阶段的色泽与质感提供了坚实保障。