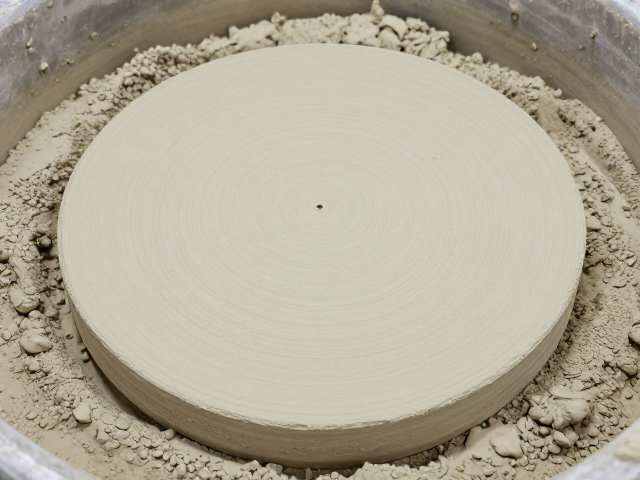
泥料陈腐管理的核心逻辑与微观机制
高岭土泥板成型工艺中,陈腐并非简单的静置等待,而是泥料内部物理化学性质发生深刻演变的关键阶段。这一过程主要依赖于水分在黏土颗粒间的均匀分布以及有机质与无机矿物的相互作用。在陈腐初期,水分迅速渗透至黏土团聚体内部,降低颗粒间的摩擦力,使泥料逐渐软化。与此同时,土壤中的微生物活动分解有机物质,产生有机酸,这些酸性物质能进一步促进黏土颗粒表面的解胶作用,提高泥料的可塑性和结合力。若陈腐时间不足,泥料内部水分分布不均,会导致后续成型过程中出现密度差异,进而影响泥板的干燥收缩率和最终强度。
管理陈腐环境需要严格控制温度与湿度,以维持微生物活性并防止水分过度蒸发。通常,陈腐室应保持相对湿度在60%-70%之间,温度控制在15-25摄氏度,避免高温导致水分快速流失或低温抑制微生物代谢。泥料需覆盖湿润的麻布或塑料薄膜进行密封处理,以减少空气流通带来的水分散失。此外,定期翻拌也是陈腐管理的重要环节,通常每3-7天进行一次翻拌,旨在打破泥料内部的应力集中,使水分和化学成分进一步均匀化。通过科学的陈腐管理,高岭土泥料的可塑指数可提升15%-20%,显著改善泥板的成型质量。
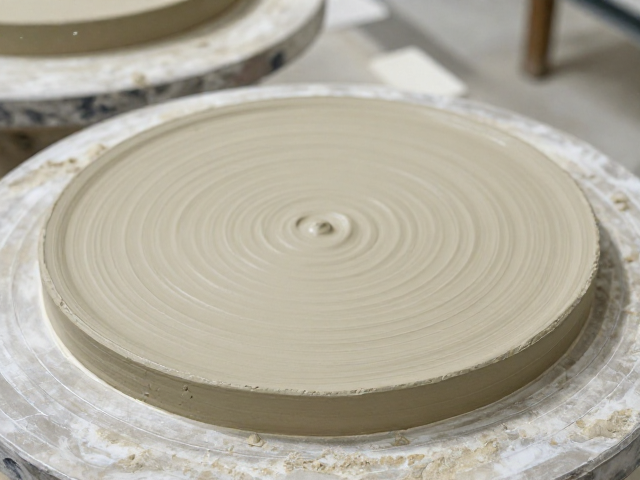
泥板成型工艺中的参数优化与质量控制
泥板成型工艺对泥料的水分含量、粒度分布及搅拌效率有着严苛的要求,这些参数直接决定了泥板的致密度和表面光洁度。在制泥阶段,泥料的水分通常控制在18%-22%,过高的水分会导致泥板在干燥过程中开裂,而过低的水分则会增加成型难度,导致泥板内部存在气孔。粒度分布方面,高岭土原料需经过精细研磨,确保粒径小于0.088毫米(200目)的比例达到90%以上,这有助于提高泥料的悬浮稳定性和成型后的机械强度。搅拌过程应采用真空练泥机,通过真空脱除泥料中的空气,减少气泡残留,从而提升泥板的致密性。
成型过程中,压力控制与干燥速率的匹配是避免缺陷产生的关键。采用等静压成型或真空挤压成型时,压力范围通常设定在10-20 MPa,以确保泥板内部结构均匀。成型后的泥板需进入干燥室,初期干燥温度控制在30-40摄氏度,相对湿度保持在50%-60%,以缓慢去除自由水,防止表面开裂。随着干燥过程的推进,温度可逐步提升至60-80摄氏度,加速结合水的排出。干燥过程中需定期检测泥板的含水率,当含水率降至5%-8%时,即可进行后续烧制或加工。通过优化成型参数,泥板的尺寸稳定性可提高10%-15%,有效降低废品率。
常见问题分析与工艺改进策略
在实际生产中,泥板成型常面临开裂、变形及表面粗糙等问题,这些问题多源于泥料处理不当或工艺参数设置不合理。开裂通常由干燥速率过快或泥料内部应力未消除导致,改进策略包括延长陈腐时间、降低成型压力以及优化干燥曲线。变形多由泥板各部位收缩不均引起,可通过调整泥板厚度均匀性、增加支撑结构或采用分段干燥法加以解决。表面粗糙则与泥料粒度分布及成型压力有关,可通过增加研磨细度、提高真空练泥效果或优化脱模剂使用来改善。
针对特定高岭土原料的特性,需灵活调整工艺参数以适应不同批次的变化。例如,对于含铁量较高的高岭土,需特别注意氧化铁的分散均匀性,以避免烧制后出现色差。对于塑性较差的高岭土,可适当添加少量有机粘结剂或调整水分含量,以提高可塑性。建立完善的原料检测体系,对每批次高岭土的吸水性、含砂量及粒度分布进行严格检测,并根据检测结果动态调整配方和工艺参数,是实现泥板成型工艺稳定性的有效手段。通过持续的数据积累与分析,逐步形成针对不同原料的最优工艺数据库,从而提升整体生产效率和产品质量。