干修坯工艺的核心逻辑与厚度控制基础
干修坯是陶瓷成型后处理的关键环节,主要旨在通过机械或手工方式去除坯体表面多余的泥料,调整坯体形状与尺寸,为后续的施釉和烧制提供标准化的半成品。这一工序直接决定了成品的外观精度和物理性能,若坯体厚度不均,极易在干燥和烧成过程中因收缩率差异导致变形、开裂或强度不足。因此,控制修坯时的切削深度与进刀速度,是维持坯体结构稳定性的首要任务。
确保厚度均匀的核心在于对坯体含水率的精准把控以及修坯工具的合理选用。坯体在干燥至适宜修坯的硬度阶段时,其内部水分分布需保持高度一致,通常控制在3%-5%之间,过湿会导致坯体粘刀、表面毛糙,过干则易崩边或产生隐性裂纹。操作人员需依据坯体的具体材质特性,选择硬度适中、刃口锋利的修坯刀,通过稳定的手部力度施加均匀的切削力,避免局部切削过量或残留过多泥料,从而从物理形态上奠定厚度均匀的基础。
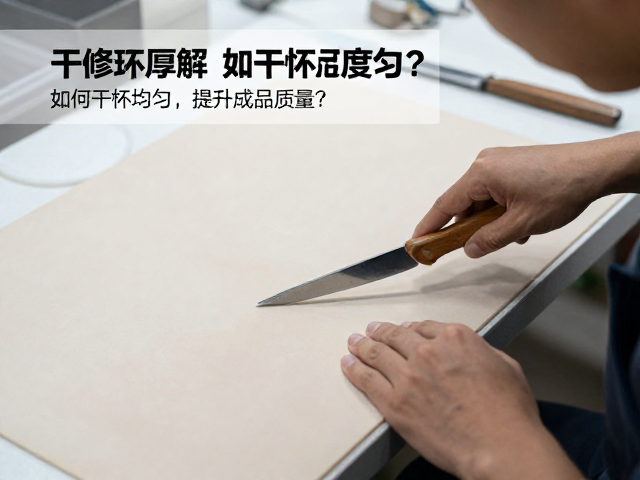
标准化操作流程与刀具管理策略
规范的修坯操作流程是消除人为误差的有效手段。在实际作业中,需建立严格的坯体旋转速度与进刀节奏的标准,例如对于直径较大的盘类制品,转速应保持在较低区间以保障切削平稳,而小型制品则可适当提高转速以提升效率。每次下刀前需确认坯体装夹牢固,旋转过程中保持刀具与坯体表面的接触角度恒定,通常建议刀具与坯面保持30-45度的夹角,这样既能保证切削顺畅,又能减少因角度突变引起的厚度波动。
刀具的管理与维护对成品质量有着显著影响。随着修坯作业的进行,刀具刃口会逐渐磨损或沾染泥屑,导致切削阻力增大,进而迫使操作者加大推力,造成坯体受力不均。因此,需设置固定的磨刀频次,在连续作业一定时长后及时清理刃口并重新打磨,确保刃口锋利且无缺口。对于高精度要求的产品,可采用多道修坯工序,先粗修去除大部分余量,再精修定型,通过分阶段控制,逐步逼近目标厚度,降低单次切削带来的不确定性风险。
厚度检测手段与实时反馈机制
高精度的厚度检测是验证修坯质量的直接依据。现代陶瓷生产线中,常采用非接触式激光测厚仪或高精度游标卡尺对坯体关键部位进行抽样或全检。激光测厚仪可实时生成坯体厚度分布图,快速识别厚薄不均的区域,操作人员据此调整修坯参数或进行局部补修。对于传统作坊或小型生产线,则依赖经验深厚的质检员使用专用量具,在坯体不同半径位置多点测量,计算平均值与极差,确保厚度偏差控制在允许范围内,如±0.5mm以内。
建立实时反馈机制能够及时纠正偏差。当检测数据出现异常波动时,需立即追溯至修坯环节,分析是刀具磨损、坯体含水率不均还是操作手法问题。通过记录每次修坯的参数与检测结果,形成数据数据库,对比分析不同批次、不同操作人员之间的数据差异,逐步优化工艺参数。这种基于数据的反馈循环,能够显著降低废品率,确保每一批次产品的厚度一致性,为后续施釉和烧制提供高质量的坯体基础。
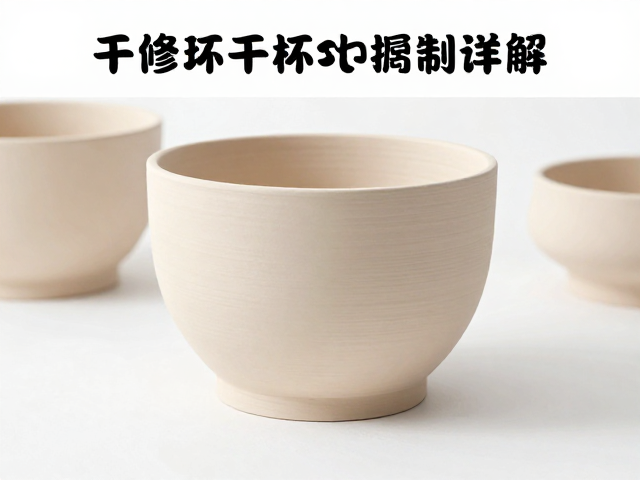
环境因素与坯体应力管理
环境温湿度对干修坯的质量有着不容忽视的影响。温度过高或空气过于干燥会加速坯体表面水分蒸发,导致表层与内部含水率梯度增大,修坯时易产生应力集中,引发微裂纹或厚度不均。因此,修坯车间需配备温湿度控制系统,保持环境温度在20-25℃,相对湿度在50%-60%左右,使坯体在稳定的环境中进行应力释放与尺寸调整。
坯体在成型和干燥过程中产生的内应力,也会在修坯环节显现。若坯体未经充分陈腐或干燥不均,内部存在残余应力,修坯切削破坏了坯体原有的受力平衡,可能导致坯体扭曲或开裂。为此,需优化前道工序,确保泥料充分陈腐,使水分分布均匀,并在干燥过程中采用梯度升温或分段干燥,减少内应力积聚。修坯后,坯体应静置一段时间,让切削产生的应力进一步释放,再进行后续处理,以保障成品结构的完整性。