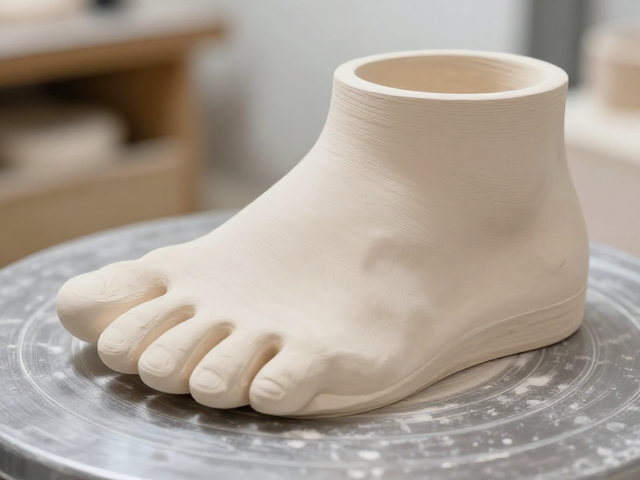
干修坯前的含水率控制与回潮处理
干修坯的核心难点在于坯体内部水分的均匀分布,若直接对干燥后的坯体进行修整,极易因应力释放不均导致隐性裂纹。实际操作中,需将坯体含水率严格控制在3%-5%之间,这一区间能平衡坯体的硬度与韧性。过低的含水率(低于3%)会使坯体像脆性塑料,受力即断;过高的含水率(高于5%)则会导致修坯时粘刀、表面粗糙,甚至因水分迁移在内部形成湿斑,干燥后形成结构性缺陷。
回潮处理是连接干燥与修坯的关键缓冲环节。将干燥后的坯体置于相对湿度60%-70%的环境中静置2-4小时,或采用加湿室进行微湿处理,使坯体表层与内部水分达到动态平衡。这一过程能消除干燥过程中产生的内应力,增加坯体塑性。经验数据显示,经过充分回潮的坯体,其修坯过程中的开裂率可降低约40%,且表面更易于获得光滑平整的质感,为后续精细加工奠定基础。
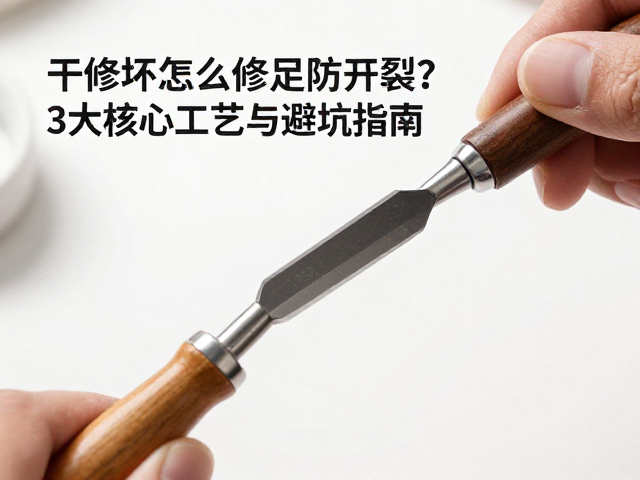
修坯刀具的选择与角度微调技巧
刀具的锋利度与材质直接影响修坯质量。推荐使用高碳钢或硬质合金材质的修坯刀,刀口角度通常保持在30-45度之间。角度过小(低于30度)虽然切削省力,但刀头容易卷边或崩裂,导致修坯面出现毛刺;角度过大(高于45度)则切削阻力大,容易推挤坯体引发裂纹。刀刃应保持绝对清洁,无釉料或杂质附着,以免划伤坯体表面或造成局部应力集中。
修坯时的握刀角度与进刀力度需严格遵循“浅层多次”原则。刀具与坯体表面的接触角度建议控制在15-30度,避免垂直切入。每次削去的坯料厚度应控制在0.5-1毫米以内,通过多次轻扫完成修整。这种细密的操作方式能有效分散切削应力,防止因单次切削过深导致坯体内部产生微裂纹。同时,手腕需保持灵活稳定,利用手腕的抖动而非手臂的蛮力来带动刀具,确保修坯面的均匀与平滑。
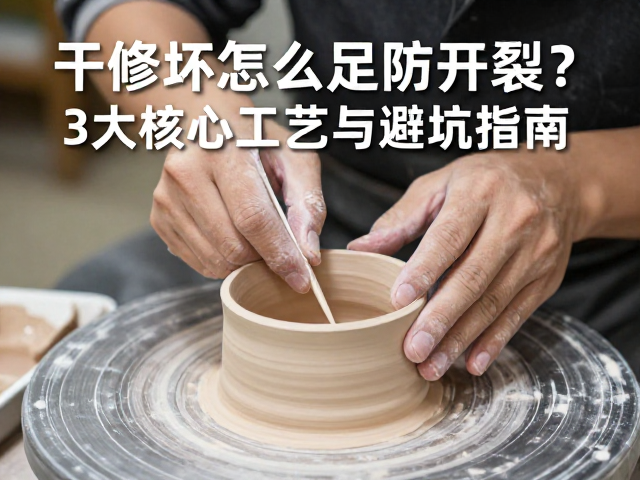
修坯环境的温湿度管理与应力释放
修坯车间的环境稳定性对防止开裂起着决定性作用。理想的修坯环境温度应维持在20-25摄氏度,相对湿度控制在50%-60%。温度过高会导致坯体表面水分迅速蒸发,造成内外收缩不均;湿度过低则会使坯体过快失水,增加脆性。若环境湿度低于40%,建议在修坯区域附近放置加湿器,或在坯体表面定期喷洒极细的水雾,保持坯体表面的微润状态,延缓水分流失速度。
修坯过程中产生的微观应力需及时释放。对于大型或薄壁坯体,修坯后应立即进行自然阴干处理,避免立即进入高温干燥窑。阴干时间通常为2-4小时,期间需避免风吹直吹,防止局部干燥过快。对于特殊造型坯体,可在修坯后轻微拍打坯体底部,通过机械震动释放部分内应力。此外,修坯过程中产生的碎屑应及时清理,避免堆积在坯体底部造成局部受潮或应力集中,确保坯体整体结构的均匀性与稳定性。