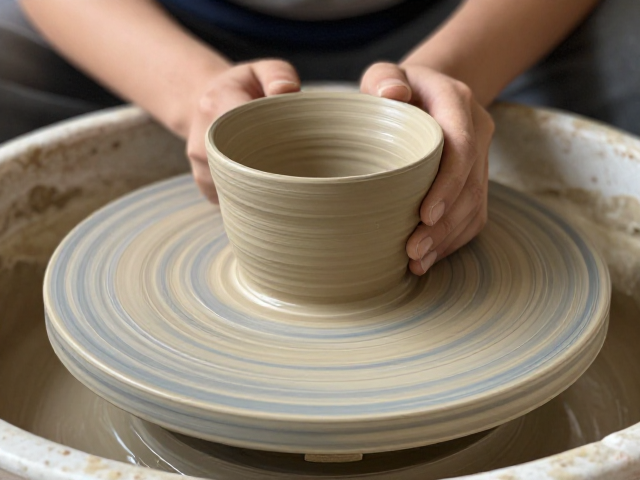
泥条盘筑的厚度陷阱与修正逻辑
泥条盘筑法常因手工挤压力度不均导致器壁出现局部凹陷或局部过厚,这种不平整会直接削弱陶坯的结构稳定性,并在烧制过程中引发开裂风险。许多初学者容易陷入只关注泥条表面光滑而忽视内部受力均匀的误区,实际上,每一节泥条在堆叠时的接触面必须经过严密的压实处理,使泥层之间形成致密的分子间结合力,而非简单的物理堆砌。
解决这一问题的核心在于建立标准化的泥条规格与叠放节奏。制作时需使用泥条机或手工搓揉,确保整批泥条的直径、长度及含水量高度一致,通常建议直径控制在1.5至2厘米之间,以便在盘筑时能形成稳定的支撑结构。在堆叠过程中,应采用“螺旋上升”而非垂直堆砌的方式,每层泥条之间需用刮板或手指反复拍打、抹压,消除层间缝隙,通过这种连续性操作,逐步构建出土壁厚度相对均一的圆柱或球体基础。
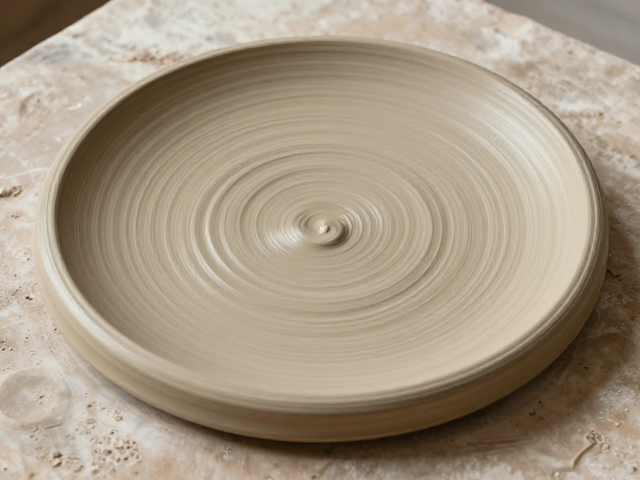
泥板成型的等分法则与应力消除
泥板成型虽然能获得较为平整的片状结构,但极易因擀压时压力分布不均或干燥收缩率不一致,导致成品出现扭曲、翘曲或厚度断层。当泥板厚度超过0.8厘米时,内部水分向外迁移的速度变慢,表层与底层干燥速度差异会形成巨大的内应力,这种应力若未在成型初期通过物理手段释放,最终会在干燥收缩阶段表现为不可逆的变形。
控制泥板厚度的关键在于使用等厚导轨进行标准化擀压,而非依赖手感估算。在操作台上放置两根高度一致的木棍或金属条作为导轨,将泥团置于中间,使用�面杖在导轨上来回滚动,可强制保证整块泥板厚度一致,误差应控制在±0.2毫米以内。此外,泥板拼接前需对接触面进行打毛处理,涂抹适量泥浆作为粘合剂,并在拼接后立即用刮板对接缝处进行过度抹压,使接缝处与板面厚度融为一体,消除因拼接产生的厚度突变点。
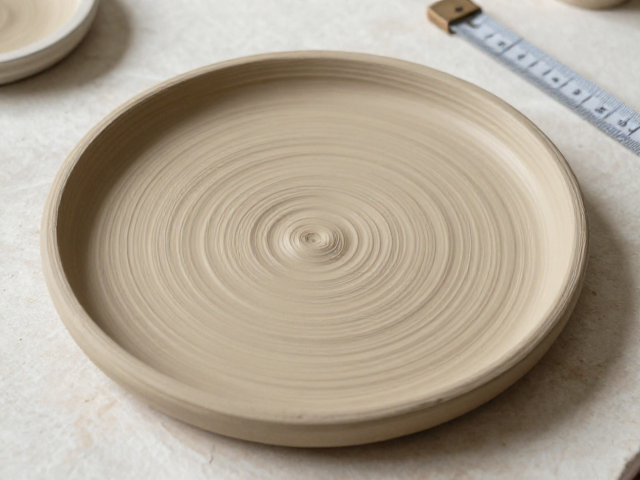
辅助工具与测量手段的精准介入
在追求极致厚度均匀性的过程中,完全依赖肉眼观察或手指触摸已无法满足精细陶艺的制作需求,必须引入辅助测量工具进行实时反馈。使用软尺或专用厚度规对陶坯不同部位进行多点测量,能迅速识别出口部、腹部或底足等关键区域的厚度偏差,从而进行针对性修补。
针对大型器皿或异形器物,内部支撑结构的设计对维持厚度均匀至关重要。在泥条或泥板成型过程中,定期放入大小适宜的填充物(如泡沫块、软布团或专用模具),既能提供反向支撑力,防止器壁因自重塌陷,又能通过填充物的均匀接触面,间接校准器壁厚度。操作时需注意填充物表面需包裹保鲜膜或薄布,以防粘连泥土,同时随着成型高度的增加,及时调整填充物的位置,确保每一寸器壁都得到等量的支撑与修正。
干燥阶段的等速脱水与厚度稳定
陶坯在成型后的干燥过程中,水分蒸发会导致体积收缩,若不同部位干燥速度不一致,原本均匀的厚度控制便会前功尽弃。快速或不均匀的干燥会在陶坯内部形成湿度梯度,导致收缩率差异,进而破坏器壁的平整度甚至导致开裂。因此,厚度控制的一环在于对干燥环境的精准调控。
采用覆盖湿布、塑料薄膜或置于密闭箱体内的慢干法,能有效延缓水分蒸发,使陶坯整体以相近的速率脱水。在干燥初期,应定期翻转陶坯,确保各面受热、受风均匀,避免单侧干燥过快导致变形。对于厚度较大的部位,可适当增加局部通风或延长整体干燥时间,待陶坯达到皮革硬度(完全干燥前最适宜修整的状态)时,再次使用刮刀或砂纸对局部过厚处进行精细修整,此时泥料具有一定的韧性,不易碎裂,能实现厚度与光洁度的双重优化。