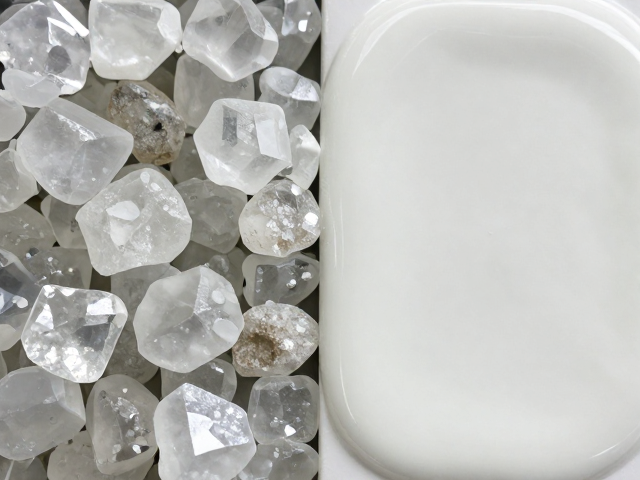
石英与熔块在陶瓷釉料体系中的物理特性差异
石英作为陶瓷釉料中不可或缺的基础原料,主要成分为二氧化硅,其晶体结构在高温下会发生严密的重排与熔融过程。在烧成过程中,石英颗粒表面逐渐软化,通过溶解于玻璃相中形成连续的网络结构,这种过程赋予了釉层基础的硬度和化学稳定性。然而,石英的熔融温度较高,且熔融粘度变化较为剧烈,若配方中石英比例过高或颗粒级配不合理,极易导致釉面出现针孔、橘釉或光泽度不均的现象,这在传统釉料配制中是一类需要精细调控的关键变量。
相比之下,熔块是将特定比例的原料在高温窑炉中熔融后,经水淬急冷形成的玻璃态物质,其内部原子排列已处于无序状态。将熔块加入釉料中,相当于预先完成了高温下的物质转化与结构构建,能够显著降低釉层的熔融温度并稳定熔融粘度。这种预熔融的特性使得熔块试片在烧成过程中对温度波动的容忍度更高,釉面玻璃相的流动性更加均匀,从而更容易获得平整、致密且具有高反射率的表面状态,这是两者在微观结构形成机制上的根本区别。
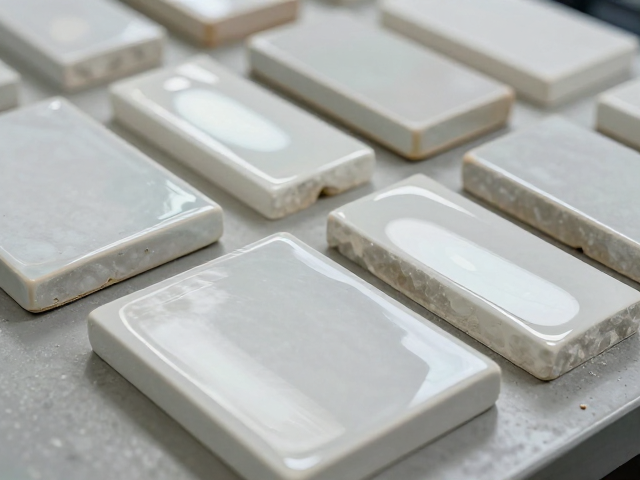
试片烧成过程中的光泽度表现对比分析
在实际生产或实验室对比中,使用石英基釉料制备的试片,其光泽度表现往往呈现出较大的离散性。由于石英在加热过程中存在晶型转变(如α-石英与β-石英的转变)以及体积效应,若升温曲线控制不当,釉面容易产生微裂纹或气泡包裹体,这些微观缺陷会散射光线,导致漫反射增加,最终表现为釉面光泽度偏低或出现哑光效果。此外,石英釉料对釉料中其他氧化物(如氧化钠、氧化钾)的溶解动力学也较为敏感,若溶解不充分,残留的石英颗粒会在釉面形成粗糙点,进一步削弱镜面反射效果。
熔块试片在光泽度表现上通常更为稳定且数值较高。因为熔块内部已经形成了完整的玻璃网络,烧成时只需达到其软化点,釉料即可迅速流平并封闭气孔。这种快速的流平过程减少了表面粗糙度的形成,使得光线在釉面上的反射更加遵循镜面反射定律。通过调节熔块配方中的氧化铅、氧化硼或碱金属含量,可以精确调控熔块的折射率和粘度,从而在不同烧成温度下获得从高光到半光的多样化光泽效果,且批次间的稳定性远优于纯石英基釉料。
影响光泽度差异的核心工艺参数解析
釉料细度与颗粒分布是决定石英与熔块试片光泽度的关键前置条件。对于石英釉料,石英颗粒的粒径需经过严格筛分,过粗的石英颗粒难以完全熔融,会作为未熔颗粒残留于釉面,严重破坏光泽;而过细的石英粉则可能增加釉浆粘度,影响施釉均匀性。通常,石英釉料要求石英粉细度控制在200-300目左右,并需配合适当的助熔剂以确保其在烧成温度下能充分转化为玻璃相。若细度控制不佳,即便配方正确,试片表面也会因颗粒感过重而显得暗淡无光。
熔块试片的光泽度则更多受熔块本身成分比例及烧成制度的影响。熔块中的二氧化硅含量决定了釉层的折射率,而碱金属氧化物则影响着熔块的熔融温度和粘度。在烧成过程中,熔块釉料需要在一个较窄的温度范围内保持适当的流动性,以便快速流平并固化。若烧成温度过高,熔块釉料可能过度流淌导致釉层变薄,甚至产生流挂;若温度过低,则熔块无法完全熔融,釉面依然保留粉状感。因此,针对熔块试片,精确的升温曲线和保温时间控制是确保高光泽度的核心工艺要素。
数据观测与实验室检测标准下的客观呈现
在实验室环境下,使用光泽度仪对石英与熔块试片进行检测时,通常采用60°光泽度作为主要评价指标。数据显示,在相同配方基础下,经过优化烧成的熔块釉试片,其60°光泽度值普遍高于同类型的石英釉试片,部分高光泽熔块釉的60°光泽度可达85-95 GU(Gloss Units),而普通石英釉则多集中在60-80 GU区间。这一数据差异直观反映了熔块在促进釉面平整度和减少光散射方面的优势。检测过程中需确保试片表面清洁、无油污,并在标准黑背景板下进行测量,以消除环境光对数据的干扰。
除了光泽度数值,釉面的微观形貌观察也是验证两者差异的重要手段。通过扫描电子显微镜(SEM)观察釉面横截面,石英釉料中常可见到未完全溶解的石英颗粒以及较多的微气孔,这些结构特征直接对应着重现数据中的光泽度波动。而熔块釉料的釉面则更为致密,气孔极少,玻璃相分布均匀。这种微观结构的致密性不仅提升了光泽度,也增强了釉面的耐磨性和抗污能力。通过对比不同烧成温度下的试片数据,可以绘制出色泽度-温度曲线,为实际生产中的工艺参数优化提供可量化的参考依据。