熔块釉浆流变特性与沉淀机理分析
熔块釉在制备过程中出现沉淀现象,核心源于釉料颗粒间的范德华力与静电排斥力的失衡。当釉浆处于静止状态,重力作用克服悬浮稳定性,导致粗颗粒快速沉降。不同粒径的氧化物在熔块中的溶解度差异,会引发奥斯特瓦尔德熟化效应,使细颗粒溶解后在大颗粒表面重新析出,进一步加剧浆体不均。这种微观结构的不稳定,直接影响了后续施釉的均匀度,是釉面出现缩釉、针孔或色差的主要诱因。
搅拌过程不仅是物理混合,更是对流变参数的调控。高剪切搅拌能暂时打破颗粒团聚,但若时间过长或剪切力过大,可能破坏釉料中助熔剂形成的胶体网络结构,导致粘度急剧下降。相反,低速搅拌难以提供足够的动能以克服颗粒间的静摩擦力,使得底部沉积物无法重新悬浮。因此,理解釉浆在动态与静态下的粘度变化曲线,是确定最佳搅拌策略的基础,需结合具体配方中的氧化铁、氧化钴等着色剂的含量进行动态调整。
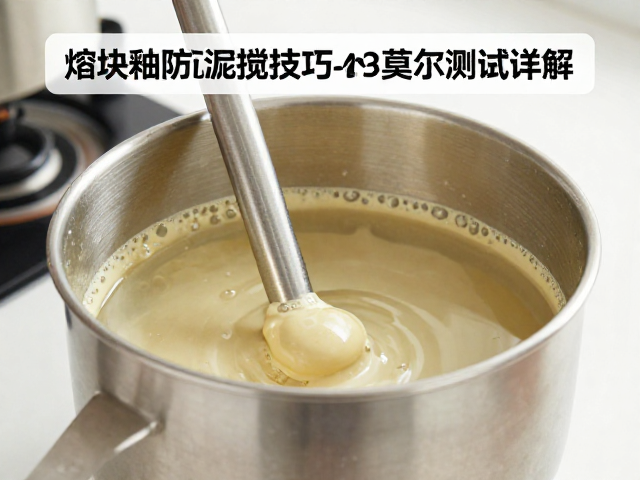
高效搅拌设备的选型与操作参数优化
机械搅拌设备的转速设定需严格匹配浆体粘度与搅拌桨叶的几何形状。对于高粘度熔块釉,通常采用锚式或框式搅拌桨,其转速控制在20-40转/分钟,以确保浆体整体翻动而不产生过大的离心力导致液面飞溅。若使用分散盘式搅拌,转速可提升至100-150转/分钟,利用叶尖速度产生的湍流细化颗粒。搅拌桨叶浸入深度应保持在浆体深度的2/3处,避免形成底部涡流或顶部死区,确保全罐浆体处于有效对流状态。
搅拌时间的控制需依据浆体的固含量与温度进行量化管理。一般熔块釉浆在搅拌初期需快速混合3-5分钟,随后转入慢速维持搅拌,总时长不宜超过规定限度,以防引入过多空气或导致水分蒸发改变配比。工业实践中,建议在搅拌过程中定期检测浆体比重,若比重波动超过±0.02 g/cm³,提示搅拌不均或沉淀发生。此外,搅拌罐内壁的光滑度处理及搅拌桨的防锈涂层,能有效减少挂釉现象,降低因局部浓度过高引发的沉淀风险。
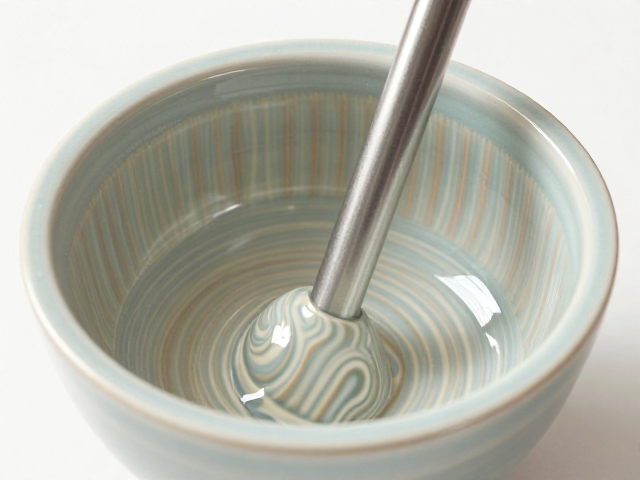
莫尔条纹现象的光学成因与检测原理
莫尔条纹是两束光波或周期性结构重叠时产生的干涉现象,在熔块釉检测中,常利用其高灵敏度特性来放大微小缺陷。当在釉面上方放置具有特定栅格结构的透光板,并在标准光源下观察,釉面的微小起伏、厚度不均或颗粒团聚会导致透光率发生周期性变化,从而在视觉上形成明暗相间的条纹。这些条纹的间距与密度直接反映了釉层微观结构的均匀性,条纹越密集或扭曲,通常对应着重力沉降或搅拌不均导致的局部密度差异。
检测过程中,光源的色温与角度会显著影响莫尔条纹的清晰度。建议使用5000K-6500K的标准白光光源,以45度入射角照射釉面,接收端通过高分辨率相机或肉眼直接观察。当釉浆沉淀导致局部区域颗粒堆积时,该区域的折射率发生变化,破坏了光波的相位一致性,使得莫尔条纹在该区域出现断裂或错位。通过对比标准匀质釉样与待测样品的莫尔条纹形态,可直观判断搅拌效果,条纹越平直、均匀,表明釉浆分散性越好,沉淀风险越低。
基于莫尔条纹的搅拌效果量化评估
利用莫尔条纹进行搅拌效果评估,需建立严密的对照实验模型。选取同一配方熔块釉,分别进行不同转速、不同搅拌时长处理,制成标准试片。在恒温恒湿环境下养护后,置于莫尔条纹检测台,记录条纹的间距变化与畸变程度。数据显示,搅拌时间不足30分钟的样品,莫尔条纹呈现明显的局部扭曲,对应显微镜下观察到的粗颗粒团聚;而搅拌时间达到45分钟且配合适当剪切力的样品,条纹平直均匀,颗粒分布显著细化。
量化指标可通过条纹畸变率进行计算,即畸变区域面积占总面积的比例。当畸变率低于5%时,判定为搅拌效果优良,釉面烧成后无可见缺陷;畸变率在5%-15%之间,可能存在轻微缩釉风险;超过15%则预示严重沉淀,需重新调整搅拌工艺参数。该方法无需复杂化学分析,仅凭光学现象即可快速筛查搅拌缺陷,适用于生产现场的即时质量控制。通过持续监测莫尔条纹的稳定性,可反向优化搅拌设备的运行参数,确保熔块釉浆体的长期悬浮稳定性。