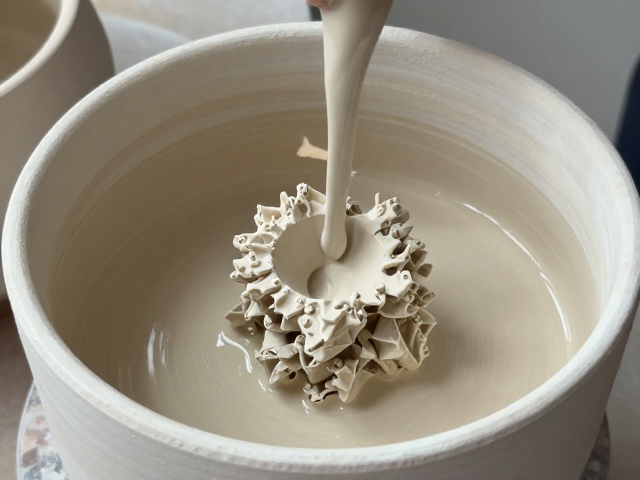
浸釉前期的坯体处理与釉浆配比逻辑
结晶釉的成功起步往往取决于坯体表面的微观状态,烧制前需确保素坯经过精细打磨,去除残留的粉尘与油污,因为任何微小的杂质都会成为结晶生长的干扰点,导致晶形破碎或发黑。釉浆的制备需要严格控制比重,通常建议将比重维持在1.45至1.50g/cm³之间,过稀会导致釉层过薄,晶体无法充分发育,而过稠则容易在坯体表面形成流挂或堆积,破坏整体的视觉平衡。浸釉过程中,手持坯体入釉的角度要平稳,保持约3-5秒的停留时间,取出后需用湿海绵迅速清理坯体底部粘附的釉料,防止窑炉支架粘连造成废品。
釉料中氧化金属氧化物的添加比例是决定结晶颜色的核心变量,例如氧化铜在还原气氛中倾向于形成绿色结晶,而氧化钴则易产生蓝色系晶体。实际操作中,钛白粉与锌钡白的添加量直接影响晶体的大小与数量,一般钛白粉含量在1%-3%区间时,容易形成细密的大理石纹或雪花状结晶。不同产地的长石与石英原料其化学成分存在细微差异,这要求制作者在每次更换原料批次时,必须通过小样测试来微调配方,以确保主成分中二氧化硅与氧化铝的比例处于有利于晶体析出的临界范围,从而为后续的高温熔融奠定物质基础。
升温阶段的物理变化与晶核形成机制
窑炉升温至800℃左右时,坯体内的有机物及碳酸盐分解完成,釉料开始初步软化,此时需保持恒温或极慢速升温,让釉面下的气泡充分排出,避免气泡破裂冲击正在形成的晶核。进入950℃至1050℃区间,釉层完全熔融,粘度降低,这是晶体开始溶解与重新析出的关键阶段。对于结晶釉而言,降温曲线的设计比升温曲线更为重要,许多传统配方要求在1100℃左右设置一个保温平台,时长约10-20分钟,这一步骤旨在让釉液中的过饱和溶液有足够的时间释放出行成晶核,即“成晶”过程。若降温过快,晶体来不及生长,釉面将呈现光滑的玻璃质感;若保温不足,晶体数量少且稀疏。
观察窑内火色与火焰状态是经验判断的重要手段,但在现代电窑或气窑中,更依赖精确的温度记录仪数据。当温度达到1150℃以上,釉料粘度再次降低,晶体开始在釉层中漂浮或下沉,形成所谓的“长晶”阶段。此时需严格控制降温速率,理想状态下,从1150℃降至1050℃的过程中,每小时降温幅度控制在20-30℃,这种缓降过程允许晶体在稳定的过冷度中自由扩展。若窑温波动超过±5℃,晶体生长所需的热力学平衡被打破,可能导致晶形扭曲、边缘模糊甚至完全消失,因此窑炉的温控精度直接决定了结晶的清晰度与完整性。
冷却过程中的晶体定型与视觉呈现
从1050℃降至室温的过程决定了最终结晶的宏观形态,这一阶段釉层粘度迅速增加,晶体被“冻结”在釉面之中。对于需要形成大颗粒状结晶的釉料,建议在1000℃至900℃区间设置较长的保温时间,促使晶体横向生长,形成类似树叶或珊瑚的分支结构。若追求细密的雪花状或冰裂纹效果,则需加快该阶段的降温速度,利用快速冷却产生的应力抑制晶体过度生长,同时增加晶核数量。冷却过程中,窑内气氛的稳定至关重要,氧化气氛下晶体多呈白色、黄色或浅绿色,且晶面清晰;而在弱还原气氛下,晶体可能呈现深色或带有金属光泽,但需警惕因气氛过强导致釉面起泡或釉色发黑。
出窑后的冷却过程同样不可忽视,高温状态下取出的坯体若直接暴露在冷空气中,剧烈的温差可能导致釉面开裂或晶体剥落。自然冷却至600℃以下时,釉层的内应力趋于稳定,结晶形态基本定型。观察时需注意,部分结晶釉在高温下呈现半透明或乳浊状,冷却后可能变得清澈或保持原有的朦胧感,这种光学性质的变化与晶体的大小、分布密度以及釉基的玻璃相折射率密切相关。通过调整冷却终点温度,可以微调结晶的透明度,较低的冷却终点温度有助于保持釉面的温润质感,而较高的终点温度则可能使晶体更加锐利突出。
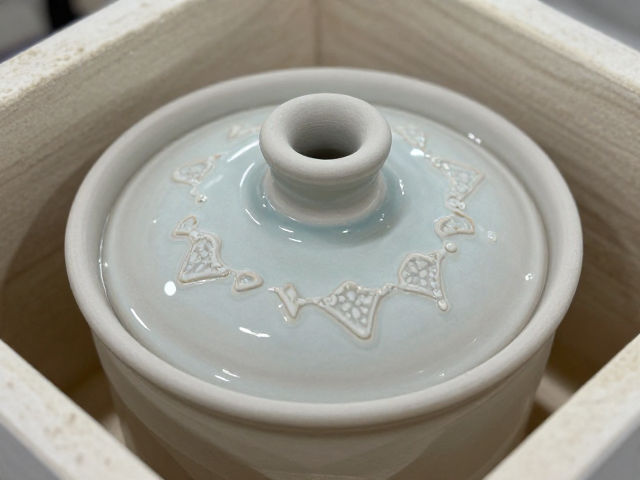
缺陷分析与工艺参数的逆向修正
在实际烧制中,结晶不良常表现为晶体缺失、晶粒过大或釉面流挂。若发现晶体完全缺失,需检查釉料中成晶剂(如钛、锌化合物)的含量是否过低,或烧成温度过高导致晶体完全溶解。若晶体过大且稀疏,通常是因为降温速率过慢或保温时间过长,使得少量晶核过度生长,此时应缩短高温保温时间,加快降温速率。若釉面出现严重的流挂或变形,可能是釉浆比重过低或浸釉时间过长,导致釉层过厚,高温下釉料流动性过大,需重新调整釉浆比重至规定范围,并严格控制浸釉动作的规范性。
釉面发黑或结晶边缘模糊,往往与窑内气氛控制不当或坯体清洁度有关。若还原气氛过强,金属氧化物被过度还原,可能导致釉色变暗,掩盖结晶特征;若坯体未清理干净,残留杂质在高温下与釉料反应生成深色化合物,干扰结晶生长。此外,窑炉密封性不佳导致漏气,会引起局部温度不均,造成结晶分布不均。针对这些问题,需定期清理窑炉,校准热电偶,并在每次烧制前进行严密的坯体清洁与釉浆比重检测。通过建立详细的烧成记录,对比不同温度曲线、保温时间与结晶形态的对应关系,逐步摸索出色温、气氛与晶体形态之间的精确映射关系,从而提升工艺的稳定性与可重复性。