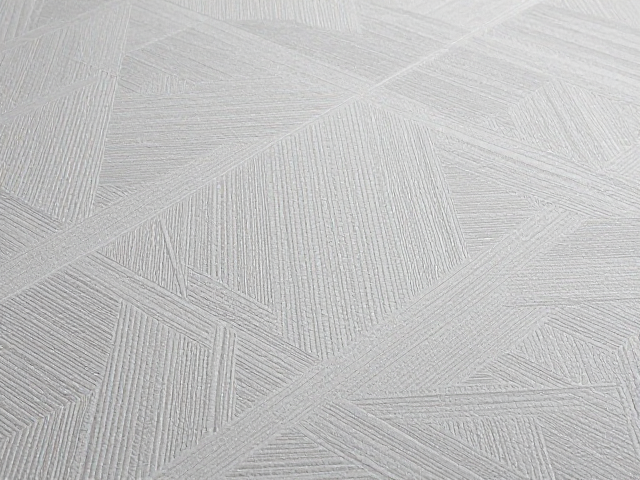
干磨抛光中的几何纹理保护策略
几何纹理表面在干磨抛光过程中面临着独特的挑战,其表面的微观起伏结构极易在后续工序中因机械接触而产生不可逆的硬物磕碰损伤。这种损伤通常发生在工件流转、夹具定位或打磨工具接触的瞬间,表现为局部纹理断裂、边缘崩缺或高光点缺失,直接破坏了设计的视觉连贯性。为了维持纹理的完整性,工艺起点的核心在于对接触介质的严格筛选,任何刚性过强的支撑点或固定装置都应经过严密的公差计算与缓冲设计,确保接触面仅保留必要的功能性接触,从而从物理源头上减少应力集中。
在实际操作中,常见的误区是过度依赖传统的金属夹具或硬质定位销,这种处理方式在批量生产中会导致纹理表面出现明显的压痕或划痕。有效的规避方式是采用高硬度但表面经过特殊微晶处理的陶瓷或工程塑料定位件,或者引入真空吸附与柔性硅胶垫组合的固定方案。通过增加接触面积并降低单位压强,可以显著削弱外部冲击力对几何纹路的破坏。此外,工件在传送过程中的姿态控制也至关重要,避免不同工件之间的刚性碰撞,需依靠独立的分隔槽或柔性履带进行隔离输送,确保每一处纹理在移动过程中处于受控状态。
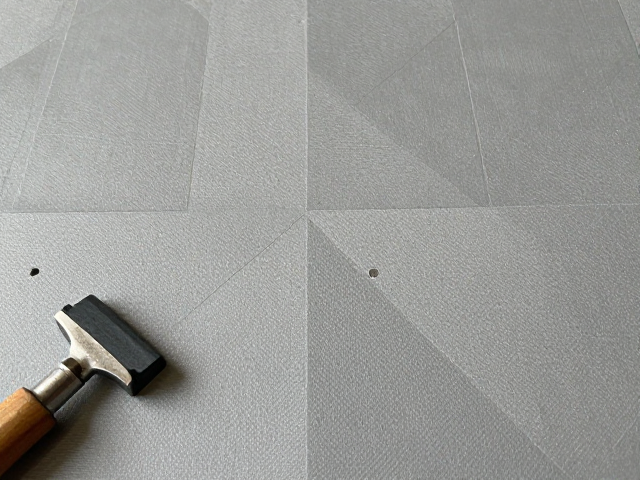
打磨工具与工艺参数的精准匹配
干磨抛光并非简单的表面去平,而是对几何纹理进行精细修饰的过程,因此打磨工具的选型必须与纹理的深度和角度高度匹配。使用过粗的磨盘或过高的转速会导致纹理边缘被磨圆,失去原本锐利的视觉特征,甚至因热量积聚引发基材变形。正确的做法是根据纹理特征选择合适的磨料粒度,通常起始阶段选用中等粒度磨盘进行整体找平,随后逐步过渡到细粒度磨盘进行表面细化。同时,打磨压力需保持恒定且适中,过大的压力会迫使磨盘嵌入纹理谷底,造成局部过度磨损,而压力不足则无法有效去除加工痕迹,影响最终的光洁度表现。
工艺参数的设定还需结合环境因素进行动态调整,干磨过程中产生的粉尘若不能及时清除,会附着在工件表面形成二次研磨层,加剧纹理损伤。因此,高效的除尘系统是保证工艺稳定性的关键,吸尘口应尽可能靠近打磨点,以最小的吸力实现最大的粉尘捕获效率。在打磨路径的设计上,应采用线性或螺旋式轨迹,避免在局部区域反复停留,确保纹理表面的受力均匀。通过标准化作业指导书明确每一道工序的打磨时间、移动速度和压力范围,能够最大程度减少人为操作带来的不确定性,确保几何纹理的一致性与完整性。