干磨抛光工艺对釉面呈色机制的影响
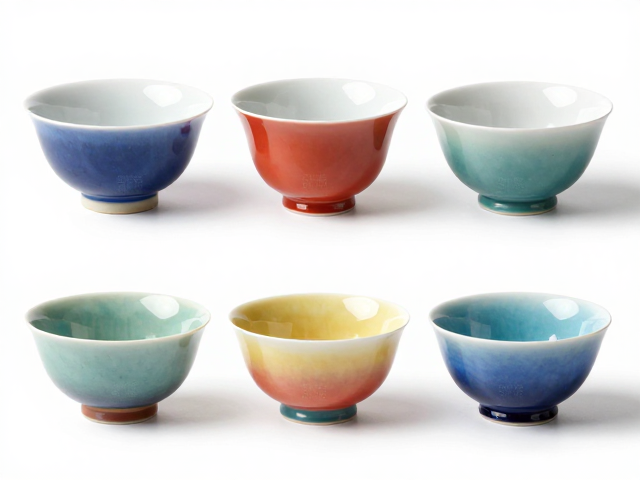
干磨抛光是一种通过机械摩擦去除釉面微小凸起、提升表面平整度与光泽度的后处理技术,其核心在于利用金刚砂、氧化铝或氧化铈等研磨介质,对经过高温烧制的陶瓷表面进行物理切削。在这一过程中,釉面的微观结构会发生显著变化,原本在烧制阶段形成的玻璃相网络因摩擦而变得更加致密,光线在釉面的反射方式从漫反射逐渐向镜面反射过渡。这种物理形态的改变直接影响了色彩的视觉表现,使得原本深沉或哑光的釉色在视觉上更为明亮、通透,色彩的饱和度往往呈现出提升的趋势。
不同矿物成分的釉料在干磨抛光下的反应存在显著差异,这主要取决于釉面中金属氧化物着色剂的稳定性以及玻璃相的硬度。例如,含有铁元素的青瓷釉或黑釉,在适度抛光后能激发出土窑烧制特有的温润质感,色彩由暗转亮,呈现出类似玉石的半透明光泽;而含有铜或钴等高温着色剂的釉面,若抛光力度过大或介质颗粒过粗,极易破坏釉面原有的发色层,导致色彩发白、失光甚至出现细微划痕,严重影响最终的呈色效果。因此,理解釉料配方与研磨介质的匹配关系,是控制发色稳定性的关键前提。
研磨介质选择与工艺参数对色彩的影响
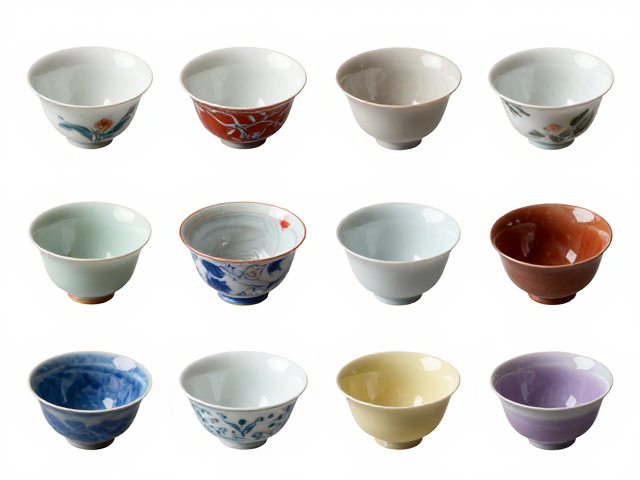
研磨介质的粒度分布是决定干磨抛光效果的核心变量,通常分为粗磨、中磨和精磨三个阶段。粗磨阶段使用较粗的碳化硅或金刚石磨块,主要目的是快速去除釉面明显的橘皮纹和气泡缺陷,此阶段色彩变化不明显,但表面粗糙度较大;进入中磨阶段,需逐步替换为更细的氧化铝或刚玉粉,以消除粗磨留下的划痕,此时釉面开始显现初步光泽,色彩因表面平整度提升而显得更为均匀;精磨阶段则使用极细的氧化铈或微粉金刚石,旨在获得高镜面效果,这一阶段对色彩的表现力最为关键,细微的抛光轨迹会像透镜一样聚集光线,使釉色中的蓝色、绿色等冷色调显得更加清澈,而红色、黄色等暖色调则可能因光线散射减少而显得略微收敛。
工艺参数中的压力、转速以及研磨时间共同构成了干磨抛光的动态平衡体系。过大的接触压力会导致研磨介质嵌入釉面或造成釉层局部剥落,引发色彩斑驳或发白现象;转速过高则可能因摩擦生热导致釉面温度骤升,引起釉层内部应力释放不均,进而影响色彩的稳定性。实际生产中,通常需要根据茶具器皿的具体形状和釉料硬度,动态调整这些参数。例如,对于器型复杂、曲面较多的茶壶或公道杯,需采用柔性抛光垫配合较低转速,以确保受力均匀,避免因局部过抛导致色彩深浅不一;而对于平面杯盖或托盘,则可适当提高压力和转速,以追求极致的镜面效果和色彩纯净度。
干磨抛光下的色彩呈现特征与缺陷控制
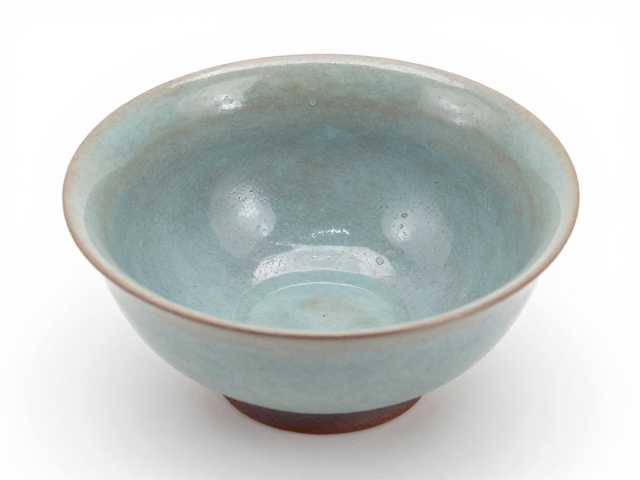
经过优化的干磨抛光工艺,茶具器皿的色彩呈现出高光泽、高清晰度的视觉特征,这种特征使得釉色中的层次感和纹理细节得以充分展现。对于单色釉而言,抛光后的表面如同一面镜子,能够清晰反射周围环境,使釉色本身的颜色在光影变化中呈现出丰富的动态美感;对于结晶釉或花釉,抛光技术能够突出结晶颗粒的立体感,使色彩在微观结构上形成明暗对比,增强视觉冲击力。然而,这种高光泽度也伴随着对缺陷的放大效应,任何微小的杂质、针孔或釉面不均都会在抛光后变得显而易见,因此,前道烧制工艺的稳定性直接决定了干磨抛光后的色彩品质。
在实际操作中,常见的色彩缺陷主要包括发白、雾状感和色彩不均。发白现象多由研磨介质残留或釉面过度切削引起,可通过增加清洗步骤和优化精磨介质来解决;雾状感则通常源于抛光不均匀或介质粒度不合适,导致表面微观粗糙度未完全消除,表现为光泽度低、色彩朦胧;色彩不均则可能与研磨过程中的压力分布不均或釉料本身成分波动有关。针对这些问题,需要建立严密的过程控制体系,定期检测研磨介质的消耗情况,监控抛光设备的运行状态,并通过抽样检测来评估色彩的一致性。只有将工艺细节做到极致,才能确保每一件茶具器皿在干磨抛光后都能呈现出最佳的色彩效果,满足高端陶瓷制品的美学要求。