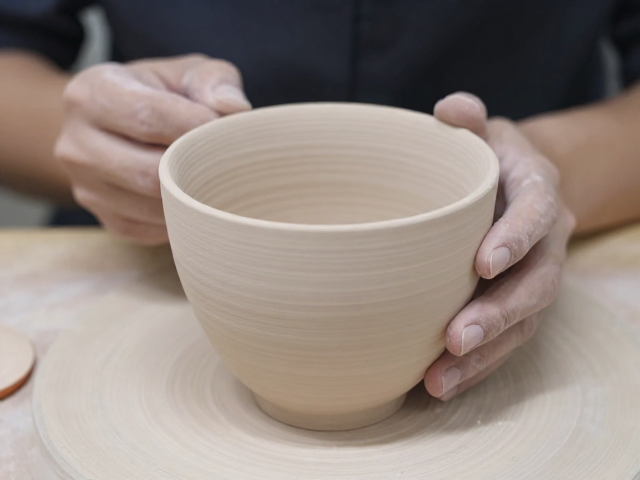
干修坯前的关键判断与工具选择
干修坯并非在所有泥坯干燥状态下都能进行,其核心前提在于坯体必须达到“皮革硬度”与完全干燥后的不同阶段的精准把控。在陶瓷制作流程中,从注浆或拉坯成型后,坯体水分含量会随时间递减,干修的最佳窗口期通常出现在坯体含水率降至8%-10%左右,此时坯体具备足够的强度以承受切削力,又保留了微小的可塑性以避免崩裂。若坯体过湿,修刀容易粘刀导致表面拉丝;若过干,则极易产生横向裂纹或整体碎裂,因此经验判断坯体的软硬程度是第一步。
工具的选择直接决定了修坯的精细度与表面质感。传统的修坯刀多为高碳钢或合金钢材质,刀刃角度需根据器物厚度调整,薄胎器皿多用刃口较窄、角度较小的修刀,以应对脆弱的坯体;厚壁器皿则需使用刃口宽大、刚性更强的修刀来去除多余泥料。此外,修坯刀的握持方式也至关重要,通常采用握笔式或握刀式,手腕需保持灵活,通过指尖感知刀刃与坯体的接触反馈,这种物理反馈机制是机器无法替代的核心环节,也是掌握精细修坯的基础。
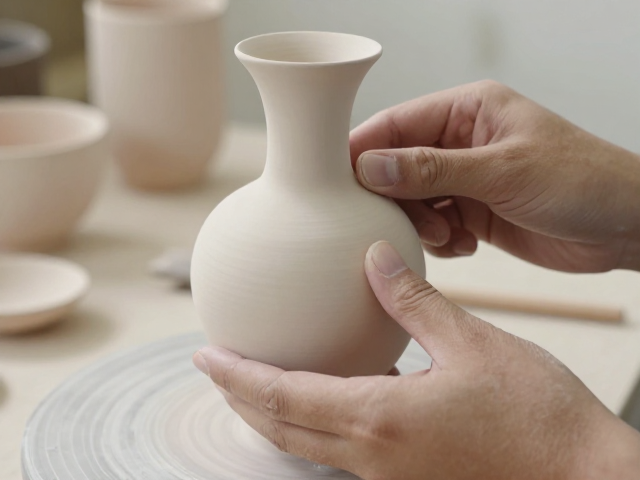
器物造型对修坯手法的指导逻辑
器物的造型特征决定了修坯时的受力结构与操作路径。以常见的碗、盘类敞口器皿为例,其重心较低,口沿宽大,修坯时需重点处理口沿的平整度与厚度一致性。操作时,修坯刀应略微倾斜,刀刃与坯体表面保持极小的夹角,通过手腕的轻微摆动去除口沿多余泥料,确保口沿线条流畅且厚度均匀,避免因用力过猛导致口沿卷边或变形。对于深腹瓶或罐类器物,内壁的弧度变化较大,修坯时需将刀具深入器物内部,利用肘部支撑身体,通过手臂的延伸与收缩来控制刀具的行进轨迹,确保内壁弧度符合设计曲线。
对于异形器或艺术造型器物,修坯的逻辑则更加复杂,需严格遵循造型的几何特征。例如,对于具有复杂棱角的花器,修坯时需先确定各个棱角的基准线,再逐步向中间区域过渡,修刀需严格贴合棱角线条,避免误伤棱角导致造型失真。在此过程中,观察者需具备极强的空间想象力,能够通过坯体表面的光影变化判断坯壁的厚度分布,及时对过厚或过薄的区域进行微调。这种基于造型特征的修坯方式,能够最大程度保留设计师的原始意图,同时提升器物的整体美感。
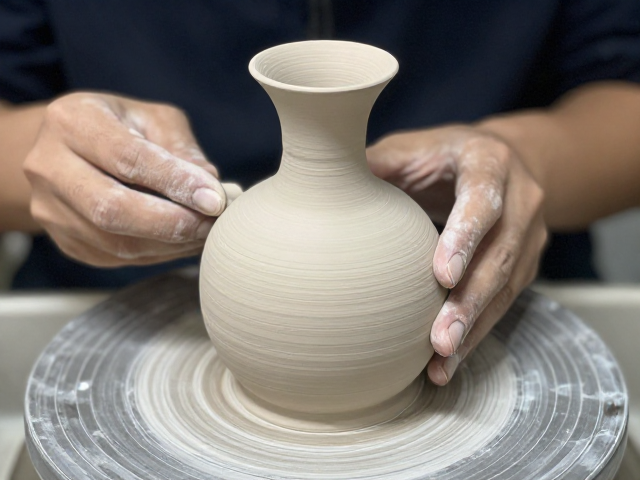
精细修坯的核心技巧与力度控制
精细修坯的核心在于对修坯刀力度与行进速度的精准控制,这需要长期实践形成的肌肉记忆。在修坯过程中,刀刃与坯体的接触应如蜻蜓点水般轻盈,通过刀刃的锋利度切割泥料,而非依靠压力碾压。对于薄胎器皿,修坯时需采用“刮”而非“削”的手法,刀刃几乎平行于坯体表面,以极小的进刀量逐步去除泥料,每刮一刀后需观察坯壁厚度变化,确保厚度均匀一致。这种手法对操作者的稳定性要求极高,任何微小的抖动都可能导致坯壁厚度不均,影响成品率。
力度控制还体现在对不同部位的差异化处理上。器物的底部通常较厚,修坯时需适当增加进刀深度,以减轻整体重量并提升烧制时的受热均匀性;而器物的颈部或口沿则需保留适当厚度,以增强结构强度。在修坯过程中,操作者需不断旋转坯体,保持修坯刀相对静止或小幅移动,通过坯体的旋转带动修坯刀完成圆周运动,这种相对运动方式能够确保坯壁厚度的一致性。此外,修坯过程中需随时清理坯体表面的碎泥,避免碎泥堆积影响修坯效果或嵌入坯体表面造成瑕疵。
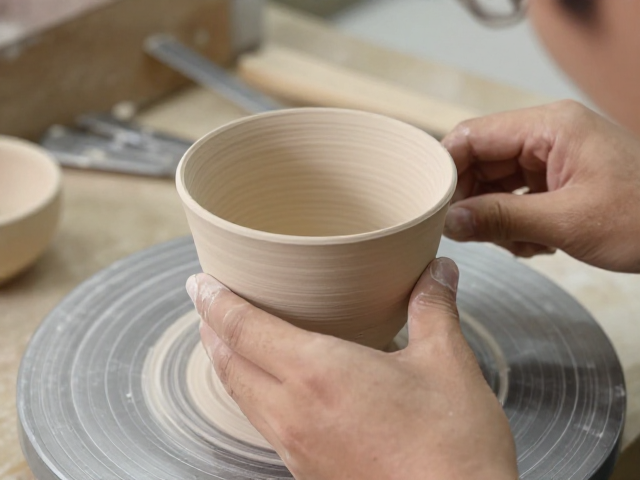
常见缺陷的成因分析与修正策略
干修坯过程中常见的缺陷包括裂纹、变形、厚薄不均及表面划痕等,这些缺陷多源于操作不当或坯体状态判断失误。裂纹多因坯体过干或修坯力度过大导致,修正时需立即停止修坯,用湿布包裹坯体回软,待其恢复一定可塑性后,重新判断状态再行操作。变形多因坯体受力不均或支撑不稳导致,操作时需确保坯体旋转平稳,修坯刀受力均匀,避免单侧用力过大导致坯体扭曲。
厚薄不均多因修坯手法不稳定或观察不细致导致,修正时需通过目测或手指触摸判断坯壁厚度,对过厚区域进行局部减薄,对过薄区域则需谨慎处理,必要时需重新注浆修补或放弃该件器物。表面划痕多因修坯刀不锋利或坯体表面残留硬物导致,操作前需检查修坯刀刃口状态,确保刃口平滑无缺口,同时清理坯体表面,避免硬物嵌入坯体造成永久性瑕疵。通过对这些常见缺陷的成因分析与修正,能够显著提升修坯质量与成品率。