石英原料特性与除铁必要性
卫浴陶瓷制品对釉面白度、透光性及表面洁净度有着严苛要求,石英作为主要骨架原料,其含铁量直接决定了成品的最终色泽表现。天然石英矿中常伴生褐铁矿、菱铁矿或含铁粘土矿物,这些杂质在高温烧成过程中极易引发釉面黄变、黑点或针孔缺陷,严重影响产品等级。通过物理选矿手段降低石英砂中的三氧化二铁含量,是提升卫浴陶瓷坯釉结合质量及外观一致性的关键前置工序。
不同产地的石英砂原矿品位差异较大,部分高白石英矿含铁量仍高于卫浴陶瓷生产标准线,通常要求铁含量控制在0.05%至0.1%之间,而部分高端抗菌或微晶釉产品甚至要求低于0.03%。若直接使用未经深度除铁处理的石英砂,坯体在1200℃以上的烧成过程中,铁元素会迁移至釉层,形成难以通过后期抛光消除的底色偏差。因此,建立标准化的石英过筛与除铁工艺流程,是稳定卫浴陶瓷生产线原料指标的核心环节。
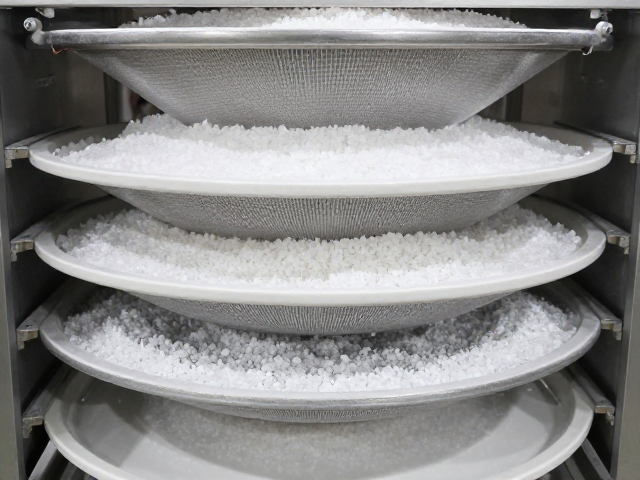
多级筛分与粒度控制逻辑
过筛工艺不仅是去除大颗粒杂质的手段,更是为后续磁选提供均匀物料分布的基础。通常采用多层振动筛或滚筒筛进行分级,第一级筛网孔径多在3-5mm,用于剔除石英矿中的石块、木屑等大件异物;第二级筛网孔径根据卫浴陶瓷釉层厚度调整,常见于0.5-1.0mm区间,确保进入除铁设备的石英砂粒度均匀,避免粗颗粒包裹铁杂质导致磁选效率下降。
筛分过程中的湿度控制同样会影响除铁效果。过干的石英砂易产生粉尘团聚,阻碍铁杂质暴露;而过湿则可能导致筛网堵塞,降低处理效率。一般建议将石英砂含水率控制在5%-8%之间,这一区间既保证了物料流动性,又有利于铁矿物在磁场中充分分散。此外,筛分设备的振幅和频率需根据石英砂的堆积密度进行微调,以最大化分离效率,减少合格石英砂因过度破碎而产生的细粉流失。
除铁设备选型与磁场优化
目前卫浴陶瓷行业主流的除铁方式包括干式永磁除铁和湿式强磁除铁。干式除铁多用于预处理阶段,利用悬挂式或滚筒式永磁除铁器,通过高梯度磁场吸附铁磁性杂质。对于含铁量较高的原矿,通常采用多级磁选,第一级使用弱磁去除强磁性铁矿,后续通过中强磁去除弱磁性杂质。设备极靴的排列方式需根据石英砂流速设计,确保物料在磁场中的停留时间足够,以提高除铁回收率。
湿式强磁除铁则适用于对白度要求极高的高端卫浴陶瓷生产。通过将石英砂与水混合成浆料,利用高梯度磁选机(HGMS)进行分离。水介质能有效分散石英颗粒,使包裹在石英表面的铁质微粒暴露在磁场中,从而被高效吸附。湿式除铁后的石英浆需经过脱水、干燥处理,此过程需严格控制温度,防止石英晶型转变或水分残留影响后续球磨效率。磁场强度通常需达到1.5T以上,以确保对微细弱磁性杂质的捕捉能力。
工艺参数调控与提质技巧
除铁效果受物料流速、磁场强度及极板清洁度等多重因素影响。在实际生产中,需定期检测石英砂的Fe2O3含量,根据检测结果动态调整磁选机的工作参数。若发现除铁效果波动,应检查磁选机极板是否附着铁渣,铁渣堆积会显著削弱有效磁场,导致后续物料除铁不净。通常建议设置自动刮板或反冲洗装置,定期清除极板铁屑,保持磁场稳定性。
针对石英砂中难去除的非磁性铁杂质,可结合重选或浮选工艺进行深度处理。重选利用铁矿物与石英的密度差异,在旋流器或摇床中进行分离;浮选则通过调整矿浆pH值和添加捕收剂,使铁矿物附着气泡上浮,从而实现分离。这些深度处理工艺会增加生产成本,但对于生产高端仿古砖、微晶石等对色泽一致性要求极高的卫浴陶瓷产品而言,是提升产品附加值的有效手段。此外,定期对除铁设备进行磁场均匀性测试,确保不同批次石英砂的处理效果一致,是维持生产线稳定的重要措施。