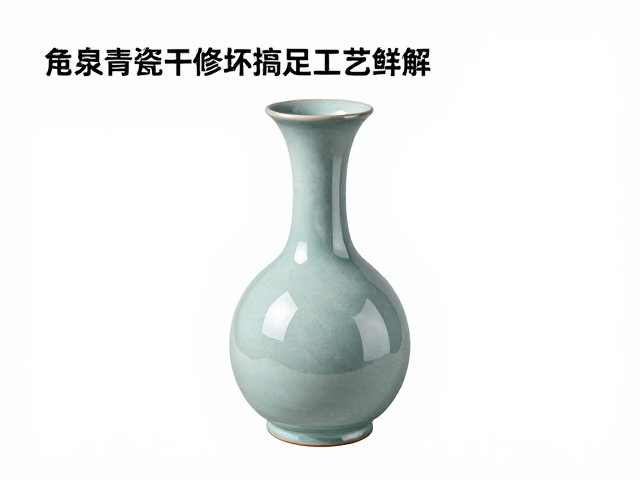
干修坯的核心定义与工具准备
干修坯,又称“修坯”或“荡坯”,是龙泉青瓷制作中决定器物最终形态与线条美感的关键环节。这一工序通常在坯体经过初步干燥,达到皮革硬度(即坯体含水量降至适中,既不过软易塌,过硬易裂)的状态下进行。与湿修相比,干修更侧重于对坯体厚薄均匀度的精细控制以及足部造型的精准塑造,是连接成型与施釉的桥梁。
工欲善其事,必先利其器。修坯匠人通常使用特制的修坯刀,刀头多为钢制,经过多次打磨保持锋利且边缘圆润,以避免划伤坯体。此外,还需要准备修坯架、转盘以及辅助固定的布垫或细砂纸。修坯架需稳固且高度适宜,以便匠人在操作时保持手臂稳定,通过手腕的灵活转动来施加均匀力道,确保每一刀下去都能精准去除多余泥料。
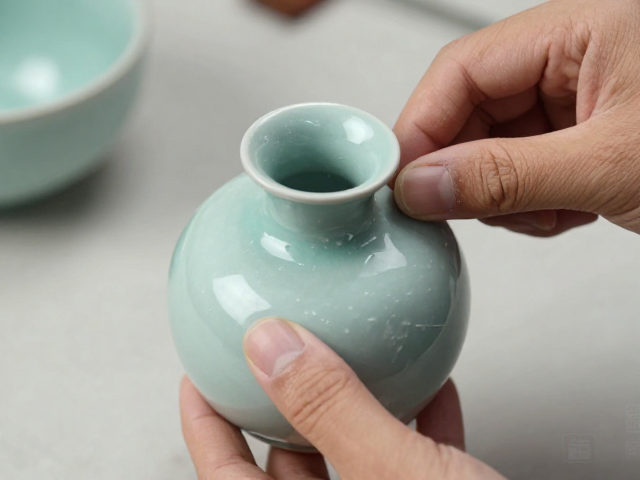
修坯前的坯体检查与定位
在正式动刀之前,必须对经过阴干的坯体进行严密的检查。匠人会仔细审视坯体表面是否有细微裂纹、气泡或变形现象,特别是对于经过多次接合的器物,接缝处是否平整至关重要。若发现局部过软或过硬,需通过轻微回潮或进一步阴干进行微调,确保整体坯体硬度一致,这是防止修坯过程中出现崩口或塌陷的基础。
定位是修坯前的另一项重头戏。匠人需确定器物的中心轴线,确保坯体在转盘上放置端正。对于盘、碗、瓶等对称性要求极高的器型,需反复调整坯体与转盘的接触点,使其重心平稳。这一步骤直接影响后续修坯时的受力平衡,若定位偏差,修出的器物容易出现厚薄不均或歪斜,严重影响成品率与美观度。
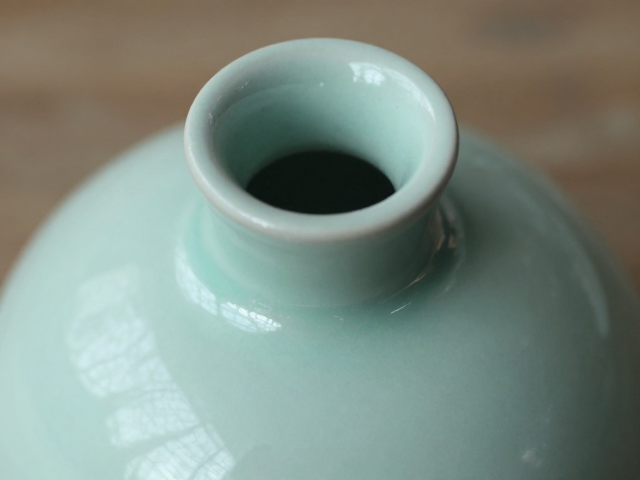
主体修坯的厚度控制技巧
主体修坯的核心在于“薄如纸,坚如石”的厚度把控。匠人手持修坯刀,刀刃与坯体表面保持适当角度,通过旋转转盘,利用刀刃轻轻刮去坯体表面的泥层。操作时需遵循“轻、慢、匀”的原则,刀刃不可用力过猛,以免切入过深导致坯体破裂。对于器壁较厚的部位,需分多次薄刮,每次去除的泥层厚度控制在毫米级别,逐步逼近目标厚度。
在修磨内壁时,匠人需借助拇指或专用工具抵住坯体内侧作为支撑,防止坯体因受力不均而变形。刀刃在移动过程中需保持连续流畅,避免出现断痕或刀痕。对于壶、瓶等带有颈部或把手的复杂器型,需特别注意转折部位的过渡处理,确保线条圆润流畅,无突兀棱角。这一过程极度考验匠人的手感与经验,需通过长期的实践来掌握不同部位泥料的收缩特性。
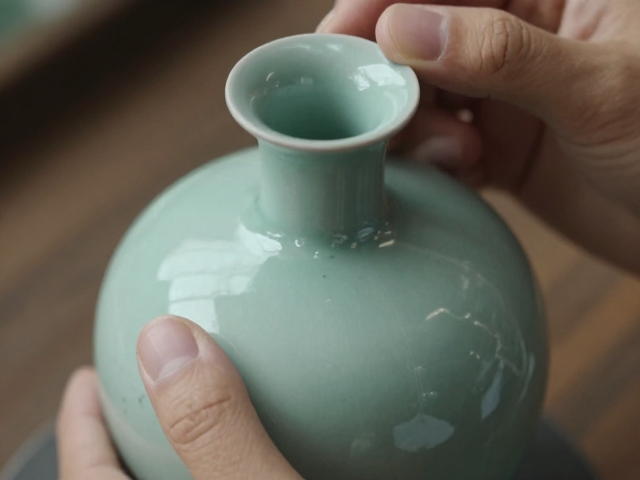
挖足工艺的造型与加固
足部是青瓷器物的“根基”,挖足工艺直接关系到器物的稳定性与视觉美感。传统的挖足多采用“卧足”或“圈足”形式,匠人需先确定足底平面与足墙的高度,然后用修坯刀垂直切入,逐步剔除足部多余泥料。挖足过程中,需保持足墙与器身的连接处平滑过渡,避免出现硬接痕迹,确保整体造型的连贯性。
足底的平整度与足墙的垂直度是挖足工艺的关键指标。匠人需频繁使用直角尺或目测法检查足底是否水平,足墙是否垂直。对于大型器物,还需考虑足部的承重能力,适当增加足底厚度或采用内凹设计以增强稳定性。挖足完成后,足底通常需经过精细打磨,使其光滑平整,以便器物在烧制过程中受热均匀,减少变形风险。
修坯后的细节修整与干燥
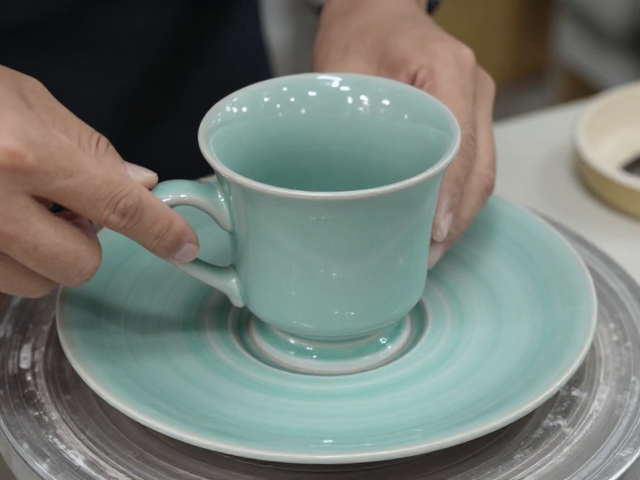
修坯主体完成后,需对器物进行全方位的细节修整。匠人会仔细检查器身是否有未清理干净的泥屑、刀痕或局部厚薄不均的现象,并使用细砂纸或软布进行轻微打磨,使表面更加细腻光滑。对于口沿、把手、流嘴等细节部位,需特别注意线条的流畅性与圆润度,确保每一处细节都经得起推敲。
修整完毕后,器物需再次进行阴干处理,以消除修坯过程中因摩擦产生的微裂纹或应力。阴干环境需保持通风、无直射阳光,温度与湿度相对稳定,避免干燥过快导致坯体开裂。在干燥过程中,匠人会定期观察坯体状态,必要时进行微调,确保坯体达到最佳的施釉状态。这一阶段的细心呵护,是保证青瓷成品完美呈现的重要保障。