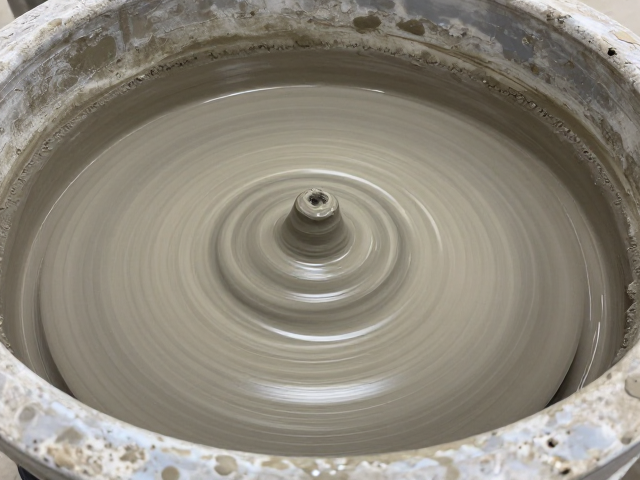
细度阈值决定基础致密性
球磨机研磨的细度直接影响着泥料内部的颗粒级配,行业通用的经验数据通常将细度控制在200-300目筛余量在0.1%-0.3%之间,这一区间能确保颗粒具备足够的比表面积以形成紧密堆积。当研磨细度低于此范围,过粗的颗粒会导致坯体内部存在微观孔隙,水分在干燥过程中难以均匀排出,进而影响最终成型的致密程度。相反,若细度过高,虽然初期能提升泥浆的悬浮稳定性,但过小的颗粒比表面积过大,会显著增加结合剂(如水)的需求量,导致干燥收缩率增加,反而不利于表面平整度的维持。
细度参数的调整需要结合原料特性进行动态平衡,不同产地的高岭土或长石其矿物结构差异,决定了其最佳研磨细度并非固定值。例如,部分高塑性黏土在研磨至300目时,其颗粒表面的活性位点增多,有助于颗粒间的范德华力结合,从而在压制或注浆过程中减少分层现象。这种物理层面的紧密堆积是后续陈腐过程中水分均匀分布的前提,若颗粒级配不合理,即便后续工艺再精细,坯体内部仍可能因应力不均产生微裂纹,这些隐性缺陷在后期烧制或使用中极易暴露,直接破坏表面的完整性。
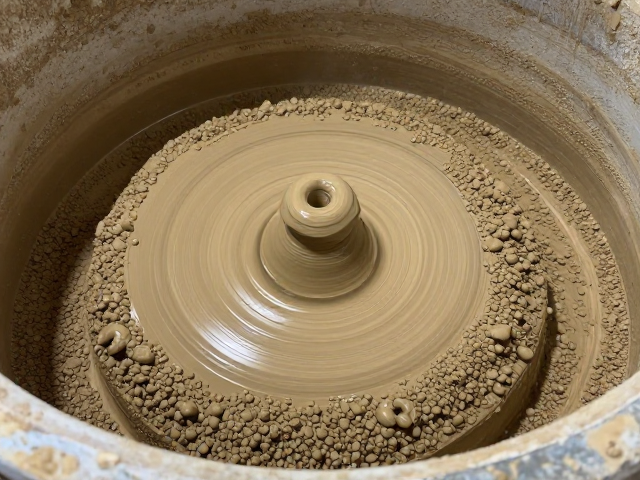
陈腐期的水分迁移与颗粒重组
泥料在球磨机中完成粉碎后进入陈腐阶段,这一过程本质上是水分在黏土颗粒间扩散与平衡的物理化学过程。在陈腐初期,游离水迅速向颗粒表面吸附,形成结合水膜,使泥料可塑性显著提升。随着时间推移,结合水逐渐向颗粒内部渗透,黏土矿物晶层间的水分子增多,导致晶格膨胀,颗粒间的结合力增强。这一过程通常需要数天至数周,具体时长取决于环境温度、湿度以及泥料的初始含水量,一般建议在20℃左右的环境中陈腐7-14天,以确保水分分布的绝对均匀。
陈腐过程中的水分均匀化直接决定了泥料在成型后的表面状态。如果陈腐时间不足,泥料内部存在水分梯度,成型后坯体不同部位的干燥速率不一致,会导致表面出现皱皮、开裂或光泽度不均的现象。充分陈腐后的泥料,其颗粒间的水膜厚度趋于一致,在压制或挤压成型时,泥料能更好地贴合模具表面,减少因摩擦力不均造成的表面粗糙。此外,陈腐过程中微生物活动产生的有机酸等物质,虽含量极低,但能对黏土颗粒表面产生轻微的活化作用,进一步改善泥料的流变性能,使成型后的坯体表面更加细腻平滑。
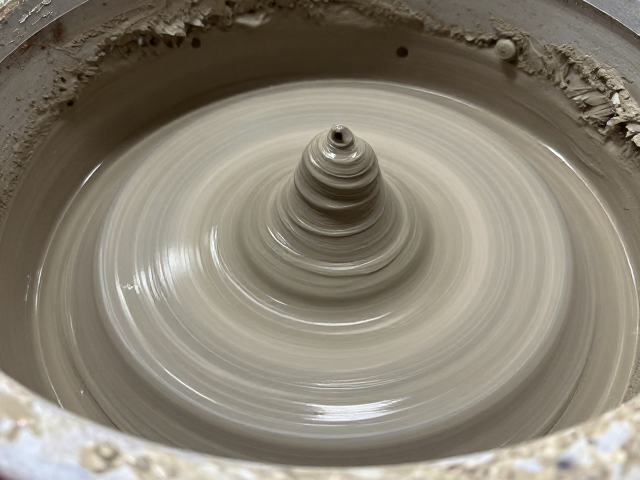
表面光滑度的微观形成机制
表面光滑度并非单一因素作用的结果,而是颗粒细度、水分含量、成型压力以及模具状态共同作用的综合体现。在微观层面,光滑的表面意味着颗粒间间隙极小且排列有序。当泥料细度达到指定阈值且经过充分陈腐后,颗粒间的空隙被水分和细小颗粒填充,成型后坯体表面几乎不存在肉眼可见的颗粒突起。此时,成型压力的施加使得颗粒发生位移和重排,进一步压实表面层,消除因颗粒形状不规则造成的凹凸感。
模具表面的光洁度与脱模方式对最终表面质量具有关键影响。即使泥料性能完美,若模具表面存在划痕或锈蚀,或脱模时受力不均,都会导致坯体表面产生细微的拉毛或变形。因此,在追求高表面光滑度时,需确保模具表面经过精密抛光处理,并在脱模过程中保持动作平稳,避免对坯体表面产生剪切力。此外,成型后的坯体需经过适当的干燥预处理,缓慢降低表面水分,防止因干燥过快导致表面收缩不均而产生细微裂纹,这些微观缺陷在后续施釉或烧制前若未加控制,将永久存在于成品表面。