石英原料特性对粉碎工艺的影响
卫浴陶瓷生产中,石英砂作为主要的骨架材料,其硬度高、耐磨性强,直接决定了坯体的耐火度和化学稳定性。天然石英矿通常含有杂质,且晶体结构致密,若粉碎粒度不均或存在过粉碎现象,会导致陶瓷坯体出现针孔、气泡或降低釉面光泽。因此,理解石英的物理力学性质是优化粉碎流程的基础,需重点关注其莫氏硬度、解理解理特征以及不同粒径下的颗粒分布规律。
在实际生产环节中,石英原料的含水率、粒度组成以及杂质含量会显著影响破碎效率。高硬度矿物在常规破碎设备中容易产生较高的能耗和衬板磨损,若前端筛分不严格,大块矿石进入细碎环节会导致设备堵塞或过载。此外,石英中若含有长石或云母等共生矿物,其解理解理特性使得粉碎过程中更容易产生片状颗粒,这在后续球磨工序中会影响浆料的悬浮性和稳定性,进而影响最终卫浴产品的成型质量。
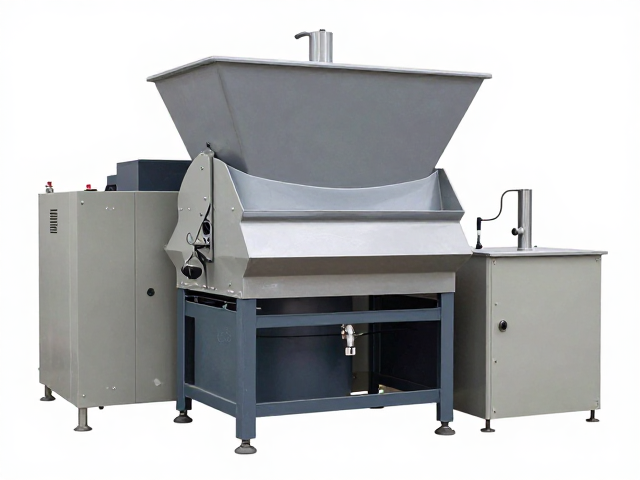
主流粉碎设备选型与技术参数
颚式破碎机常作为石英原料的第一道破碎工序,适用于粗碎阶段,其破碎比大且进料粒度可达1000mm以上。对于高硬度石英矿,选用带有液压保护系统的颚破能有效应对突发异物冲击,减少停机时间。设备选型时需关注排料口宽度调节的精度以及衬板材质,高锰钢或耐磨合金衬板能显著延长使用寿命,确保产出粒度满足二破进料要求,通常为20-100mm区间。
反击式破碎机或圆锥破碎机多用于中细碎环节,旨在获得更均匀的立方体颗粒。圆锥破碎机通过层压破碎原理,对石英这类高硬度物料具有更好的过粉碎控制能力,产品粒形优于反击式。在卫浴陶瓷原料制备中,若追求高细度,需结合立式冲击破碎机(VSI),利用石打石或石打铁原理进行整形和细碎,出料粒度可控制在5mm以下,且针片状含量低,有利于后续球磨工序的研磨效率提升。
高效节能工艺路径与系统优化
传统三段一闭路粉碎流程存在设备多、占地面积大、粉尘污染重等问题,现代工艺正向两段一闭路或半终碎工艺转型。通过引入高压辊磨机替代部分破碎作业,利用高压层压粉碎技术,石英矿品的解理面被优先破坏,能耗可降低20%-30%。高压辊磨机产生的过粉碎现象少,细粉含量适中,能显著减轻后续球磨机的负荷,实现整体生产线的节能降耗。
智能控制系统在粉碎工艺中的应用提升了运行稳定性与能效。通过在线粒度分析仪实时监测出料粒度,反馈至破碎机排料口或给料速度控制系统,动态调整设备参数,避免空转或过载。此外,优化皮带输送与除尘系统的设计,采用封闭式输送廊道和高效脉冲除尘器,不仅降低了车间粉尘浓度,改善了工作环境,还减少了原料输送过程中的损耗,确保生产过程的连续性和环保合规性。
工艺流程中的关键控制点
给料均匀性是保证粉碎效率的核心,振动给料机需具备变频调速功能,以匹配上游破碎设备的处理能力,防止堵料或断料。对于石英原料,需严格控制最大进料尺寸,严禁超规物料进入细碎设备。在闭路循环系统中,分级设备的筛网孔径选择至关重要,通常采用高频振动筛或水力旋流器进行分级,确保合格产品及时排出,粗料返回再破碎,维持系统内物料平衡。
粉尘控制与设备维护是工艺稳定运行的保障。粉碎车间需设置严密的防尘罩和负压吸尘点,特别是在破碎机和振动筛的进料口、出料口等产尘点。设备磨损监测需纳入日常维护计划,定期检查衬板、转子、筛网等易损件的磨损情况,建立备件更换标准。通过预防性维护减少非计划停机,确保石英原料粉碎粒度的稳定性,为后续配料、球磨、成型工序提供高质量的原料基础。