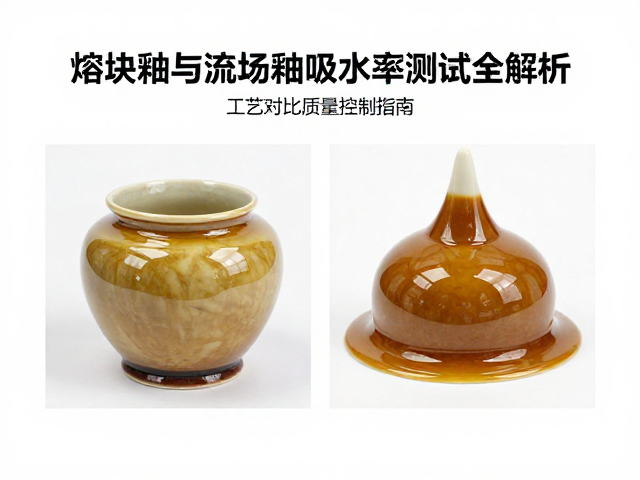
熔块釉与流动釉的基础特性与测试背景
熔块釉是将原料高温熔融后水淬成玻璃态,再经粉碎研磨而成的釉料,其特点在于成分稳定、熔融温度范围宽,常用于需要复杂化学稳定性或特殊装饰效果的陶瓷制品。相比之下,流动釉通常指在未熔块状态下,通过调整配方中助熔剂比例或添加有机添加剂,使釉浆在烧成过程中具有较长流动过程的釉料,这种工艺能形成自然流淌、层次丰富的视觉效果,对烧成曲线的控制要求更为精细。两者在微观结构上的差异直接影响了吸水率的表现,熔块釉因经过预熔融,结构致密,通常吸水率极低;而流动釉若烧成温度不足或配方中高岭土等瘠性原料占比过高,极易保留微孔结构,导致吸水率升高。
吸水率测试是评估陶瓷釉面致密性及抗污性能的核心指标,依据GB/T 4108《陶瓷砖试验方法》中的浸水法或煮沸法,能直观反映釉层在高温下的烧结状态。对于熔块釉而言,测试重点在于验证其预熔融效果是否完全,是否存在因研磨细度不足导致的未熔颗粒,这些缺陷会在吸水率测试中表现为局部吸水过快。对于流动釉,测试则需关注其在达到最大流动点时的液相生成量,液相过多可能导致釉面过薄或流挂,液相不足则会导致坯釉结合不良和吸水率偏高。通过对比两者在相同烧成制度下的吸水率数据,可以精准判断釉料体系的成熟度。
标准测试流程与关键控制参数
进行吸水率测试时,试样需经过严格的干燥处理,确保含水率低于规定值,通常使用烘箱在100-110℃下烘干至恒重,随后放入干燥器中冷却至室温。称重步骤需使用精度不低于0.01g的分析天平,记录初始干重(W1)。对于熔块釉试样,需特别注意样品表面的清洁,避免残留粉尘影响吸水效率;流动釉试样则需检查釉面是否有明显的针孔或气泡,这些开放性缺陷会直接导致吸水率数据失真。将干燥后的试样完全浸入蒸馏水中,确保水面高出试样表面至少2cm,浸泡时间通常为24小时,期间需定期搅拌以保证水分充分进入釉层微孔。
浸泡结束后,取出试样,用湿润的纱布轻轻擦拭表面水分,注意不可用力擦拭以免损伤釉面或擦去已吸入的水分,随后迅速进行第二次称重(W2)。计算公式为:吸水率(%)= [(W2 - W1) / W1] × 100%。在此过程中,环境温度和湿度会影响水的密度及表面张力,因此实验室需保持恒温恒湿,减少环境误差。对于高吸水率的流动釉样品,需延长浸泡时间或使用真空饱水装置,以排除气泡干扰,确保测试结果的真实性。重复测试至少三次,取平均值作为最终结果,若单次数据偏差超过允许范围,需重新制备样品进行检测。
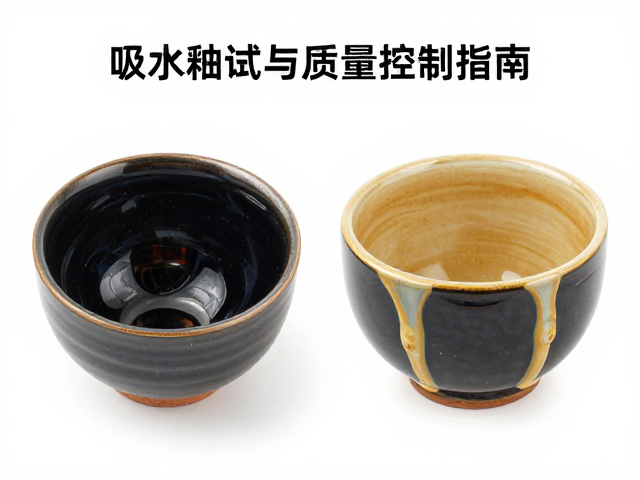
工艺对比分析与缺陷成因诊断
熔块釉的吸水率通常控制在0.5%以下,甚至接近零吸水,这得益于其高度玻璃化的结构。若测试中发现熔块釉吸水率异常升高,首先排查熔块制备环节,可能是熔融温度不够或熔融时间不足,导致玻璃相生成不完全,残留未反应的晶体结构。此外,熔块粉碎后的颗粒级配不合理,细粉过多会增加比表面积,虽有助于烧结,但若烧成温度匹配不当,易形成微裂纹。相比之下,流动釉的吸水率波动范围较大,正常烧成下应低于1.0%-2.0%(视具体产品标准而定)。若流动釉吸水率偏高,常见原因包括烧成温度偏低,导致液相未完全填充气孔,或配方中石英、长石等骨架原料比例过高,阻碍了釉层的致密化。
在烧成曲线设计上,熔块釉对升温速率的敏感性相对较低,重点在于保温阶段的充分烧结。流动釉则需要精确控制高温段的升温速率,过快的升温会导致釉面剧烈流动,形成厚薄不均,进而影响吸水率的均匀性;过慢的升温则可能导致釉料提前软化,产生流挂缺陷。通过对比两者在不同保温时间下的吸水率变化,可以发现熔块釉在保温10-15分钟后吸水率趋于稳定,而流动釉可能需要更长的液相流动与气孔排出时间。若流动釉在快速烧成下吸水率依然较高,需考虑添加少量滑石或锂辉石等促进液相生成的助剂,但需警惕过量添加导致釉面光泽度下降或耐热冲击性能减弱。
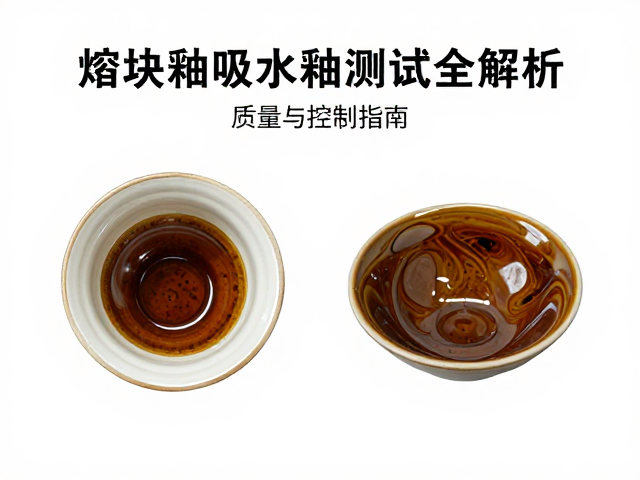
质量控制策略与标准化应用
建立基于吸水率的数据反馈机制是质量控制的关键。在生产过程中,每批次熔块釉需检测其化学成分及熔融指数,确保与配方标准一致。对于流动釉,除常规化学分析外,还需检测釉浆的细度(如325目筛余物)和粘度,这些物理参数直接影响釉层的均匀性和烧成后的致密性。将吸水率测试数据与烧成温度、窑炉气氛等工艺参数建立关联模型,通过大数据分析找出最优工艺窗口。例如,当检测到某批次流动釉吸水率持续偏高时,可自动调整窑炉高温段温度曲线,或反馈至配方部门微调助熔剂比例。
标准化操作是确保测试结果可复现的基础。实验室需定期对吸水率测试用的蒸馏水、烘箱温度、天平精度进行校准,并严格执行样品制备规范,如试样尺寸、打磨方式等。对于出口产品或高标准内销产品,还需参照ISO 10545-3等国际标准进行验证,确保数据具有国际互认性。通过持续监测吸水率数据,企业可及时发现原料波动、窑炉异常或配方偏差,从而在出厂前规避因吸水率不合格导致的产品的抗污性差、易脏污等质量问题,提升整体产品竞争力。