素烧前泥浆配比与预处理的核心逻辑
素烧后的器物表面具有极高的孔隙率和吸附力,这使得传统的湿泥粘接难以维持结构稳定,必须依赖经过精确计算的泥浆配方。泥浆并非简单的泥浆加水,其核心在于颗粒级配的与素烧坯体的一致性。若泥浆颗粒过粗,干燥收缩率大于坯体,接缝处置于开裂风险中;若颗粒过细,则缺乏足够的骨架支撑,强度不足。通常建议使用与坯体同材质的细粉,通过筛网筛选至80-100目,再按比例加入少量膨润土以增加粘性,但膨润土含量需控制在3%-5%之间,过量会导致干燥收缩剧烈,引发变形或开裂。
在制备泥浆前,素烧坯体的表面处理决定了粘接的成败。素烧后的坯体表面往往附着粉尘或脱模剂残留,这些杂质会形成隔离层,阻碍泥浆与坯体本体的分子间结合。实际操作中,需用软毛刷清除浮尘,随后用喷雾瓶均匀喷洒清水,使坯体达到饱和面干状态。这一步骤至关重要,因为干燥的素烧坯体会像海绵一样迅速吸走泥浆中的水分,导致泥浆在接触面迅速失水硬化,形成“假粘”现象,内部依然疏松。保持坯体湿润但无积水,能确保泥浆在固化过程中缓慢脱水,形成致密且高强度的结合层。
粘接界面的物理处理与泥浆涂抹技巧
单纯的泥浆涂抹无法应对素烧坯体的高吸水性,必须通过物理手段增加接触面的粗糙度。使用钢丝刷或粗砂纸轻轻打磨接缝处,去除表面因素烧形成的微晶硬壳,暴露出土粒骨架。这种粗糙化处理能显著增加机械咬合力,使泥浆能够嵌入坯体微观孔隙中。打磨后需再次清理粉尘,确保粘接面洁净。若处理不当,泥浆仅停留在光滑表面,干燥后极易因应力集中而脱落。
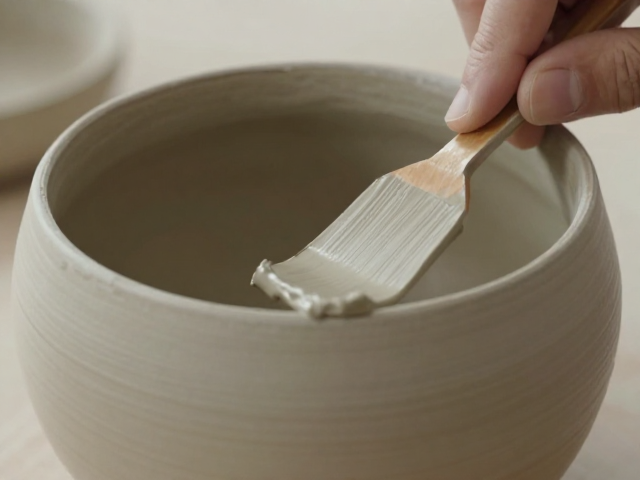
涂抹泥浆时,应选用硬度适中的刮刀或专用抹刀,将泥浆均匀铺展在打磨过的接缝两侧。泥浆层厚度建议控制在1-2毫米,过厚会导致干燥收缩应力过大,过薄则填充不满微观缝隙。涂抹时需施加轻微压力,使泥浆挤入坯体孔隙,并排出空气。对于复杂结构或转角处,可采用“填涂法”,先用小工具将泥浆填入缝隙深处,再在表面刮平。涂抹过程中需保持动作连贯,避免泥浆中途干燥结皮,影响整体粘接的连续性。
固化过程中的应力控制与环境管理
素烧泥浆的固化是一个物理化学过程,水分蒸发与颗粒重排会同时发生,这一阶段极易因收缩不均产生内应力。粘接完成后,需将器物置于湿度较高(60%-70%)且温度恒定(20-25℃)的环境中缓慢干燥。快速干燥会导致表面硬化而内部潮湿,形成应力梯度,最终导致接缝开裂。可使用塑料薄膜覆盖器物非粘接部位,减缓水分蒸发速度,确保整体干燥均匀。对于大型或厚壁器物,干燥时间需延长至数天甚至一周,期间需定期检查接缝状态。
在干燥初期,若发现接缝处出现微小裂纹,不可立即修补,而应观察其变化。有时微裂是收缩过程中的正常现象,随着进一步干燥可能闭合。若裂纹扩大,需重新评估泥浆配比或干燥环境。此外,避免在通风口或阳光直射处放置器物,气流和温差是导致不均匀干燥的主要诱因。对于高精度要求的器物,可采用分段干燥法,先让接缝处保持湿润,待整体达到一定干度后再逐步移除覆盖物,以平衡内外收缩率。
后期修整与强度验证的标准流程
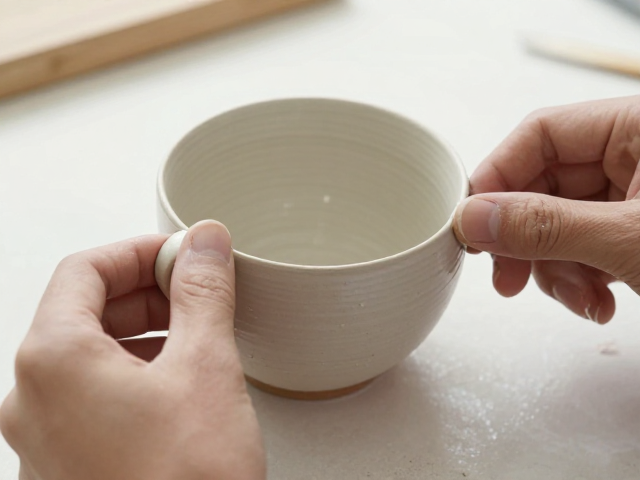
干燥完全后,接缝处置于凸起或粗糙状态,需进行精细修整。使用细砂纸(400-800目)或锉刀轻轻打磨接缝,使过渡平滑自然。打磨时需控制力度,避免破坏结合层。若接缝处存在细微凹陷,可补充少量同色泥浆进行填补,再次干燥后打磨。修整过程中需保持工具清洁,防止杂质混入。对于高精度要求的器物,可使用显微镜观察接缝处的微观结构,确保无明显孔隙或剥离迹象。
强度验证是评估粘接质量的关键环节。对于小型器物,可通过轻微敲击测试声音的连续性,判断内部结合是否致密。对于大型或承重部件,需进行静载测试,模拟实际使用中的受力情况。测试时需逐步增加负荷,观察接缝处是否有变形或开裂。若发现强度不足,需分析原因,可能是泥浆配比不当、干燥过快或界面处理不到位。通过反复试验和优化工艺,逐步提升粘接质量。