石英硼熔块釉的基础化学组成与原料筛选
石英硼熔块釉的核心在于硼氧化物与硅酸盐网络的结构重构,其配方设计通常以氧化硼(B2O3)和二氧化硅(SiO2)为主要骨架,辅以钠、钾、钙、镁等金属氧化物以调节热膨胀系数和熔融特性。在实验室小样开发阶段,原料的纯度与粒度分布会直接影响釉料的均匀性和最终釉面的光泽度。高纯度石英砂作为主要骨架材料,需控制二氧化硅含量在99%以上,以减少杂质引起的釉面针孔或气泡缺陷。硼源通常选用工业级硼酸或无水硼砂,硼酸在加热过程中分解产生水蒸气,有助于釉料在烧成初期的排气,但需精确计算其脱水过程对釉层厚度的影响。
原料的预处理是确保釉浆稳定性的关键步骤。实验室环境下,通常采用球磨机对配合料进行湿法研磨,介质多为氧化铝球或氧化锆球,以防止金属离子污染。研磨细度需控制在75微米筛余量小于0.5%,过粗的颗粒会导致釉面粗糙,而过细则可能增加釉浆粘度,影响施釉效果。此外,粘结剂如羧甲基纤维素(CMC)或硅溶胶的添加量需通过流变仪测试确定,确保釉浆具有适宜的触变性和悬浮稳定性,从而在实验室小试中获得厚度均匀的釉层,为后续性能测试提供一致的数据基础。
熔块制备工艺参数对微观结构的影响
熔块制备是石英硼熔块釉生产中的核心环节,其工艺参数直接决定了釉料的化学稳定性和熔融行为。实验室小试通常使用高温电炉或燃气窑进行熔制,熔制温度区间一般控制在1150℃至1350℃之间,具体取决于配方中助熔剂的比例。熔制时间通常维持在30至60分钟,以确保原料充分反应并形成均匀的玻璃相。熔制过程中,熔体的粘度和表面张力会影响气泡的排出,若熔制温度过低或时间不足,会导致熔块中残留未反应的晶体颗粒,进而影响釉面的透明度和光泽。
熔块出炉后的急冷处理对微观结构具有显著影响。快速冷却(淬火)可抑制晶体析出,获得非晶态的玻璃质结构,有利于提高釉料的化学稳定性和光泽度;而缓慢冷却则可能促进微晶析出,形成乳浊或哑光效果。实验室中常将熔块倒入预热的钢板或水中进行急冷,随后进行破碎和研磨。熔块的硬度、密度及溶解度需定期检测,以确保每批次原料的一致性。通过调整熔制温度和冷却速率,可以精细调控釉料的热膨胀系数,使其与坯体匹配,减少釉裂或剥落现象,为后续烧成测试提供高质量的釉料基础。
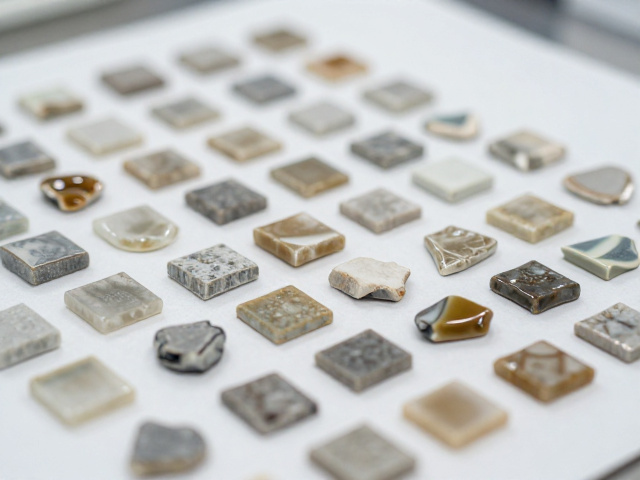
烧成曲线优化与釉面外观缺陷控制
烧成曲线的设计需综合考虑釉料的熔融温度、粘度变化及坯体的烧结过程。对于石英硼熔块釉,升温阶段需设置排气段,通常在600℃至900℃区间缓慢升温,以排除釉层中的残余水分和有机挥发物,防止釉面产生针孔或气泡。熔融阶段温度通常设定在1100℃至1250℃之间,具体数值需根据釉料配方中的助熔剂含量进行调整。保温时间一般为10至20分钟,以确保釉面充分流平,形成光滑致密的玻璃层。冷却阶段的速度也会影响釉面颜色和光泽,快速冷却通常能获得更明亮的光泽,而慢冷可能增加釉面的柔和感。
釉面缺陷的控制是实验室小样开发中的重要内容。常见的缺陷包括缩釉、针孔、橘釉和釉裂。缩釉通常由釉料与坯体之间的附着力不足或坯体表面污染引起,可通过增加釉料中的氧化铝含量或提高坯体表面清洁度来解决。针孔和气泡多源于排气不充分或熔体粘度过高,可通过优化烧成曲线中的升温速率和延长排气段保温时间来改善。橘釉现象则与釉料在高温下的粘度变化过快有关,需调整配方中的氧化硅和氧化硼比例,以平滑粘度-温度曲线。通过系统性的烧成实验,记录不同温度、时间和气氛下的釉面表现,逐步锁定最佳工艺参数,实现釉面外观的稳定性和一致性。
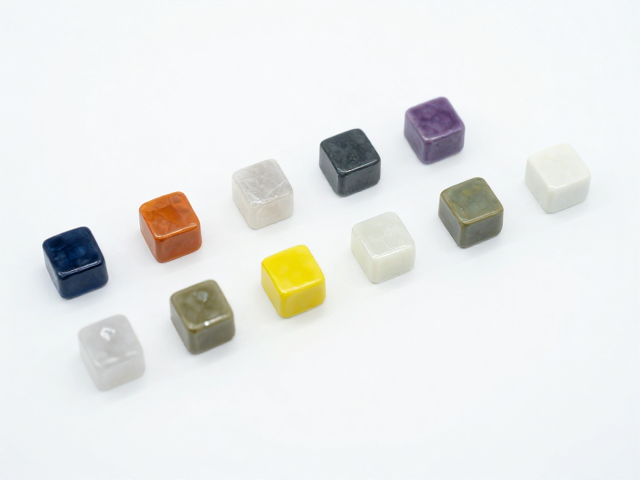
物理性能测试与数据解析方法
物理性能测试是评估石英硼熔块釉质量的关键环节,主要涵盖吸水率、显气孔率、抗热震性、耐磨性及化学稳定性等指标。吸水率和显气孔率可通过煮沸法测定,反映釉层致密程度,低吸水率通常意味着更高的机械强度和更好的防潮性能。抗热震性测试常用冷热循环法,将样块在高温炉中加热至指定温度后迅速投入室温水中,记录样块破裂所需的循环次数,以评估釉料与坯体热膨胀系数的匹配程度。耐磨性测试则采用Taber耐磨试验机,通过规定载荷和转数后的失重值来量化釉面的耐磨性能。
化学稳定性测试主要评估釉面对酸、碱及水的抵抗能力。常用耐酸性测试(如硫酸-盐酸混合液)和耐碱性测试(如氢氧化钠溶液)来模拟实际使用环境中的化学侵蚀。测试后,通过观察釉面失光、腐蚀坑或重量变化来判断其耐化学腐蚀性能。此外,硬度测试(如莫氏硬度或显微硬度)可反映釉面的抗划伤能力。实验室中需严格按照国家标准(如GB/T 4100-2015《陶瓷砖试验方法》)进行操作,确保数据的准确性和可重复性。通过对各项物理性能数据的综合分析,可以全面评估釉料的使用性能,为配方优化提供科学依据。