素烧阶段对泥浆粘接强度的决定性影响
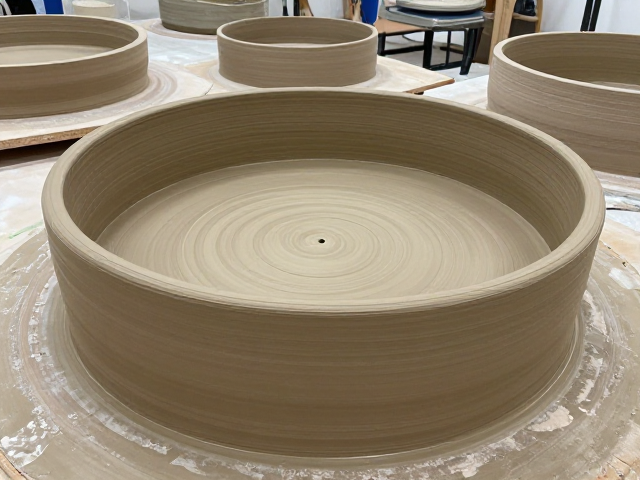
大型装置在素烧完成后的粘接作业,核心难点在于素烧坯体表面形成的多孔结构与残留应力。素烧过程虽未达到最终釉烧的高温,但坯体内部的有机质挥发及水分排出,使得表面形成大量微细孔隙。这种物理状态决定了泥浆无法像在未干坯体上那样通过水分渗透产生机械咬合,而是更多依赖泥浆中结合剂与素烧表面颗粒的化学吸附及微观嵌合。若素烧温度控制不当,导致坯体过脆或表面存在微裂纹,粘接处的应力集中极易在后续干燥或搬运中引发断裂。因此,施工前的首要步骤是对素烧件进行严密的目视与触感检查,确保粘接面平整、无粉化、无结构性损伤,这是保证大型装置整体稳定性的基础前提。
泥浆的配方需根据素烧坯体的吸水率进行动态调整。常规陶土泥浆在素烧后直接使用往往因吸水过快导致接触面迅速失水,形成“假粘”现象,即表面看似粘合,内部却无实质结合力。理想的粘接泥浆应降低游离水含量,增加高分子结合剂或硅溶胶的比例,以延缓水分挥发速度,使泥浆能充分渗入素烧坯体的微孔结构中。施工时需将泥浆调配至类似浓酸奶的稠度,既保证流动性以填充缝隙,又具备足够的内聚力抵抗重力。对于大型装置,建议采用“湿接湿”或“湿接干”的混合策略,即在素烧件表面轻微润湿以平衡吸水率,再涂抹专用粘接泥浆,避免因干燥速率差异导致界面剥离。
粘接界面的预处理与关键施工细节
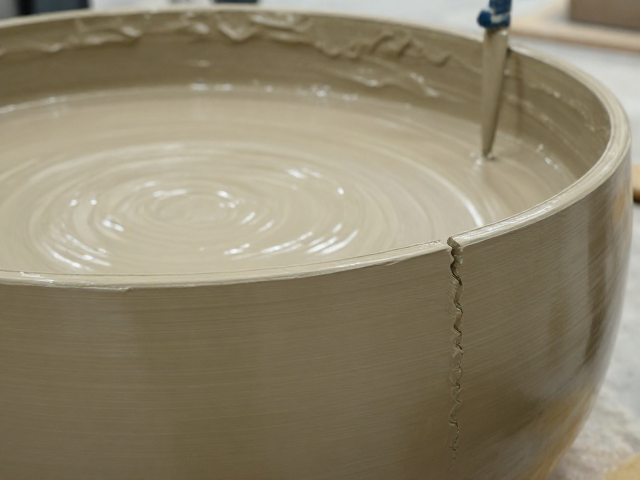
粘接面的物理处理是提升结合强度的关键环节。素烧后的坯体表面通常附着有脱模剂残留或烧制过程中产生的浮灰,这些杂质会像隔离层一样阻碍泥浆与坯体的直接接触。施工前需使用软毛刷或无绒布清理粘接区域,对于粗糙面可轻微打磨以增加粗糙度,但需避免过度打磨导致表面结构松散。清理后,务必确保粘接面处于洁净干燥状态,或根据泥浆特性进行可控润湿。若使用高结合力的硅基泥浆,表面需保持绝对干燥以激发其化学粘结活性;若使用传统陶土泥浆,则需保持微湿状态以维持塑性。
在涂抹泥浆时,应采用刮刀或专用工具将泥浆均匀覆盖在粘接面上,厚度控制在2-5毫米之间,过厚易因自重产生形变,过薄则无法填补微观不平整。涂抹时应施加适度压力,使泥浆充分填充孔隙,并挤出多余空气,形成致密的粘接层。对于大型装置的结构性连接部位,建议在泥浆涂抹后立即进行定位,避免泥浆表面结皮导致滑动或错位。定位过程中需使用夹具或支撑架固定,确保接触面紧密贴合,无可见缝隙。施工环境的温湿度也需严格控制,建议在温度15-25摄氏度、相对湿度50%-70%的环境下作业,以平衡泥浆的水分蒸发速率,防止因干燥过快产生收缩裂纹。
固化过程中的应力释放与后期处理
粘接后的固化过程并非简单的干燥,而是内部水分迁移与结合剂交联的物理化学过程。大型装置因体积大、质量重,粘接面承受的剪切力和拉力远大于小型器物,因此固化期间的支撑与固定至关重要。在初步定位后2-24小时内,应保持夹具固定,期间避免任何移动或震动,让泥浆在受控环境下缓慢脱水,形成初步强度。此阶段需定期观察粘接处是否有渗浆或变形现象,如有异常需及时微调。对于极高要求的装置,可采用真空吸盘辅助固定,确保各方向受力均匀,减少因重力导致的隐性应力集中。
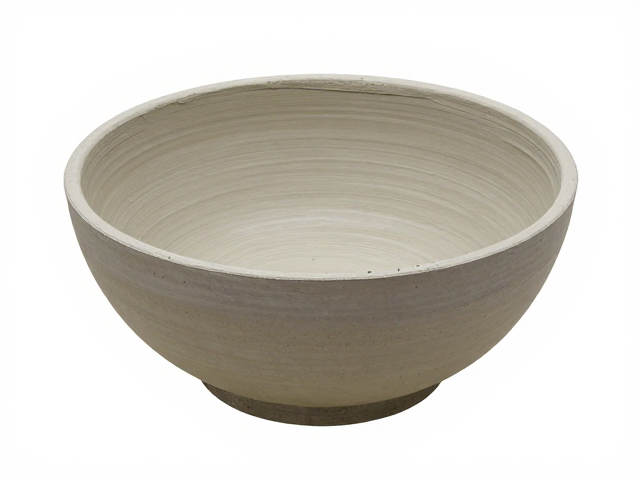
固化完成后,需进行为期7-14天的自然阴干养护,期间避免阳光直射、风吹或高温烘烤,以防表面干燥过快导致内部开裂。养护结束后,可检查粘接部位的完整性,如有细微缝隙可使用同材质泥浆进行表面修补与收光。对于大型装置的整体稳定性,建议在粘接完成并养护结束后进行空载测试,逐步增加负载以验证粘接强度。施工记录需详细记载泥浆配方比例、环境温湿度、固化时间及观察数据,以便后续出现质量问题时进行追溯与分析。通过严谨的工艺控制与施工规范,可显著提升大型素烧装置粘接后的结构安全性与艺术表现力。