釉浆流变特性对压延薄膜厚薄均匀性的决定性作用
压延成型工艺的核心在于将固态粉体通过高温熔融后形成连续的液态膜,这一过程的成败直接取决于釉浆在料斗中的流动性与稳定性。若釉浆颗粒级配不合理或分散剂添加过量,会导致浆料出现触变性过强或沉降现象,进而引发压延辊筒表面挂料不均。实际生产数据表明,当釉浆的粘度波动超过±5%时,压延出的陶瓷薄板厚度偏差率会显著上升,直接导致后续切割与抛光工序中的废品率激增。
维持釉浆体系的长期稳定,需要精确控制固含量与溶剂比例,确保浆料在输送过程中不发生分层或絮凝。稳定的浆料能形成均匀的液膜,减少因局部粘度差异造成的“流挂”或“缩孔”缺陷。通过在线粘度监测系统实时调整搅拌频率和温度,可有效消除浆料内部的应力集中,为压延辊筒提供连续且性质一致的物料源,这是保障成品几何尺寸精度的物理基础。
工艺参数优化与原料配方的协同调控机制
压延成型中的辊筒间隙、转速以及温度曲线必须与釉浆的物理特性形成严密的耦合关系。例如,对于高粘度釉浆,适当提高压延温度可以降低内摩擦力,但过高的温度会加速溶剂挥发,导致釉面出现针孔或橘皮效应。行业内的成熟案例显示,通过正交试验确定最佳辊温区间(通常控制在120-150℃之间,视具体配方而定),并结合浆料的屈服应力进行动态调整,可使成品率提升10%-15%。
原料配方中的助熔剂种类及含量会直接影响釉浆在高温下的润湿性与铺展能力。引入经过表面处理的纳米级氧化铝或二氧化硅,能够增强浆料在压延过程中的抗剪切稳定性,防止因机械剪切力过大导致颗粒破碎或团聚。真实的生产反馈指出,优化配方中的分散体系,使浆料Zeta电位维持在-30m至-40m之间,能显著改善浆料的分散均匀性,从而在压延环节减少因原料不均导致的色差和纹理缺陷。
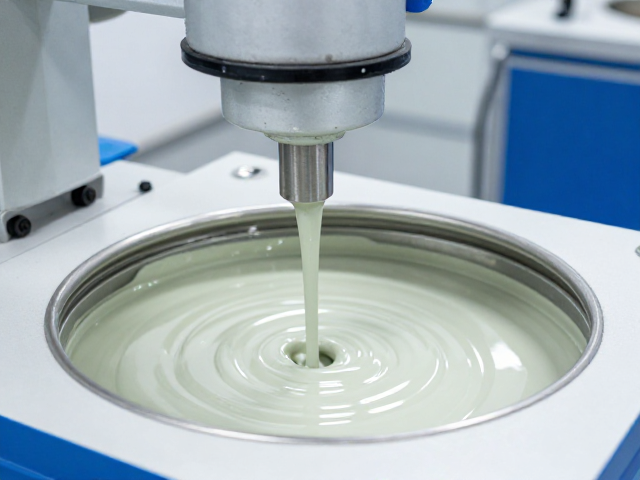
设备精度维护与在线检测系统的深度应用
压延辊筒的表面光洁度与同心度是决定釉面质量的硬性指标。微小的辊面划痕或轴承磨损都会在高速运转中放大为薄膜表面的周期性波纹,严重影响成品的外观等级。定期使用激光干涉仪检测辊筒的跳动量,确保其误差控制在微米级别,是维持压延稳定性的必要手段。同时,清洁系统的喷嘴角度与压力需定期校准,避免残留釉料固化后影响辊筒间隙的精准度。
现代压延生产线已广泛集成高精度测厚仪与表面缺陷检测系统,实现从原料入料到成品输出的全链路数据闭环。通过采集压延过程中的张力、速度及厚度数据,利用算法模型实时反馈调节供料泵的频率。这种基于数据驱动的动态调控策略,能够及时识别浆料稳定性波动的前征,如在厚度出现微小偏移前自动修正供料参数,从而将因浆料不稳定导致的断带、起皱等严重缺陷降至最低,显著提升了整体工艺的鲁棒性。