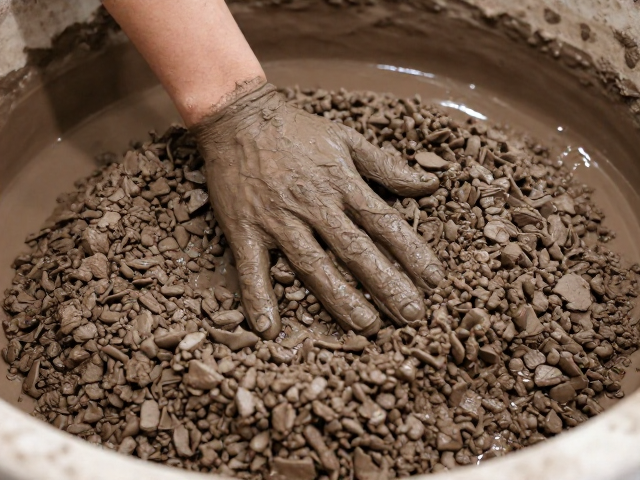
泥料多级淘洗对颗粒均匀度的物理重塑
紫砂泥料的微观结构稳定性直接取决于颗粒级配的合理性,多级淘洗并非简单的过滤杂质,而是通过不同目数的筛网逐步剥离粗细不均的砂粒。原矿经过破碎后,需依次通过40目、80目、120目甚至更细的筛网,这一过程强制性地分离出色感差异较大的大颗粒与细微粉末。若跳过粗筛直接细磨,泥料中会残留大量因研磨产生的微细粉尘,这些粉尘在吸水后形成的结合力较弱,且在干燥收缩时缺乏骨架支撑,极易导致坯体在干燥阶段产生裂纹或在烧制时因受力不均而发生扭曲。
传统工艺中,淘洗后的泥浆需经过沉淀池分层收集,表层细腻的泥膏与底层较粗的砂粒需分别处理后再按特定比例重新混合。这种“粗细配伍”的逻辑确保了泥料内部存在类似混凝土中骨料与水泥的支撑结构。当泥料中粗细颗粒比例失衡,过细的泥粉比例过高时,泥料的可塑性虽会增加,但收缩率会显著放大。在烧制过程中,过高的收缩率会在坯体内部形成巨大的内应力,一旦应力超过泥料在高温下的屈服强度,器物便会发生不可逆的变形。因此,精准的筛分是构建泥料物理骨架的第一步,它决定了坯体在受热过程中的尺寸稳定性。
陈腐工艺对水分分布与有机质转化的深层影响
陈腐是紫砂泥料在密闭湿润环境中经历的自然老化过程,其核心作用在于促进水分在泥料颗粒间的均匀渗透以及有机质的缓慢分解。新淘洗的泥料内部水分分布极不均匀,局部含水率过高会导致干燥速度不一致,进而引发坯体应力集中。在长达数月甚至数年的陈腐期内,水分像胶水一样缓慢包裹每一颗紫砂颗粒,使得泥料质地变得柔软、细腻且均匀。这种均匀的水分分布能够显著降低干燥收缩的不确定性,为后续成型和烧制提供稳定的物理基础。
除了水分平衡,陈腐过程中微生物活动会分解泥料中的少量有机杂质,改善泥料的烧结特性。未经充分陈腐的泥料,其内部可能存在未分解的有机团块,这些团块在高温烧制时会迅速气化或碳化,形成气体逸出通道。如果气体逸出不畅或逸出速度过快,会在坯体内部形成微孔或气泡,削弱坯体的整体结构强度。当坯体强度不足,无法抵抗高温下重力作用及自身收缩产生的应力时,器物便会塌陷或变形。因此,陈腐不仅是时间的沉淀,更是通过物理和生化反应消除泥料内部隐患的关键环节。
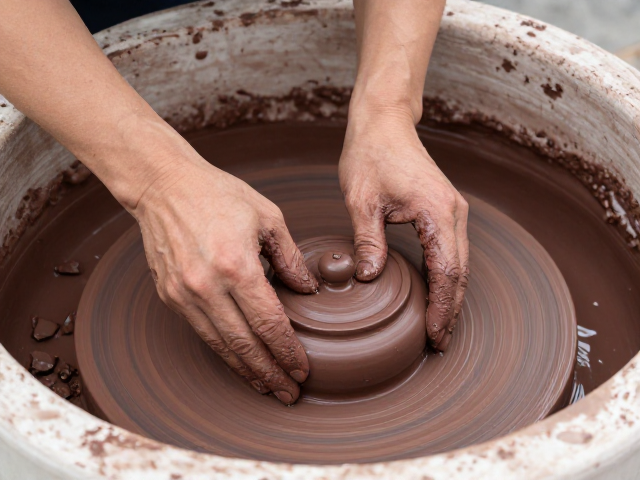
成型工艺中的应力释放与干燥控制
紫砂壶或器皿在手工拍打、镶接过程中,泥料内部会产生复杂的分子间应力。若成型后直接进入高温烧制,这些残余应力会在受热时突然释放,导致器物扭曲。传统的“退火”处理或自然阴干过程,实际上是一个应力缓慢释放和水分梯度平衡的过程。在阴干阶段,必须严格控制环境湿度和风速,避免表面水分蒸发过快而内部水分滞留,形成“外干内湿”的应力层。这种应力层在烧制初期遇热膨胀系数不同,极易导致壶身倾斜或壶口歪斜。
成型时的接合部位是变形的高发区,壶嘴、壶把与壶身的连接处往往存在较厚的泥料堆积。这些厚薄不均处在受热时收缩速度差异巨大,厚处收缩慢,薄处收缩快,巨大的剪切力会拉扯坯体结构。为了应对这一问题,匠人常在接合处进行严密的压实和修整,确保泥料密度一致,并在干燥过程中对厚薄部位进行针对性的覆盖保湿,延缓厚出水分蒸发,使整体收缩同步。只有当坯体含水率降至临界点以下,内部应力基本稳定后,才能进行后续的精细修整,从而最大限度地减少因成型应力导致的烧制变形。
烧制曲线中的热应力管理与氧化氛围
烧制过程中的升温速率决定了坯体内部热应力的积累程度。紫砂泥料在100℃至600℃区间会发生物理水脱除和结晶水失去,体积收缩明显。若升温过快,坯体表面与内部温差过大,会产生巨大的热应力,导致坯体开裂或局部塌陷。合理的烧制曲线要求在低温阶段设置较长的等温期,让水分均匀排出,消除坯体内部的水分梯度。进入高温区间后,泥料开始发生液相烧结,颗粒间形成新的化学键,此时坯体强度迅速提升,但同时也失去了自我修复变形的能力,因此升温需平稳过渡,避免温度骤升引发结构性崩塌。
氧化氛围的控制影响着泥料中铁元素的氧化状态及气体逸出效率。在烧制中期,坯体内的有机物和碳酸盐分解产生气体,若窑内气流不畅或氧气不足,气体无法及时排出,会在坯体内部形成高压气泡,撑破坯体结构或导致局部膨胀变形。通过精确控制窑炉的进气口和排气口,维持稳定的弱氧化气氛,有助于气体有序排出,使泥料致密化过程平稳进行。此外,窑位的热场分布不均也是导致整窑器物变形的重要原因,同一窑位中的器物若处于热流死角,受热不均必然导致收缩不一致,因此在装窑时需根据窑炉的热力学特性,合理布局器物位置,确保受热均匀。