泥料陈腐工艺的核心机制与物理化学变化
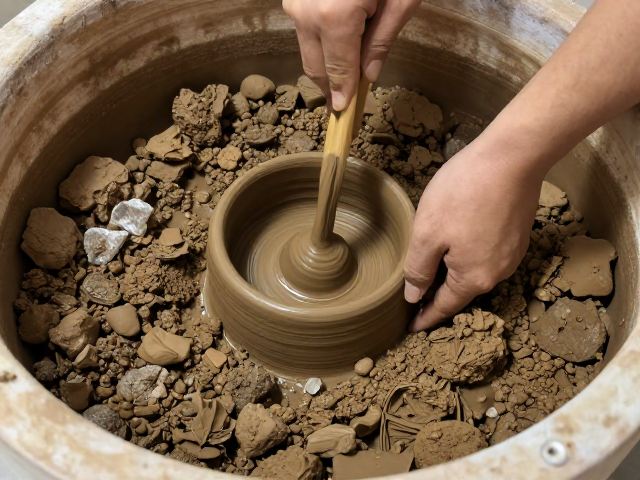
泥料陈腐是紫砂制作中不可或缺的一道工序,其本质并非简单的静置存放,而是一系列复杂的物理与化学反应过程。将开采后经过粉碎、研磨、筛分的泥料加水混合成泥块,置于阴凉潮湿且通风良好的环境中,泥料内部的水分分布会逐渐趋于均匀。这一过程中,可溶性盐类物质会溶解于水中并渗透至黏土颗粒周围,起到润滑作用,显著提升了泥料的可塑性与延展性。同时,微生物的活动以及氧化还原反应会缓慢分解泥料中的有机物,使泥料结构变得更加细腻、紧实,从而为后续的成型和烧制奠定物质基础。
陈腐时间的长短直接决定了泥料的最终表现,不同矿源与配方的泥料有着差异化的陈腐周期。一般而言,普通泥料的陈腐期在数月至一年之间,而某些需要极高可塑性或特殊色泽的泥料,陈腐时间可能延长至数年甚至更久。随着陈腐时间的增加,泥料中的游离水逐渐减少,结合水比例上升,泥料的“油性”和滋润感随之增强。这种时间的沉淀使得泥料在手工拍打、捏塑时手感更加柔韧,不易开裂,且在烧制后呈现出温润如玉的质感,这是现代机械搅拌无法完全替代的自然馈赠。
石英颗粒的分布特征与烧结控制
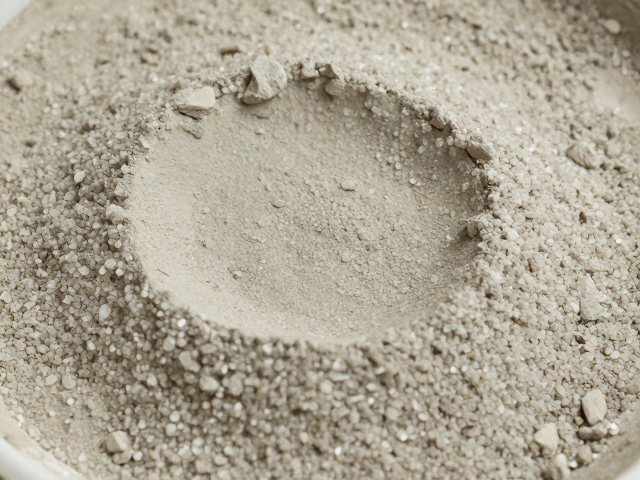
石英是紫砂泥料中最重要的骨架成分,主要来源于原矿中的石英岩或砂粒。在陈腐过程中,石英颗粒并不参与复杂的化学转化,但其物理状态和分布均匀度对成品的结构稳定性起着决定性作用。石英颗粒作为刚性支撑点,能够有效防止泥坯在干燥和烧制过程中因收缩过大而产生变形或开裂。然而,石英颗粒的大小和含量必须经过精密计算,过粗的石英颗粒会导致成品表面粗糙、手感不佳,甚至影响器物的致密度;而过细的石英粉则可能增加泥料的收缩率,增加烧制风险。
在泥料制备与陈腐阶段,石英与黏土矿物的结合状态会逐渐优化。陈腐过程中,水分有助于石英颗粒表面的微裂纹修复,使其与黏土基质结合得更加紧密。烧制时,石英在170℃左右开始发生晶型转变,体积膨胀,这一过程需要泥料具有良好的透气性和强度来应对应力变化。通过控制陈腐期间的温湿度,可以间接影响石英颗粒周围的黏土结构,使其在烧结过程中形成均匀的玻璃相与晶体相分布。这种微观结构的优化,使得最终成品的热稳定性显著提升,能够更好地适应温度变化,不易因冷热骤变而崩裂。
杂质去除工艺对泥料纯净度的影响
原矿泥料中常夹杂着铁质、石灰质、石英砂及其他伴生矿物,这些杂质在未经处理时会严重影响泥料的色泽和质地。传统的杂质去除主要依靠物理筛选与淘洗,将原矿粉碎后通过不同目数的筛网,分离出国粗颗粒和细小杂质。随后,泥料需经过长时间的沉淀与陈腐,利用重力作用使比重较大的杂质下沉,而细腻的黏土颗粒则悬浮或保留在上层。这一过程不仅去除了肉眼可见的石粒,也逐步降低了泥料中不稳定成分的含量。
陈腐过程中的化学净化作用同样至关重要。在潮湿环境下,部分可溶性杂质如氯化物、硫酸盐等会随水分迁移并逐渐析出或分解。此外,陈腐期间微生物分泌的有机酸能缓慢溶解部分金属氧化物,减少烧制后泥料表面的“黑点”或“火疵”现象。对于高品质泥料而言,去除杂质并非一蹴而就,而是需要多次淘洗与长期陈腐相结合。只有当杂质含量降至极低水平,泥料才能呈现出纯正、均匀的色泽,避免烧制后出现色斑或色泽不均的问题,从而保证成品的美观度与耐久性。
陈腐环境控制与杂质协同去除
陈腐环境中的温湿度控制是杂质去除与泥料熟化的关键变量。理想的陈腐室应保持相对湿度在70%-80%之间,温度维持在15-25摄氏度。过高的湿度会导致泥料过软,难以成型,甚至引发霉变,滋生有害菌群,破坏泥料结构;而过低的湿度则会使泥料表面迅速干燥结皮,阻碍内部水分均匀分布,导致陈腐不均。在这样的受控环境中,泥料内部的水分梯度减小,杂质颗粒与黏土基质之间的分离过程更加平稳,有助于形成均匀的微观结构。
通风条件对陈腐过程中的气体交换具有重要影响。良好的通风可以排出泥料内部释放出的挥发性物质和微生物代谢产物,防止有害气体积聚导致泥料变质。同时,空气流动有助于调节陈腐室的温度,避免局部过热或过冷。在实际操作中,泥料堆通常会被定期翻动,这一动作不仅能打破泥块内部的封闭状态,促进内外层物质的交换,还能进一步分离未完全粉碎的杂质团块。通过环境控制与人工干预的协同作用,泥料中的杂质得以更有效地去除,泥料的纯净度与稳定性得到显著提升,为后续制作高品质紫砂器物提供了坚实保障。