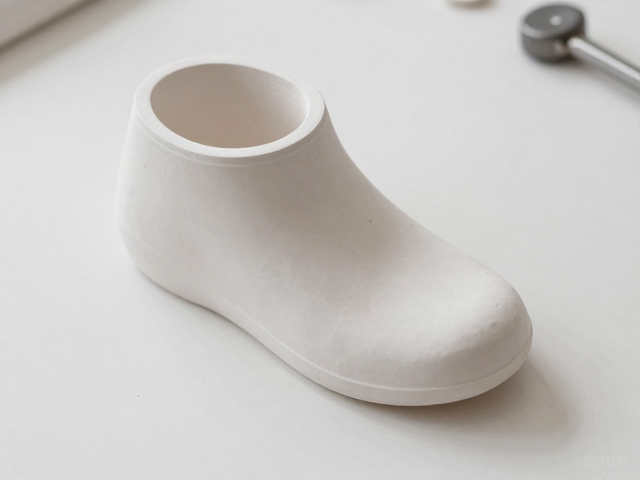
干修坯前的状态评估与工具准备
干修坯的核心在于对坯体含水率与硬度的精准把控,这一环节通常安排在坯体经过自然干燥或低温烘干,达到“骨硬皮脆”的状态后进行。此时坯体内部水分已大幅降低,结构相对稳定,但表面仍保留一定孔隙率,能够承受机械切削而不致开裂。实际操作中,需优先检查坯体是否有因干燥不均产生的隐性裂纹,若有细微发纹,需暂缓修坯或使用专用修补胶进行加固,避免在受力过程中裂纹扩展导致整件报废。
工具的选择直接决定修坯的精度与表面质感。传统上多使用钢制修坯刀,现代工艺中则常配合金刚石滚轮或高精度数控刀具。手工修坯时,刀具刃口必须保持锋利且无崩口,刃面需定期打磨以保持与坯体的接触角度一致。对于造型复杂的器型,还需准备不同弧度与宽度的专用修刀,以便处理足部、口沿及腹部等关键部位。工具摆放需规范,避免与硬物碰撞产生缺口,影响修坯时的走刀流畅度。
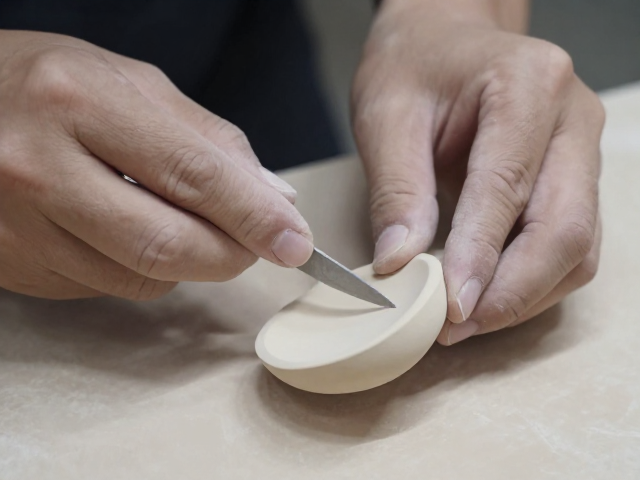
挖足工艺的标准流程与厚度控制
挖足是确立器物重心与稳定性的关键步骤,需严格遵循“先定位、后深挖、再修整”的逻辑。操作时,先将坯体稳固放置在转轮或专用支架上,利用卡尺或专用量足板确定足底平面与器身底部的距离,确保整体比例协调。挖掘过程中,刀具应与坯体表面保持适当倾角,逐步向内下方切削,避免一次性切入过深导致坯体受力不均而变形。足墙厚度需根据器型大小均匀分布,一般小型器皿足墙厚度控制在0.5-1.5厘米之间,大型器皿则需适当加厚以支撑自重,同时需注意足底与器身底部的连接处需平滑过渡,不可留有尖锐棱角。
足底的平整度直接影响成品摆放的稳定性,挖足完成后需进行精细修整。使用细砂纸或油石对足底平面进行打磨,确保其绝对水平。对于仿古或特殊造型器物,还需根据设计要求制作足部的线脚或圈足形状,线条要求流畅连贯,深浅一致。在此过程中,需时刻观察足部与器身的比例关系,避免因挖足过深导致重心过高引发倾倒风险,或足底过厚造成视觉笨重。所有尺寸数据需经过反复核对,确保符合设计图纸或传统规制要求。
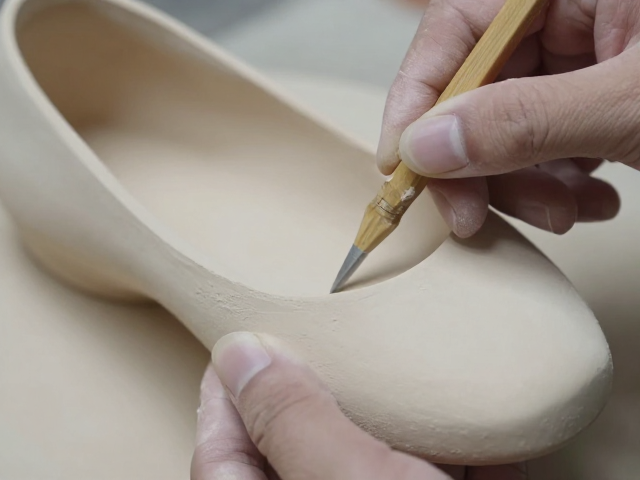
去棱去角的精细化处理技巧
去棱去角旨在消除坯体在成型过程中留下的硬边与锐角,使器物线条柔和流畅,提升视觉美感与触感舒适度。该工序需在挖足完成后立即进行,以防坯体进一步失水变脆导致修整困难。操作时,选用弧度合适的修坯刀,以极小的切削量对棱线进行多次渐进式打磨。重点处理口沿、肩线、腹部转折处等视觉焦点,刀具行进方向应与线条走向一致,保持力度均匀,避免出现凹凸不平或刀痕深浅不一的现象。
对于复杂曲面或多棱面的器型,去角时需特别注意不同面之间的过渡关系。可使用软质磨块或高目数砂纸配合水性润滑剂进行干磨或湿磨,以消除细微刀痕。在处理棱角时,需预留微小的倒角空间,既保留了器物的立体感,又避免了尖锐感。过程中需不断旋转坯体,从多角度观察线条的连贯性,确保每一处棱线都符合设计预期。修整完成后,需用软布擦拭表面浮尘,检查是否有因摩擦过热导致的坯体变色或开裂现象。
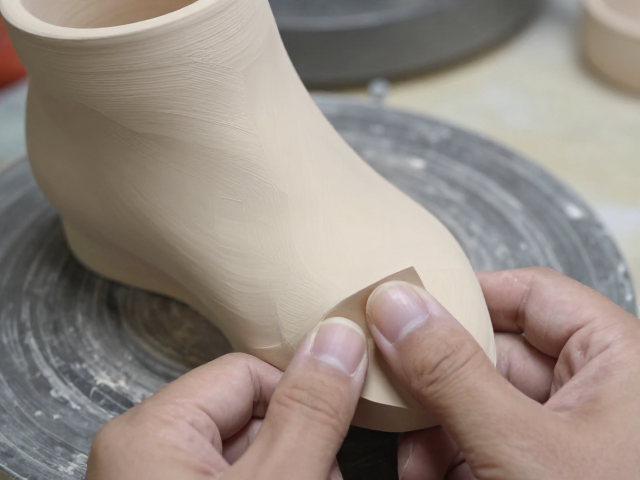
修坯后的表面处理与质量检验
修坯结束后的表面状态直接影响后续施釉或彩绘的效果,因此必须进行严密的清洁与检验。使用柔软的海绵或无绒布蘸取少量清水,轻轻擦拭坯体表面,去除残留的坯粉与污渍。特别注意足底、内壁及凹槽处,确保无积粉,否则会影响成品的外观质量甚至导致烧制缺陷。清洁过程中动作要轻柔,避免破坏已修整好的线条或造成新的划痕。
质量检验需涵盖尺寸精度、表面光洁度及结构完整性三个维度。使用精密量具复核关键部位尺寸,确保误差控制在允许范围内;目视检查表面是否有刀痕、砂眼或裂纹,用手触摸感知平滑度;轻敲坯体,通过声音判断内部是否有隐裂或结构疏松。对于不合格品,需根据缺陷类型决定修补或报废,严禁将存在明显瑕疵的坯体进入下一道工序。检验记录需详细归档,以便追溯生产过程中的工艺波动,为后续优化提供数据支持。