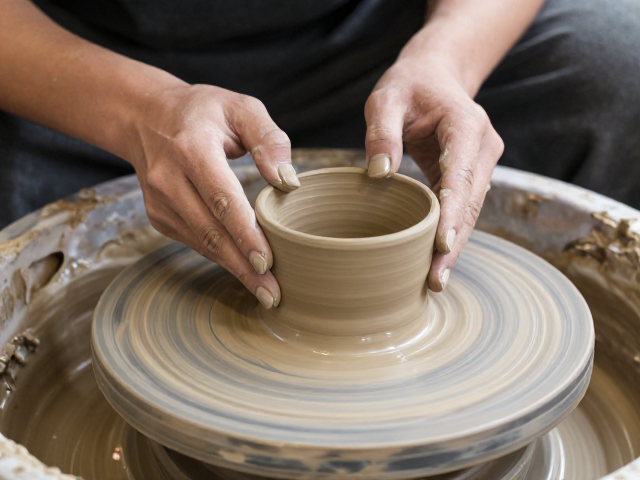
干修坯前的泥性识别与预处理策略
干修坯的核心在于对坯体含水率的精准把控,不同泥料在干燥过程中表现出的收缩率与硬度差异,直接决定了修坯时的受力反馈。高岭土含量较高的泥料通常收缩率较大,坯体在干燥后期容易变得脆硬,修坯时若用力过猛极易产生崩角或裂纹;相比之下,含有较多球土或膨润土成分的泥料,其可塑性保持时间较长,即使在半干状态下仍具有一定的韧性,修坯时更需控制刀具角度,防止因坯体回弹导致表面不平整。
在正式修坯前,必须通过手指轻触或敲击听声的方式,初步判断坯体的软硬程度。理想的干修时机通常是在坯体含水率降至12%-15%之间,此时坯体已具备足够的强度承受刀具切削, yet 内部水分仍能提供微小的润滑与缓冲,避免崩裂。若泥性偏软,可适当延长阴干时间,或在修坯前用湿布包裹坯体局部进行微调回潮;若泥性偏硬,则需在修坯前用细砂纸轻微打磨表面氧化层,去除因快速干燥形成的硬壳,确保刀具能切入坯体内部,获得平滑的切面。
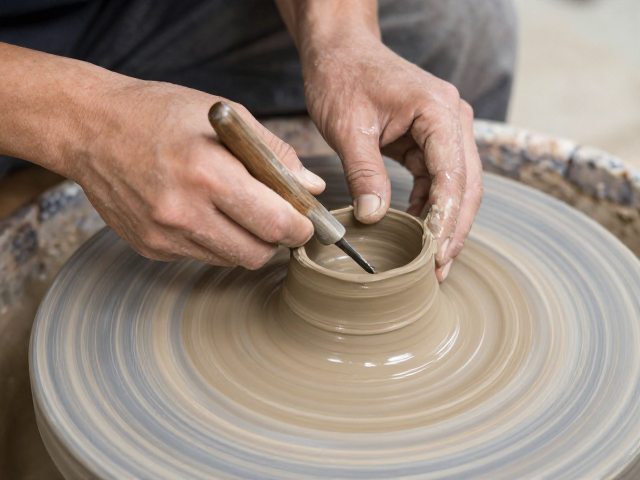
旋削刀具选择与角度控制技巧
刀具的刃口锋利度与材质直接影响修坯面的光洁度,传统钢制修坯刀需保持高频次的打磨维护,确保刃口无缺口。对于高硬度泥料,建议使用硬度更高的合金刀具,以减少刃口磨损带来的切削阻力变化;而对于易碎泥料,则应选用刃口稍钝的刀具,利用钝角挤压而非锐角切割的方式去除多余泥料,降低崩边风险。刀具的握持姿势也需随泥性调整,硬泥料需采用更稳固的支点,手腕锁定,利用手臂力量平稳推进;软泥料则需手腕灵活微调,通过指尖感知坯体回弹,动态调整下刀深度。
修坯时的刀具角度是决定坯壁厚度均匀性的关键变量。一般而言,刀具与坯体表面的夹角应保持在30°至45°之间,这个区间能平衡切削效率与表面质量。面对收缩率大的泥料,修坯时应略微减小下刀深度,采用“薄层多次”的修削策略,每刀切削厚度控制在1-2毫米,避免一次性去除过多材料导致坯体应力集中而开裂。对于质地均匀的泥料,可适当增大切削角度至60°,利用刀具侧刃进行大面积修整,提高作业效率,但需时刻注意观察刀痕走向,确保纹路一致,避免产生肉眼可见的接刀痕。
常见干修缺陷的成因分析与规避
干修过程中最常见的缺陷是“起皱”与“裂纹”,这通常源于坯体内外干燥不均或修坯手法不当。起皱多发生在泥料中有机质或水分分布不均时,修坯刀切入时未能平滑剥离泥层,而是像削木头一样留下了层层叠叠的痕迹。规避此类问题的关键在于修坯前确保坯体整体含水率一致,若发现局部较硬,可用湿海绵轻轻擦拭该区域,待水分渗透均匀后再行修坯。同时,修坯过程中应保持刀具清洁,及时清除附着在刃口的泥屑,防止泥屑堆积后形成硬块,划伤坯面。
裂纹则是干修坯的大敌,尤其是贯穿性裂纹会直接导致成品报废。裂纹的产生往往是因为坯体内部存在隐性应力,或在修坯时刀具震动过大。为规避裂纹,修坯环境应保持稳定的温湿度,避免强风直吹坯体表面造成局部快速失水。在修坯操作中,应避免刀具在同一位置反复停留或空划,每一次切削都应果断、连贯。若发现坯体已有细微发纹,应立即停止修坯,将坯体置于密闭潮湿环境中回软,待应力释放后再进行极轻度的修整,切勿强行修薄,以免裂纹扩展。
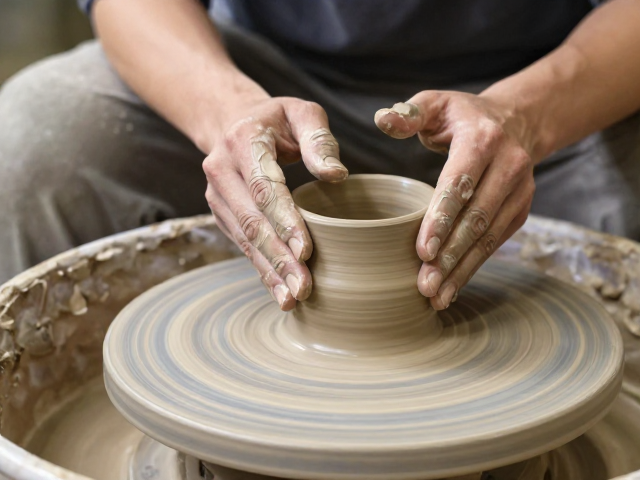
不同器型对修坯手法的适应性调整
器型的几何特征决定了修坯时的受力结构,直筒形器皿相对容易操作,重点在于保持筒壁的等厚与垂直。修坯时,以固定支点为基准,刀具平行于轴线移动,利用坯体自身的刚性支撑,不易发生变形。对于壶、罐等带有弧度变化的器型,修坯难度显著增加,需严格遵循从下至上、由内至外的顺序。在修削腹部圆弧时,刀具需随曲面变化灵活调整角度,手腕需像钟表指针一样平滑转动,保持切削力的连续性,避免在弧度转折处留下明显的接刀点或厚薄不均。
复杂器型如梅瓶、玉壶春瓶等,其颈部与肩部过渡区域是修坯的难点。颈部细长,受力点少,修坯时需借助专用芯模或手指抵住内部提供反作用力,防止坯壁塌陷。肩部与腹部连接处应力集中,修坯时应采用“过渡式”修法,即在该区域减小切削力度,增加修坯次数,使泥料逐渐变薄,形成平滑的自然过渡。对于底部圈足部分,需特别注意刀具与底面的接触角度,避免修坯刀切入过深破坏圈足强度,或留下过深的刀痕影响后续放置稳定性。