石英原料粒度分布与釉面针孔形成的从属关系
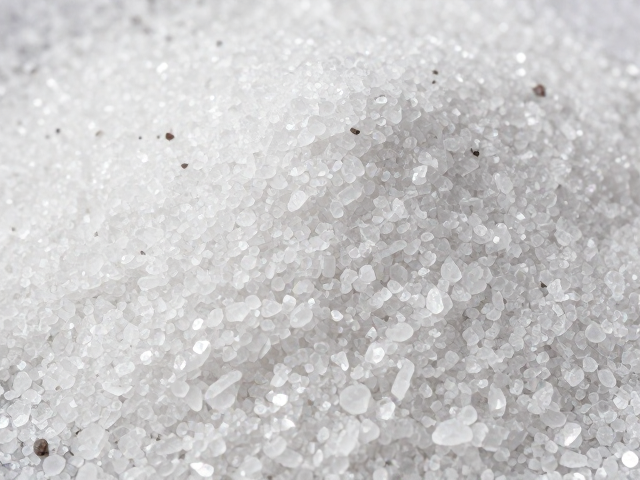
石英作为釉料中主要的骨架成分,其粉碎细度直接决定了釉层的熔融行为与气体排出效率。在陶瓷生产体系中,石英颗粒若未能达到规定的目数要求,粗颗粒在釉层中表现为惰性相,难以在常规烧成温度下完全熔融。这些未熔颗粒周围容易形成微观的气穴,当釉料在高温下粘度急剧增加时,包裹在石英颗粒周围的气体无法及时逸出,冷却后便固化形成针孔缺陷。行业常规控制标准中,用于釉面配方的石英粉通常要求D90粒径控制在规定范围内,过大的粒径分布方差会显著增加釉面出现微小气泡的概率,进而影响整体平整度。
粉碎工艺中的机械冲击与研磨效率会影响石英颗粒的棱角形态。尖锐的棱角不仅增加了颗粒间的应力集中点,还在施釉过程中导致局部釉层厚度不均。在烧成过程中,釉料流动填补不均匀区域时,棱角处容易因釉料堆积或流失形成缩釉或针孔。实际生产数据显示,当石英原料中超过规定粒径的颗粒占比超过5%时,针孔缺陷的检出率呈现线性上升趋势。因此,控制粉碎后的粒度分布曲线,确保颗粒形态圆润且大小均匀,是减少釉面气体缺陷的基础物理条件。
粉碎设备磨损与杂质引入对釉面黑点的关联性分析
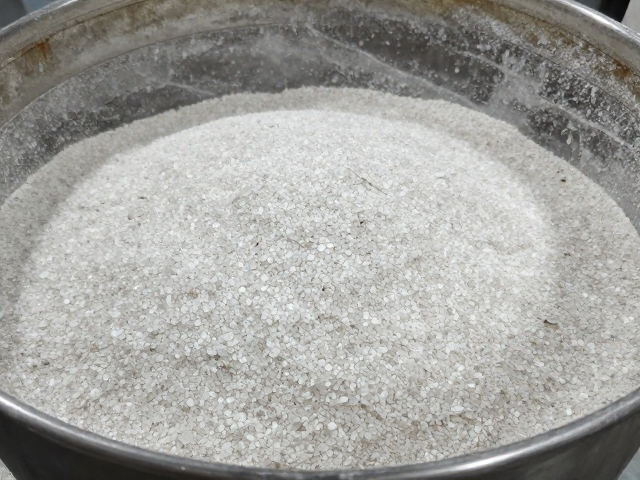
球磨机衬板及研磨介质的磨损是石英原料处理过程中不可忽视的变量。随着研磨时间的延长,钢球或陶瓷介质的表面粗糙度增加,可能导致研磨效率下降,同时介质本身的磨损脱落会混入粉料中。若研磨介质为金属材质,铁质杂质在釉层高温下会发生氧化还原反应,形成黑点或黄斑。对于对白度要求较高的釉面产品,铁含量每增加0.01%,釉面发黄的风险显著增加。因此,定期检测研磨介质损耗率,并监控粉料中的三氧化二铁含量,是排查釉面黑点缺陷的关键环节。
除却介质磨损,粉碎过程中混入的非磁性杂质也是导致釉面瑕疵的主要来源。石英原料在开采、运输及粉碎过程中,可能夹杂少量黑色矿物或有机质。这些杂质在釉烧过程中难以完全分解或熔融,残留在釉面形成明显的黑点。通过在生产线上设置强磁除铁器,并设定合理的磁场强度阈值,可有效去除大部分铁磁性杂质。然而,对于非磁性杂质,如石墨或某些硫化物,磁选无法奏效,需依赖严格的原料筛分与人工拣选流程。实际案例中,某生产线通过升级振动筛网目数并增加磁选段,使釉面黑点缺陷率降低了约40%,验证了杂质控制对提升釉面质量的有效性。
工艺参数调控与釉面缺陷的综合排查路径
当石英原料粉碎粒度及杂质控制处于正常范围时,烧成制度的匹配性成为排查缺陷的核心。升温速率过快会导致釉料表面迅速结壳,内部气体无法排出,形成大气泡或针孔。在实际操作中,需根据石英原料的熔融特性调整烧成曲线。例如,在石英发生晶型转变的温度区间(约573℃附近),需设置保温段以释放内应力并促进气体排出。若保温时间不足,石英晶型转变带来的体积变化可能破坏釉层结构,导致缩釉或剥落。通过热重分析确定石英原料的最佳升温曲线,有助于优化烧成工艺。
釉料配方中助熔剂的比例也会放大石英粉碎缺陷的影响。当釉料中助熔剂含量偏低时,釉层粘度较高,石英颗粒难以被充分包裹和熔融,此时若石英粉碎细度不足,缺陷现象更为明显。排查时需对比不同助熔剂比例下的釉面质量,寻找最佳平衡点。若发现缺陷随原料批次变化,应立即追溯石英矿源的差异,不同矿源的石英杂质含量和结晶习性不同,需针对性调整粉碎细度和釉料配方。通过建立原料批次与釉面质量的数据库,记录每次调整后的缺陷类型与数量,可逐步锁定根本原因,实现从原料到成品的全流程质量控制。