素烧后粘接空洞的成因与传统工艺局限
素烧陶瓷在经过高温烧结后,其内部结构虽然形成了初步的致密性,但表面及内部仍可能存在微小的孔隙与不平整处。当采用传统的固态胶接或普通树脂粘接时,由于素烧坯体吸水率较高且表面能较低,粘接剂难以充分渗透至坯体内部的微孔结构中。这种物理层面的贴合不足,使得粘接界面与坯体内部形成了明显的间隙。在后续的干燥或再次受热过程中,粘接剂收缩或内部残留水分蒸发,极易在粘接核心区域形成肉眼可见或隐蔽的内部空洞。这些空洞不仅削弱了整体结构的力学强度,更会导致产品在承受压力或冲击时,从空洞处发生断裂或剥离,严重影响成品率。
传统工艺往往依赖增加粘接剂用量或延长加压时间来试图填补空隙,但这反而带来了新的问题。过量的粘接剂无法排出,会在界面出形成厚厚的胶层,导致应力集中;而过长的加压时间则增加了生产周期,降低了效率。更关键的是,对于复杂形状或内部腔体结构的素烧件,传统点涂或刷涂方式根本无法保证粘接剂能均匀覆盖到所有需要连接的内壁,导致局部缺胶,形成永久性缺陷。这种工艺瓶颈使得高素烧强度的陶瓷部件在组装过程中面临严峻的质量挑战,尤其是在需要高密封性或高结构完整性的应用场景中,内部空洞成为了难以忽视的隐患。
泥浆粘接工艺的渗透机制与界面融合
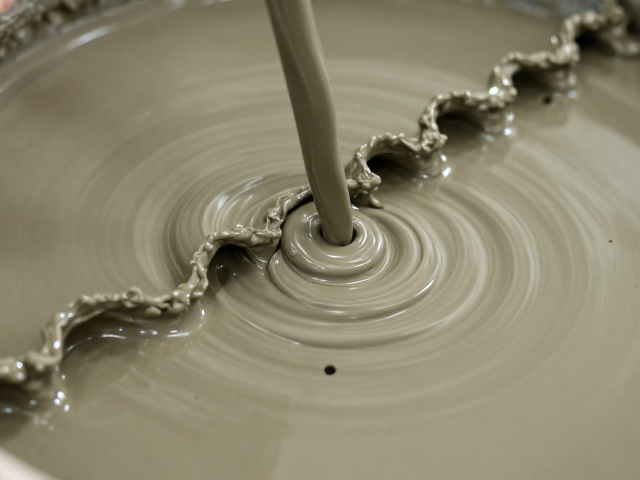
泥浆粘接工艺的核心在于利用陶瓷泥浆与素烧坯体在材质成分上的同源性,实现真正的“同质融合”。通过将特定配比的陶瓷泥浆作为粘接介质,其颗粒粒径经过精细调控,能够像水一样渗入素烧坯体表面的微孔及深层裂隙中。在施加压力或重力作用下,泥浆中的液相水分渗入坯体内部,而固相颗粒则在界面出形成严密的堆积。随着干燥过程的进行,泥浆中的水分与坯体内部水分发生迁移与平衡,使得粘接界面与坯体本体之间不存在明显的物理分界线。这种微观结构上的连续性,彻底消除了因材质差异和界面隔离导致的空洞生成基础。
该工艺通过控制泥浆的流变性能,使其在填充空隙的同时保持适当的粘度,确保在固化过程中不会产生因收缩过大而导致的二次空洞。泥浆中的结合剂成分在干燥初期提供足够的内聚力,而在后续高温处理中,泥浆中的陶瓷颗粒与素烧坯体表面发生固相扩散或局部烧结反应。这种反应使得粘接区域逐渐具备与素烧坯体相近的热膨胀系数和机械性能,从而在宏观上消除了应力集中点。相比传统胶接,泥浆粘接形成的是一种连续性陶瓷结构,而非异质材料的机械嵌合,从根本上解决了因材料界面不兼容导致的内部缺陷问题。
工艺参数控制与空洞消除的关键要素
实施泥浆粘接工艺时,泥浆的颗粒级配与含水率是决定填充效果的核心变量。颗粒级配需遵循连续分布原则,确保大颗粒骨架与微细颗粒能形成致密的堆积结构,避免大颗粒之间形成宏观空隙。含水率的控制直接影响泥浆的流动性与渗透深度,过高的含水率会导致干燥收缩剧烈,引发开裂或空洞;过低的含水率则无法提供足够的渗透动力,导致填充不实。通常需要通过实验确定最佳含水率区间,使泥浆在保持良好触变性的同时,能缓慢而均匀地渗入素烧坯体内部,并在干燥过程中保持体积稳定性。
干燥与固化阶段的温度曲线控制同样至关重要。缓慢的升温速率允许泥浆中的水分均匀排出,避免内部蒸汽压骤增导致的气孔形成。在低温干燥阶段,需保持环境湿度稳定,防止表面快速结皮而阻碍内部水分逸出,造成“外干内湿”导致的内部空洞。此外,加压方式的选择也需与泥浆特性相匹配,适当的压力有助于泥浆颗粒在界面处紧密排列,排除空气泡,但需避免压力过大导致泥浆被挤出粘接区域,造成缺胶。通过精确控制泥浆配方、施加压力以及干燥曲线,可以系统性地消除素烧后粘接内部的空洞难题。
实际应用效果与质量一致性验证
在多次生产实践中,采用泥浆粘接工艺处理的素烧陶瓷部件,其内部空洞检出率显著低于传统粘接方式。通过X射线无损检测手段,可以清晰观察到粘接区域的致密性,无明显气孔或夹杂物。这种工艺不仅提高了粘接接头的抗拉强度和剪切强度,还提升了整体结构的耐疲劳性能。在实际负载测试中,泥浆粘接部位表现出均匀的应力分布,未发现因内部空洞导致的应力集中断裂现象,验证了该工艺在提升结构完整性方面的实际效能。
该工艺还表现出良好的批次间一致性,通过标准化泥浆制备流程和粘接操作规范,不同批次产品的内部质量波动极小。这对于需要大规模生产的陶瓷构件而言,意味着更高的良品率和更稳定的产品质量。泥浆粘接工艺无需依赖高成本的特殊胶粘剂,主要原料为常规陶瓷粉末和水,降低了原材料成本。同时,由于粘接过程与陶瓷制备工艺兼容性好,可融入现有生产线,无需大幅改造设备,仅通过工艺参数的优化即可实现质量提升,为素烧陶瓷部件的可靠连接提供了切实可行的技术路径。