金缮修复中的打磨与抛光核心逻辑
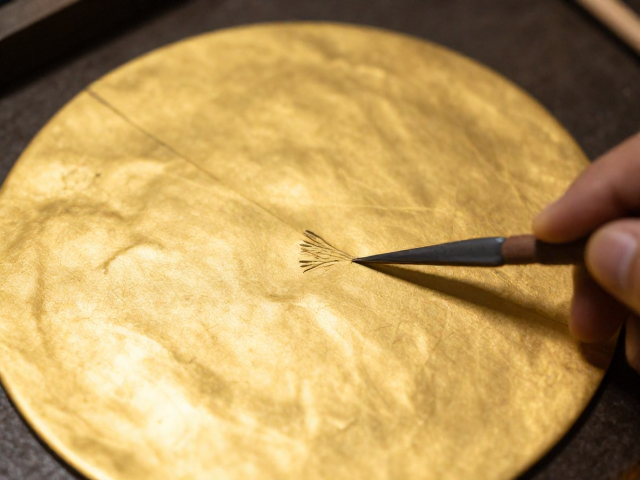
金缮工艺的核心在于对残缺器物的重塑与升华,其打磨环节并非简单的表面平整,而是基于大漆(Urushi)固化特性的精细作业。传统金缮使用天然生漆作为粘合剂与涂层,这种材料在相对湿度70%-80%、温度20-25摄氏度的漆室中才能完成分子交联。打磨的时机直接决定了最终的光泽度与触感,通常在涂漆后经过数天至数周的阴干固化后进行。若过早打磨,漆膜未完全硬化,会导致粘砂纸、表面发粘;若过晚,漆层过硬则难以通过物理摩擦形成预设的纹理。工匠通常选用从粗到细的多目数砂纸,起始目数多在200-400目之间,用于去除漆面堆积的不平整部分,随后逐步过渡到800目、1000目甚至更高,这一过程旨在消除肉眼可见的划痕,为后续抛光奠定微观层面的平滑基础。
抛光阶段则是金缮技艺中提升视觉层次的关键,其本质是通过极细的研磨颗粒进一步细化漆膜表面,使其达到镜面反射的效果。不同于工业抛光使用的机械转速,传统金缮多采用手工推光或软布摩擦的方式。常用的抛光材料包括鹿角粉、瓦灰或细硅藻土,这些天然材料硬度适中,既能有效抛光又不会过度磨损漆层。在操作时,工匠需保持手腕力度均匀,配合呼吸节奏,避免局部过热导致漆面发白或产生晕影。对于需要表现哑光、半哑光或高光等不同质感的金缮作品,抛光的时间和力度有着严密的区分。高光部分需经过数十次的反复推擦,直至漆面像玉石般温润;而哑光部分则保留轻微的砂纸痕迹,以呈现古朴沉稳的视觉效果。
锔瓷修复中的金属加固与表面处理
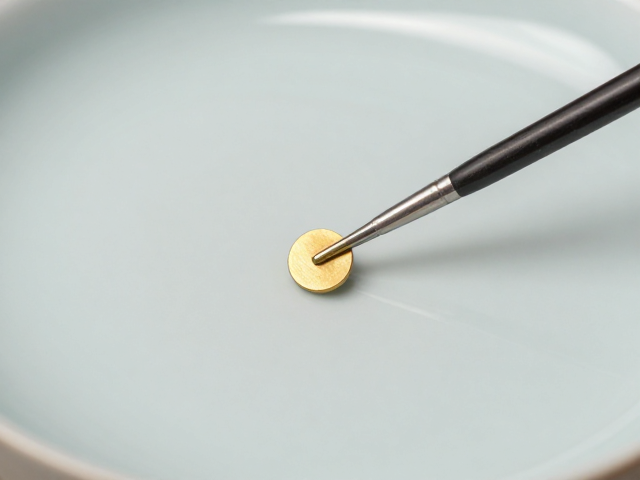
锔瓷技艺涉及在陶瓷器物上打孔并嵌入金属锔钉,这一物理加固过程对后续的打磨抛光提出了特殊要求。与金缮主要处理漆面不同,锔瓷的打磨重点在于金属锔钉与陶瓷本体的接合处。由于金属(通常为铜、铁或银)与陶瓷的硬度差异巨大,打磨时需严格区分受力面。在锔钉植入初期,锔钉通常高出瓷面,需使用锉刀进行初步修整,使其与瓷面平齐或微凹,以防日常使用中的磕碰。此步骤严禁使用过粗的磨具,以免因金属延展性导致锔钉变形或瓷面崩裂。修整完成后,需使用细砂纸或磨石对锔钉边缘进行倒角处理,消除锐利棱角,这一细节处理直接关系到器物的安全性与佩戴舒适度。
表面抛光阶段,锔瓷技艺强调“金镶玉”般的视觉融合,即让金属的光泽与陶瓷的釉面形成和谐对比或统一。对于铜质锔钉,常采用氧化做旧或保持原色亮光的处理方式,前者使用硫磺等天然材料制造黑色氧化层,后者则使用玛瑙刀或高目数抛光膏进行物理抛光。玛瑙刀抛光是传统锔瓷中极具特色的一环,利用玛瑙的高硬度和光滑表面,对经过初步打磨的金属表面进行压光,使其产生类似镜面的冷冽光泽。这一过程不需要添加化学抛光剂,完全依靠物理压力使金属表面分子排列更紧密。工匠需根据锔钉的材质选择不同的抛光介质,银质锔钉易氧化变黑,需定期用专用擦银布保养,而铁质锔钉则需注意防锈处理,通常在抛光后涂抹微量天然蜂蜡进行保护,以延缓氧化过程,保持器物整体的稳定性。
跨技艺的打磨工具选择与操作规范
无论是金缮还是锔瓷,工具的选择与保养直接影响修复效果。传统打磨工具多取材于天然材料,如不同目数的水砂纸、鹿角粉、瓦灰、玛瑙刀以及天然纤维布。水砂纸在使用时需配合清水,以减少粉尘飞扬并降低摩擦热,防止漆面或釉面因高温受损。砂纸的目数选择需严格遵循“由粗配细”的原则,不可跳级打磨,否则残留的粗砂痕无法通过后续细砂纸消除,最终导致表面出现云雾状瑕疵。天然纤维布如棉布、丝绸,在推光阶段能有效吸附细微粉尘,并通过纤维与漆面或金属的微观摩擦产生热量,促进表面致密化。现代修复中虽引入了电动打磨机,但因其转速过快难以控制力度,在精细金缮和锔瓷修复中仍较少使用,更多见于大型器物的初步成型阶段,而非最终修饰。
操作规范方面,环境控制是打磨抛光成功的前提。漆艺对湿度和温度极为敏感,打磨过程中产生的粉尘若落入未完全固化的漆面,会造成永久性污染。因此,打磨工作通常在独立的洁净室进行,操作人员需佩戴防尘口罩和手套,避免人体皮脂和汗液干扰漆面或金属表面。此外,打磨过程中的力度控制需结合视觉反馈,工匠需不断变换视角,利用光线反射判断表面平整度。对于金缮,光线下的反光点应均匀分布,无断点或扭曲;对于锔瓷,锔钉与瓷面的过渡应自然流畅,无突兀的台阶感。每一次打磨动作都应轻而稳,避免重压导致器物应力集中而开裂。这种对细节的极致追求,使得打磨抛光不仅是技术操作,更是一种需要高度专注和经验的艺术实践。