干修坯的核心逻辑与素烧前检查标准
干修坯是陶瓷制作中连接成型与烧制的关键工序,其核心目的在于消除坯体在干燥过程中产生的微裂纹、气孔以及因收缩不均导致的变形,从而为素烧提供物理结构稳定的半成品。这一阶段坯体含水量已极低,质地坚硬但脆性大,操作时需严格遵循“轻拿轻放、受力均匀”的原则,避免在修整过程中因局部应力集中导致坯体断裂。
素烧前的检查是决定成品率的第一道防线,重点在于识别肉眼可见的缺陷与潜在隐患。检查流程通常包括观察坯体表面是否有浮尘、砂眼,触摸坯体接缝处是否平整,以及通过敲击声音判断内部是否存在隐裂。合格的坯体应无明显的修补痕迹,整体色泽均匀,且在自然光下无透光不均现象,这些细节直接影响了后续施釉的附着力和烧成后的最终品相。
刮平修整的工具选择与手法细节
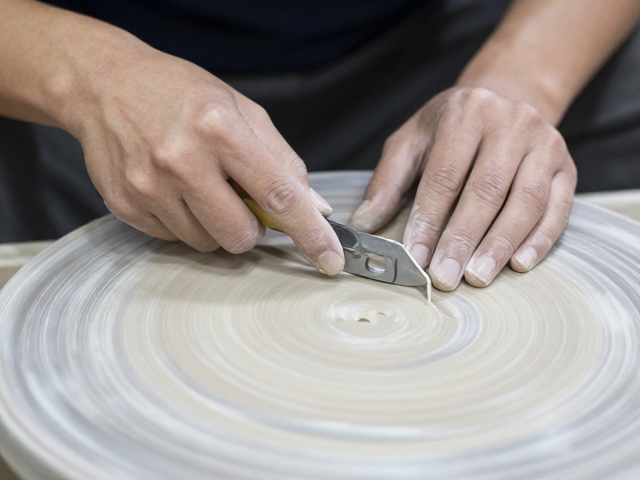
刮平修整并非简单的表面打磨,而是对坯体几何形态的精细修正,常用的工具包括牛角刮子、金属修坯刀以及不同目数的砂纸。牛角刮子因其硬度适中且表面光滑,常被用于坯体表面的最终抛光,能有效减少划痕并提升坯体致密度;而金属修坯刀则适用于去除较大的凸起或修正边缘线条,操作时需保持刀刃与坯体表面呈30-45度夹角,利用手腕力量进行推刮,而非垂直下压。
手法的核心在于“薄刮多次”,每次刮除的坯料厚度应控制在0.5毫米以内,以避免因去除过多材料导致坯体结构松动或产生新的应力裂纹。在处理坯体底部和内壁等难以触及部位时,需借助特制的弧形刮板或软质海绵进行辅助修整,确保每一处转角和平面都能达到预设的光洁度。对于存在微小砂眼的部位,可使用极细的湿布轻轻擦拭,利用坯体残余微量水分填补凹陷,随后自然干燥,切忌使用胶水或泥浆填补,以免影响素烧时的透气性。
常见缺陷分析与成品率提升策略
在干修坯过程中,最常见的缺陷是修坯痕迹过深导致的釉面凹陷和因干燥不均引发的翘曲。若发现坯体表面有较深的刀痕,不应强行刮平,而应先用细砂纸顺纹理打磨,再用软布清洁,确保后续施釉时釉料能均匀覆盖。对于因干燥过快导致的翘曲,应在修坯前对坯体进行回潮处理,使用喷雾器均匀喷洒极细水雾,待坯体回软至适宜状态后再进行修整,以恢复其原始形态。
提升成品率的关键在于建立标准化的干修坯操作流程,并严格执行环境控制。修坯车间的温度应保持在20-25摄氏度,相对湿度控制在50%-60%,避免空气流动过快导致坯体表面水分迅速蒸发而产生裂纹。此外,修坯后的坯体需放置在无尘、通风良好的干燥架上静置至少24小时,让内部应力充分释放,再进行素烧前的最终清洁和包装,这一静置过程能有效降低素烧过程中的爆裂率,确保每一道工序的稳定性。