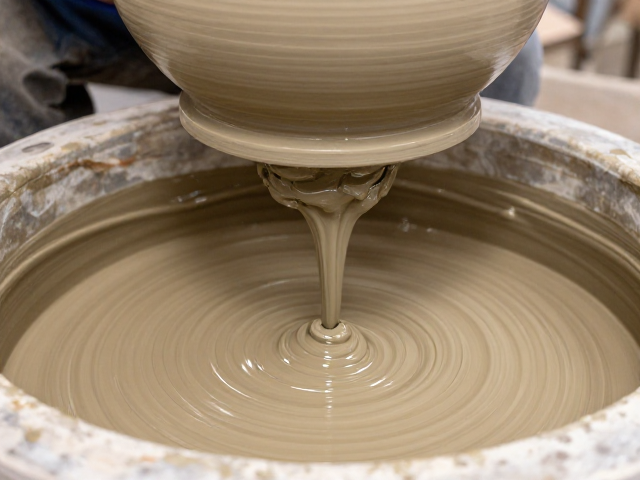
泥浆粘接工艺的科学原理与操作细节
泥浆粘接是陶瓷制作中连接不同部件的关键技术,其核心在于利用泥浆中微粒的悬浮特性与水分挥发后的固结作用。泥浆通常由高岭土、长石、石英等原料按特定比例研磨而成,需经过严格的过筛与陈腐处理,以确保颗粒细腻均匀且具备适宜的粘度。在实际操作中,工匠需将泥浆涂抹于两个需要拼接的瓷胎表面,通过挤压使接触面紧密结合,排出空气,形成严密的分子间结合力。这一过程对泥浆的稠度要求极高,过稀会导致结合部塌陷,过稠则难以形成有效粘合层,因此需要根据环境温度、湿度及瓷胎吸水率进行动态调整。
操作过程中,接合面的处理直接影响最终成型的质量。工匠需先对待粘接部位进行划毛或刮毛处理,增加表面粗糙度,以增强机械咬合力,随后均匀涂抹泥浆,再用刮刀或手指轻轻压实,确保无空隙残留。对于大型装置中的复杂结构,如多层叠加或异形连接,常采用“泥条盘筑”与“泥浆粘接”相结合的方式,先以泥条构建主体骨架,再用泥浆填补缝隙并加固节点。这种工艺要求工匠具备极高的手感控制能力,每一次按压的力度与角度都需精准到位,以避免因受力不均导致坯体变形或开裂。
大型装置定制中的结构设计与稳定性控制
大型陶瓷装置的制作面临着重力、热胀冷缩及结构应力等多重物理挑战,设计阶段需进行严密的力学分析。工匠需计算整体重心分布,确保装置在静态放置下的稳定性,同时预留足够的壁厚以应对烧制过程中的形变风险。对于高度超过一定尺度的装置,内部常设置金属骨架或钢筋混凝土支撑结构作为辅助,这些内衬结构需经过严密的防腐与隔热处理,避免与陶瓷坯体发生化学反应或因膨胀系数差异导致开裂。设计图纸需精确到毫米级别,标注每一处连接点的角度与受力方向,为后续制作提供不可偏差的基准。
定制过程中,分段制作与整体组装是应对大型装置的主要策略。工匠通常将装置分解为若干独立模块,分别成型后进行素烧,检查各模块的尺寸精度与结构完整性,随后进行打磨修整,通过泥浆粘接与高温烧制实现整体合龙。这一过程需严格控制各模块之间的配合公差,过紧会导致组装困难,过松则影响整体强度。在组装阶段,常使用夹具与支撑架固定各部件位置,确保在泥浆干燥收缩过程中保持预设形态。对于曲面或流线型结构,还需制作等比例模型进行试装,验证结构的合理性与视觉效果,再进入正式制作流程。
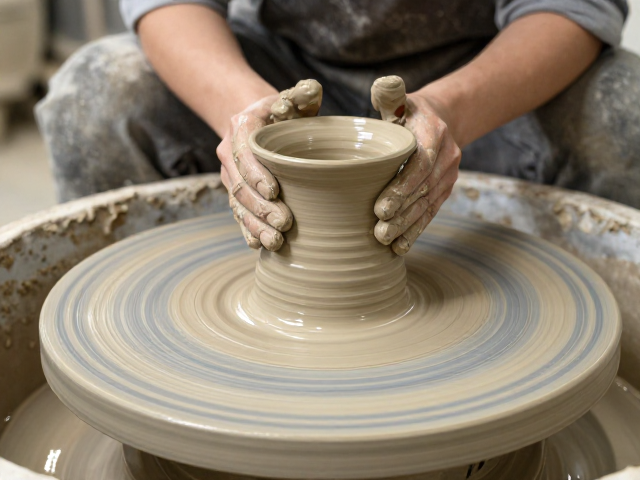
传统手工制瓷的核心技艺与材料处理
传统手工制瓷技艺蕴含着严密的物理与化学逻辑,其中拉坯、利坯与修坯是塑造器型的关键环节。拉坯依赖工匠双手对旋转泥团的控制,通过指腹的触感感知泥料的厚度与张力,逐步提升器壁,形成预设的轮廓。这一过程无模具介入,完全依靠经验与肌肉记忆,要求泥料具备良好的可塑性与延展性。利坯则是对拉坯成型后的坯体进行二次加工,去除多余泥料,使器壁厚度均匀一致,表面光滑平整。修坯则进一步细化器型,处理口沿、底足等细节部位,确保线条流畅自然,符合设计意图。
材料处理是传统制瓷技艺的基础,泥料的淘洗、沉淀、陈腐与练泥缺一不可。原矿经破碎、研磨后,需经过多次淘洗去除杂质,沉淀后的泥膏经过长时间陈腐,使水分分布均匀,有机质分解,提升泥料的可塑性与强度。练泥过程通过机械或手工反复揉搓,排出泥料中的气泡,使颗粒排列紧密,避免烧制时因气泡膨胀导致坯体开裂。传统技艺强调“看泥做工”,工匠需根据泥料的状态随时调整揉泥力度与干燥时间,确保每一道工序都处于最佳状态。这种对材料的深刻理解与精细掌控,是传统手工制瓷区别于工业化生产的核心价值所在。