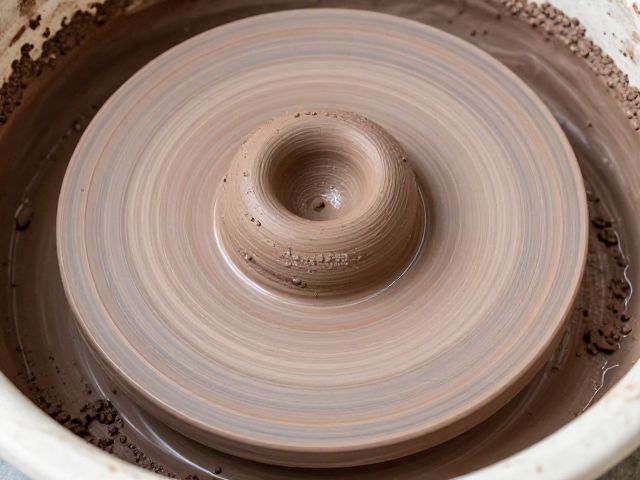
陈腐泥料的物理状态与水分平衡
紫砂泥料经过长时间的陈腐,内部有机质发生氧化分解,水分分布趋于均匀,但泥块内部仍可能包裹着微小的空气泡或因干燥形成的空隙。这些气泡若不能有效排除,会在后续成型和烧制过程中导致壶体出现针孔、砂眼或开裂,直接影响器物的致密度与美观。因此,在确认泥料陈腐状态合格后,首要任务是通过物理手段打破泥料的团块结构,使水分与泥粉重新融合,为排除气泡创造基础条件。
实际操作中,泥料通常被切割成适当大小的块状,通过反复的碾压和揉搓来软化泥身。这一过程并非简单的混合,而是需要利用手掌根部或专用工具对泥料施加持续且均匀的压力。随着泥料的软化,原本封闭在内部的空气会被挤压出来。此时需密切观察泥料的延展性,当泥料像面团一样具有较好的可塑性,且表面不再出现明显的干裂或硬块时,说明初步的水分平衡与去泡工作已具雏形,需立即进入更精细的练泥阶段。
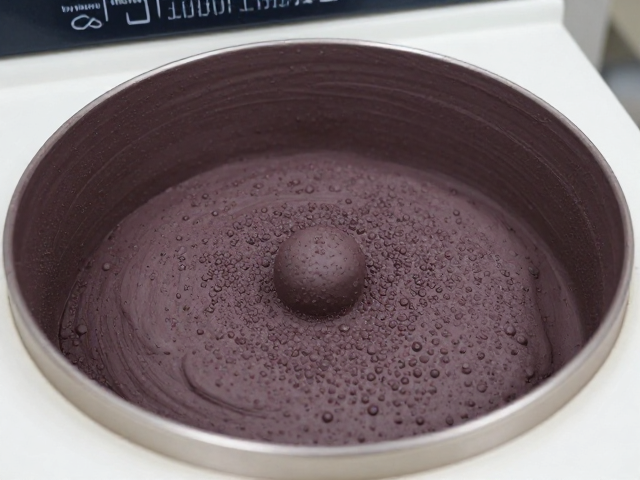
真空练泥机的参数设定与操作细节
现代紫砂工艺中,真空练泥机是排除气泡、提高泥料致密度的核心设备。对于不同目数的紫砂泥,真空度与挤压力的设定需有所区别。一般而言,粗颗粒泥料(如20-40目)可适当降低真空度,避免过度挤压导致颗粒结构破坏;而细颗粒泥料(如60目以上)则需提高真空度,以彻底排出微细孔隙中的空气。常见的家用或小型作坊用练泥机,其真空度通常维持在0.05-0.08 MPa之间,挤压压力则根据泥料湿度动态调整,确保泥条挤出时表面光滑、无断层。
操作时需将经过初步揉搓的泥料均匀填入练泥机的料斗中,避免局部堆积导致进气。启动机器后,观察泥条挤出的形态,若泥条表面出现螺旋纹或断点,通常意味着真空度不足或泥料湿度不均。此时应停机检查,重新调节泥料湿度或清理真空管道。值得注意的是,泥料在通过挤压螺杆时,剪切力会进一步细化泥粒并排出残余气泡,因此挤压过程需连续且稳定,不可频繁启停,以免空气重新混入泥料内部。
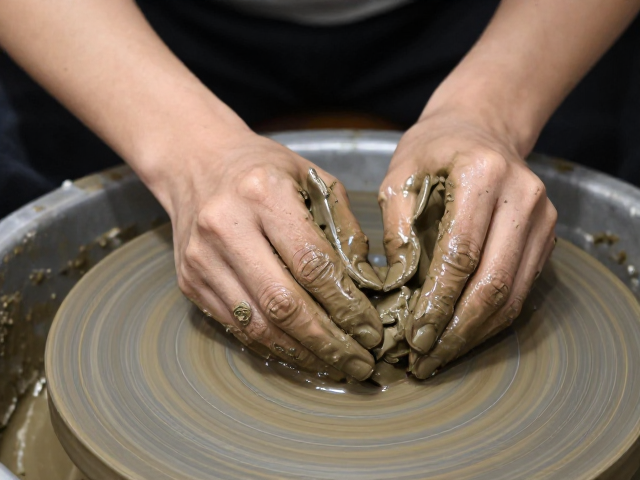
手工揉泥与“醒泥”的辅助工艺
尽管机械练泥效率较高,但手工揉泥在排除特定气泡及恢复泥料活性方面仍具有不可替代的作用。特别是在处理高目数、高粘性的泥料时,机械挤压可能导致泥料结构过于紧密,影响后期成型时的透气性。手工揉泥时,工匠将泥料置于洁净的石板或木板上,通过手掌的推、压、揉、捏,使泥料内部产生微小的位移,进一步打破机械挤压可能形成的刚性结构。这一过程通常持续数分钟至半小时,直至泥料手感细腻、无砂感、无硬心。
“醒泥”是手工揉泥后的重要环节,即将揉好的泥料密封静置一段时间,通常为2-4小时。在此期间,泥料内部的应力得以释放,水分进一步均匀分布,气泡残留的可能性大幅降低。醒泥过程中需保持环境温湿度相对稳定,避免泥料表面干燥结皮。若发现泥料表面有轻微干裂,可用湿布覆盖保湿。醒泥后的泥料质地更加柔韧,延展性显著提升,此时进行打泥片或捏塑成型,能有效减少因泥料内应力不均导致的变形或开裂风险。
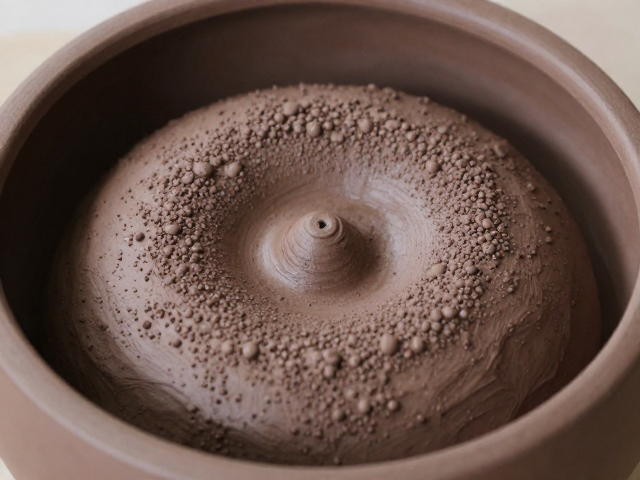
练泥后的泥料状态评估与成型准备
完成练泥与醒泥程序后,需对泥料状态进行直观评估,以判断是否达到成型标准。合格的练泥泥料应具备质地均匀、手感细腻、无明显气泡孔洞及硬块。可通过切割泥料观察其横截面,若截面紧密无气孔,且无明显分层或杂质,则表明气泡排除效果良好。此外,泥料的湿度也需控制在适宜范围,通常含水量在18%-22%之间较为理想,过湿易导致成型困难,过干则易开裂。
在确认泥料状态合格后,需根据预期制作的器型特点,对泥料进行进一步的分割与预处理。例如,制作薄胎器皿需选用经过精细练泥、气泡极少的高目数泥料,并严格控制湿度;而制作粗犷风格器物,可适当保留少量自然气孔,以增强透气性。处理过程中,需避免用手直接接触泥料过久,以防体温影响泥料湿度或引入油脂。将处理好的泥料置于阴凉通风出密封容器中暂存,等待下一步成型工序,确保泥料在最佳状态下进入制作流程。