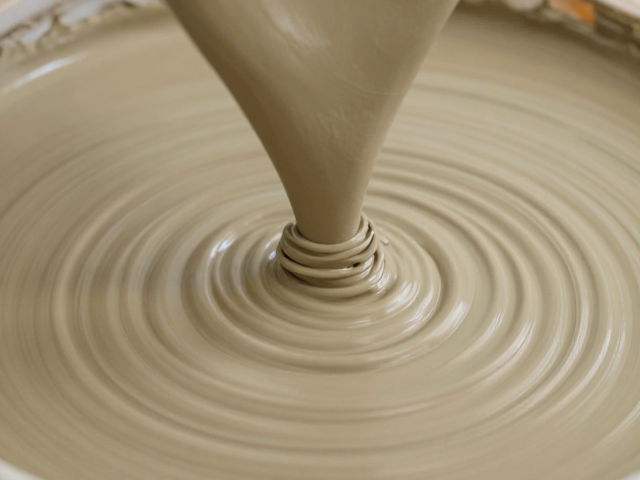
泥浆粘接工艺的核心原理与材料基础
泥浆粘接并非简单的物理堆砌,而是基于颗粒间范德华力与毛细管作用形成的微观结合。传统陶瓷泥浆主要由粘土矿物、石英砂及长石等原料组成,其中粘土矿物如高岭土或膨润土起着关键的粘结剂作用。高岭土在干燥过程中发生脱水反应,颗粒间形成氢键,进而产生初始强度;而膨润土因具有极高的吸水性和膨胀性,能显著改善泥浆的悬浮稳定性与可塑性,是控制粘接效果的关键变量。
在实际操作前,泥浆的配比需经过严密的物理性能测试。不同产地与品类的粘土其比表面积与阳离子交换容量差异巨大,直接决定了最终成品的收缩行为。工业实践中常通过测定泥浆的粘度、稠度及含水率来预判其粘接性能。例如,当泥浆含水率控制在15%-20%区间时,颗粒间的液桥力最为稳定,此时形成的粘接结构在后续干燥过程中不易发生结构性崩塌。这一基础数据的获取,是后续所有工艺调整的前提。
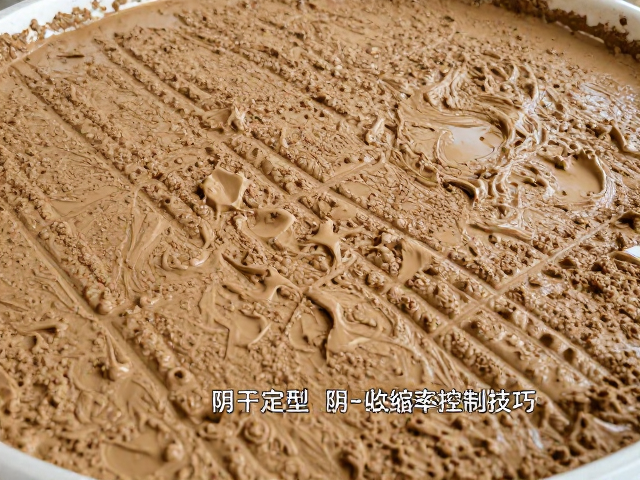
阴干定型阶段的水分迁移机制
阴干定型是泥浆从塑性状态向半固体状态转变的关键过程,其核心在于控制水分以均匀的速度从坯体内部向表面迁移。若环境通风过强或温度过高,表面水分蒸发速度远大于内部水分扩散速度,会导致表面迅速硬化形成硬壳,而内部仍处于湿润状态。这种内外收缩速率的不一致,会在坯体内部产生巨大的内应力,极易引发开裂或变形。因此,阴干环境必须保持空气流通但无直吹风,相对湿度通常维持在60%-70%之间,以减缓表面干燥速率。
在阴干过程中,坯体的体积收缩主要来源于颗粒间水分的排出与颗粒重排。这一阶段需避免阳光直射,因为局部受热会导致水分分布不均。对于大型或厚壁制品,可采用多层覆盖法,利用覆盖物调节局部微气候,使坯体各部位温差控制在2℃以内。通过监测坯体表面的“指触干”状态,即表面无粘性但仍有凉感,可判断阴干进程是否适宜进入下一步骤。这一过程中的耐心与细致,直接决定了成品能否保持几何形状的稳定性。
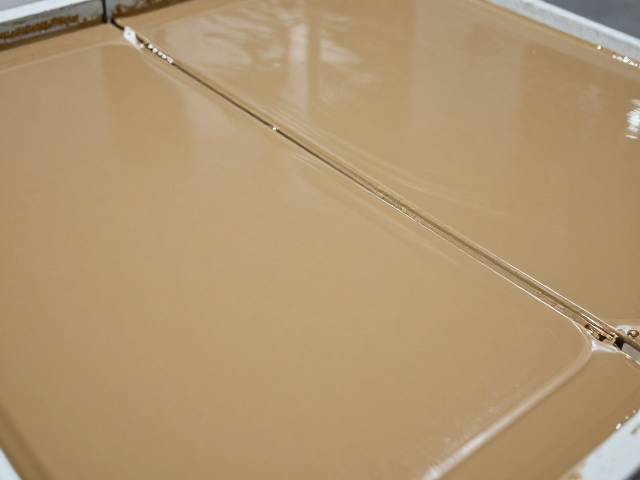
收缩率控制的工艺参数调节
收缩率是泥浆粘接工艺中最为敏感的技术指标,主要分为干燥收缩与烧成收缩两部分。干燥收缩发生在水分排出过程中,颗粒间距缩小所致;烧成收缩则发生在高温烧结阶段,颗粒间发生液相烧结及玻璃相形成。控制干燥收缩的关键在于泥浆的颗粒级配与含水率。通过添加适量的熟料或煅烧氧化铝粉,可以骨架支撑作用减少颗粒重排空间,从而降低干燥收缩率。一般经验中,添加10%-20%的熟料可有效将干燥收缩率控制在5%-7%范围内,具体数值需依据原料特性进行微调。
烧成收缩的控制则更多依赖于烧结制度的优化。升温速率、最高温度及保温时间共同影响着玻璃相的生成量与粘度。过快的升温会导致内部气体无法排出,引发膨胀或爆裂;过高的温度则会导致过度烧结,使收缩率急剧增加。在实际生产中,通常采用阶梯式升温法,在300℃-600℃区间设置缓升温段,确保残留水分及有机物的彻底排出。通过精确计算原料的化学成分,特别是SiO2与Al2O3的比例,可预测并调整最终烧成收缩率,使其保持在可接受的误差范围内,确保成品尺寸符合设计要求。