石英原料粉碎工艺的粒径控制与粒度分布优化
石英原料在进入熔融阶段前的物理形态处理,直接决定了最终玻璃制品的光学均匀性与机械强度。工业级石英砂通常需要经过多级破碎与研磨流程,以去除杂质并达到规定的粒径范围。传统的球磨或振动磨设备在处理高纯度石英时,容易产生金属离子污染,因此无铁研磨技术成为提升良率的关键环节。通过精确控制磨介材质与研磨时间,可将石英颗粒的粒度分布集中在预定区间,减少因颗粒大小不均导致的熔融死角或气泡残留。
粒径的均匀性影响着熔融过程中的热传导效率。过粗的颗粒需要更长的熔融时间,可能导致局部过热或结构缺陷;而过细的粉末则容易团聚,形成气孔。实际生产数据表明,将主要成分粒径控制在0.1-0.5mm区间,并配合严格的筛分分级,能显著降低熔制过程中的应力集中现象。这种物理预处理不仅提高了原料的致密度,还为后续高温下的晶型转变提供了稳定的基础结构,是确保石英玻璃内部结构均一性的首要步骤。
高温熔融过程中的晶型转变与气泡排除机制
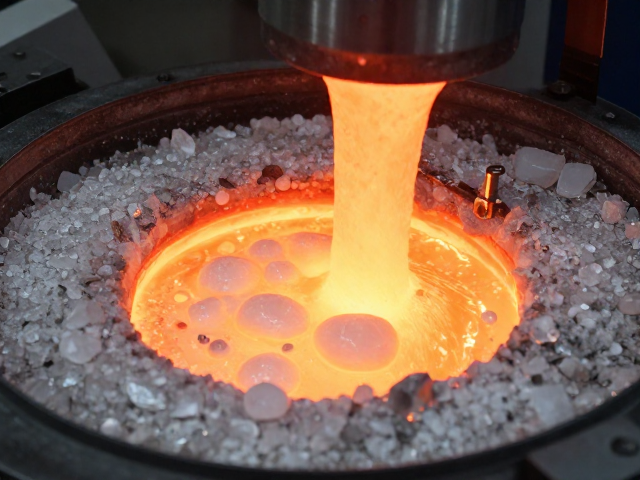
石英在高温熔融阶段面临着复杂的相变过程,α-石英向β-石英再到熔融态的转变伴随着体积效应,若升温曲线控制不当,极易引发裂纹或结构疏松。熔融炉内的温度场分布必须高度均匀,通常采用多区段控温策略,使原料在预热区充分排除吸附水与结晶水,随后在熔融区实现完全液化。这一过程中,气泡的排除依赖于熔体的粘度变化与表面张力作用,合适的温度梯度能促使微小气泡克服熔体阻力上浮至液面破裂。
熔体中的气泡来源主要包括原料包裹体分解、挥发物残留以及熔制气氛中的气体溶解。为了提升良率,需精确监控熔制气氛的纯度,避免氧气或水分与石英中的微量杂质发生副反应生成气体。通过优化加料节奏与搅拌工艺,可以促进熔体内部的物质交换,加速气泡的合并与排出。实证数据显示,在稳定熔融状态下,将熔体在高温区停留指定时长,可使气泡密度降低至每立方厘米数个以下,从而获得高透光率的优质石英玻璃坯料。
成型工艺对石英玻璃微观结构的影响
熔融后的石英玻璃在从液态向固态转变的过程中,其粘度特性决定了成型方法的选择与最终产品的性能表现。常见的成型方式如管模法、棒模法及浮法工艺,各自对熔体的流变性能有着不同的要求。在成型阶段,温度控制的精度直接影响玻璃内部的应力分布。快速冷却可能导致表面与内部温差过大,形成热应力集中,进而引发微裂纹或降低机械强度;而缓慢冷却则有助于原子重新排列,获得更稳定的网络结构。
成型过程中的拉伸、吹制或压制动作,会诱导石英玻璃产生各向异性。为了保持光学器件所需的各向同性特征,需严格控制成型时的受力均匀性。现代工艺中常引入在线监测系统,实时追踪成型件的尺寸与温度变化,及时调整机械参数。通过优化成型速率与退火曲线,可以有效消除成型过程中产生的残余应力。这种对微观结构的精细调控,是确保石英玻璃在高温、高压或强辐射环境下保持长期稳定性的核心保障。
退火处理与应力消除的关键参数
退火是石英玻璃制造中消除内应力、提高尺寸稳定性的必要工序。石英玻璃在成型后内部存在着非平衡态的结构应力,若不经退火直接使用,在温度变化或机械受力时极易发生破裂。退火过程需在石英玻璃的应变点与退火点之间进行,通常温度范围控制在1000°C至1100°C之间,随后按照特定的降温速率缓慢冷却。这一过程使得玻璃内部的原子结构能够逐步松弛,恢复到能量较低的稳定状态。
退火曲线的设计需依据石英玻璃的具体成分与几何形状进行定制。对于大尺寸或厚壁制品,降温速率需更为缓慢,以确保热量能够均匀传导至内部。研究表明,不充分的退火会导致产品在后续加工或使用中出现自发破裂现象,严重影响良率。通过精确计算热应力分布,制定分段式退火程序,可以最大限度地降低残余应力。这一工艺环节虽不改变石英玻璃的化学组成,却是决定最终产品物理性能稳定性与使用寿命的关键控制点。