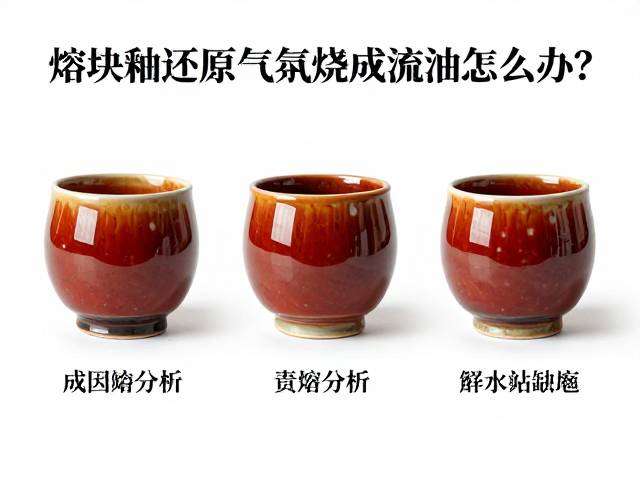
熔块釉还原气氛烧成流釉的核心成因分析
还原气氛下熔块釉发生流釉,本质上是釉层在高温阶段的粘度降低与表面张力共同作用的结果。熔块釉由于经过预先熔融和急冷处理,其内部结构处于非晶态,在烧成过程中析晶行为与天然矿物釉存在显著差异。当窑内氧含量降低,釉料中的铁、铜等变价金属元素价态改变,导致釉料熔点普遍下降。若烧成温度接近或超过釉料的软化点,釉面液态量急剧增加,在重力作用下便容易克服粘度阻力向低处流动,形成流釉、积釉甚至粘连窑具的现象。
此外,熔块配方中助熔剂的比例也是关键变量。部分为了追求光泽度或降低烧成温度而提高碳酸钡、硼砂或长石比例的熔块,其高温粘度特性较为敏感。在还原焰中,一氧化碳气体的还原作用会进一步削弱硅氧四面体网络的连接强度,使得釉料在1200℃-1300℃区间(视具体配方而定)的粘度曲线变得平缓。此时,釉面处于高流动性状态的时间窗口被拉长,若升温曲线控制不当,釉层未能在最佳粘度区间定型,必然导致严重的流釉缺陷。
精准调控烧成曲线与升温速率
解决流釉问题,首要措施是优化窑炉的升温制度,特别是高温段的保温时间与升温速率。在实际生产中,建议将釉料开始大量熔融的温度区间(即粘度降至10^3.5 Pa·s左右的区间)设置得更为陡峭,缩短釉料处于高粘度液态的时间。例如,若原工艺在1250℃保温30分钟,可尝试调整为1260℃快速通过,或在1280℃设置极短的保温(如5-10分钟),利用“快烧”策略减少釉层流动的物理时间。同时,需确保窑炉温场均匀,避免局部热点导致釉面局部过热流淌。
冷却阶段的控制同样不可忽视。在还原气氛烧成中,釉层的最终粘度不仅取决于最高温,还取决于冷却过程中的析晶过程。适当的快冷可以冻结釉料的液态结构,减少因缓慢冷却导致的晶体过度生长和釉层塌陷。通过调整冷却带的风闸或闸板开度,控制制品在1000℃至600℃区间的降温速率,有助于提升釉面硬度,防止因冷却过慢导致釉层在余热作用下继续流动。需定期校准窑炉热电偶,确保温控系统反馈的温度与实际窑内温度一致,消除因仪表误差导致的过烧风险。
优化熔块配方设计与施釉工艺
从材料源头调整熔块配方是根治流釉的有效途径。适当增加二氧化硅(SiO2)或氧化铝(Al2O3)的比例,可以显著提升釉料的高温粘度,增强釉层抵抗流动的能力。例如,在常规钠钙硼熔块基础上,引入少量高岭土或氧化铝微粉,可有效提高釉浆的悬浮稳定性,减少干燥过程中的开裂,同时在烧成时形成更坚固的网络结构。同时,需严格控制熔块中碱金属氧化物(Na2O、K2O)的含量,过高的碱含量会大幅降低釉的耐火度,导致流釉风险激增。
施釉工艺的规范性直接影响釉层的均匀性与厚度分布。流釉常发生于釉层过厚或局部堆积处。建议采用精密流量计控制喷釉或浸釉时间,确保釉层厚度控制在0.3-0.5mm之间(具体数值需根据坯体吸水率调整)。施釉后需检查坯体表面是否有灰尘或油污,这些杂质会破坏釉层的附着力,导致釉面收缩或流动不均。此外,坯体的吸水率需保持在合理范围,过高的吸水率会迅速吸走釉浆中的水分,导致釉层干燥过快而产生微裂纹,进而在烧成时成为釉料流动的通道,加剧流釉缺陷。