传统烧成工艺的痛点与压延成型的介入逻辑
区域性陶瓷原料厂长期面临原料利用率低、能耗密度高以及产品尺寸一致性难控的结构性难题。在传统的注浆或干压成型工艺中,坯体含水率控制难度大,干燥过程漫长且易产生裂纹,导致废品率居高不下。此外,传统工艺对原料颗粒级配的容忍度较低,一旦原料产地波动,生产线调整周期长,难以应对市场对小批量、多品种订单的快速响应需求。压延成型技术通过物理挤压替代部分成型环节,能够直接获得厚度均匀、密度一致的坯体,从源头上降低了因坯体缺陷导致的后续加工成本。
引入压延成型并非简单的设备替换,而是对原料制备流程的深度重构。该工艺要求原料具备更优的塑性指标和更精细的颗粒分布,这促使原料厂必须升级球磨与除铁工序,建立更严格的原料均化体系。虽然前期在原料处理环节增加了设备投入,但压延成型显著缩短了干燥时间,降低了干燥窑的热负荷。对于拥有本地优质瓷土资源的区域型企业而言,这种工艺转型能够最大化发挥原料特性优势,通过标准化的高档坯体输出,提升整体供应链的稳定性,为下游陶瓷制品企业提供更具竞争力的半成品支持。
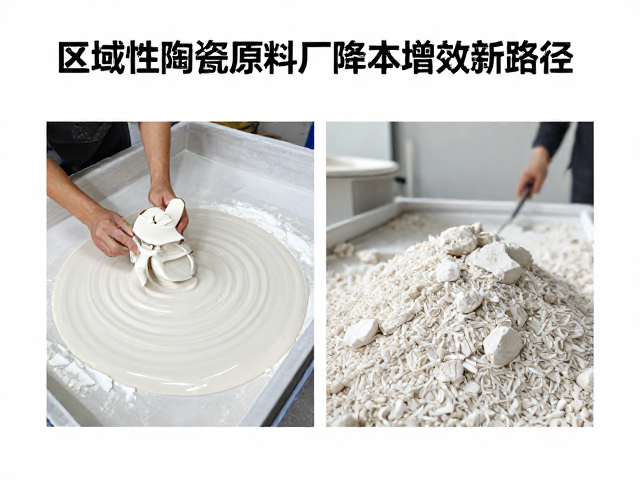
原料预处理与工艺参数的精准调控
压延成型对原料的含水率和粒度有着极为严苛的要求,通常要求坯料含水率控制在12%-14%之间,且粒径需达到微米级分散状态。区域性原料厂需配置高精度水分检测仪器和高效搅拌混合设备,确保浆料在进入压延机前达到最佳的流变特性。这一阶段的成本控制主要体现在原料损耗的降低,通过优化浆料配方,减少因成型不良造成的废料回炉现象,直接提升了原材料的得率。同时,精确的粒度控制有助于提高坯体的致密度,减少后续施釉和烧成过程中的针孔、黑心等缺陷,间接降低了废品处理所需的能源与人力成本。
在成型过程中,压延辊的温度、压力以及速度是决定产品品质的核心变量。区域性企业需建立严密的数据采集与反馈机制,实时监控压延过程中的张力变化,防止坯体出现拉伸变形或厚度不均。通过引入自动化控制系统,可以实现不同规格产品的快速换模与参数调整,大幅缩短生产切换时间。这种柔性生产能力使得原料厂能够灵活应对下游客户对薄板、异形砖等特殊规格的需求,避免传统工艺下因频繁调试导致的产能浪费。精准的压力分布还能显著提升坯体的机械强度,降低搬运和仓储过程中的破损风险。
能耗优化与区域供应链的价值重塑
压延成型技术在能耗管理方面展现出显著优势,主要体现在干燥与烧成环节的热效率提升。由于压延坯体结构致密且厚度均匀,干燥过程中水分蒸发更加均匀,有效缩短了干燥周期,降低了天然气或电力消耗。在烧成阶段,坯体在窑炉内的受热更加一致,减少了因局部过热或欠烧导致的能源浪费。对于依赖能源成本控制的区域性企业而言,每降低1%的能耗密度,都能直接转化为可观的利润空间。此外,压延工艺产生的废气排放量相对较低,有助于企业更好地满足日益严格的环保排放标准,规避因环保合规问题导致的停产风险。
从区域产业链的角度看,压延成型推动了陶瓷原料产业向高附加值领域转型。传统原料厂多停留在初级加工阶段,利润空间微薄且易受原材料价格波动影响。通过掌握压延成型技术,原料厂能够提供更稳定的、标准化的高端坯体产品,增强对下游陶瓷品牌的议价能力。这种深度加工模式促进了区域内上下游企业的紧密协作,形成了以技术为纽带的高效供应链网络。区域性原料厂通过技术升级,逐步摆脱低水平竞争,转而通过提供高品质、高一致性的原材料解决方案,确立在区域陶瓷产业版图中的核心地位,实现从“卖原料”到“卖技术服务”的价值跃迁。