滚轮刀结构与刃口设计的核心影响
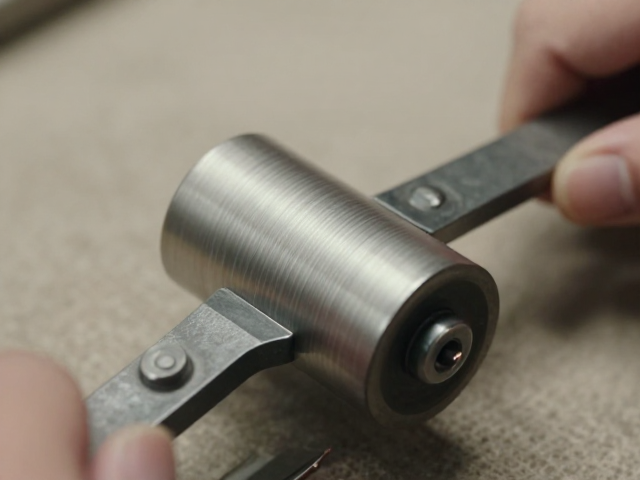
滚轮刀在干修坯工艺中的表现,直接取决于其刃口的几何形态与微观粗糙度。传统的平刃刀具在切削过程中容易产生较大的径向阻力,导致坯体表面留下明显的螺旋纹或刀痕。相比之下,经过精密研磨的圆弧刃口或微弧刃口设计,能够改变刀具与坯体的接触力学模型。这种设计使得切削力更多地转化为切向推力,而非垂直于表面的压入力,从而减少坯体表层的塑性变形和挤压效应。
刃口的锋利度是决定表面光洁度的另一关键变量。高硬度合金或金刚石涂层滚轮刀在保持刃口微观锐利时,能更有效地切断坯体内部的纤维或颗粒连接,形成平整的断裂面。若刃口出现微小崩缺或磨损,切削过程便会转变为挤压和撕裂,导致表面出现毛刺或粗糙颗粒。因此,定期检测刃口的微观状态,确保其处于最佳切削临界点,是维持高光洁度的基础物理条件。
工艺参数对切削质量的调控逻辑
切削速度与进给速度的匹配关系直接影响坯体表面的微观平整度。在干修坯过程中,过高的进给速度会导致单刃切削负荷增加,容易引发坯体振动,进而在表面形成周期性波纹。降低进给速度可以减小切削力波动,但需配合适当的主轴转速,以维持稳定的切屑排出路径。通过调整转速与进给的比值,使切削过程处于平稳区间,可有效避免因动力不稳定造成的表面瑕疵。
刀具与坯体表面的接触角度及下刀深度也是必须精确控制的变量。过大的下刀深度会增加切削阻力,导致滚轮刀在坯体表面产生滑移或跳动,破坏表面的连续性。通常建议采用分层修坯或浅切削策略,通过多次轻微切削逐步去除余量,而非一次性深切。同时,保持刀具轴线与坯体旋转中心的严格平行,确保接触点均匀分布,能够消除因受力不均导致的局部凹陷或凸起,提升整体表面的均匀性。
坯体状态与环境因素的协同作用
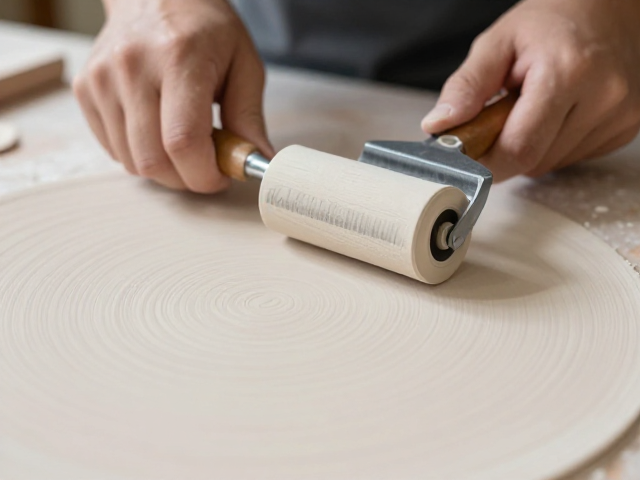
坯体的含水率与硬度均匀性对滚轮刀的切削效果有着显著影响。干修坯通常针对半干态坯体,若坯体内部水分分布不均,会导致局部硬度差异,滚轮刀在通过硬区时可能产生打滑或刻痕,而在软区则易造成过度切削。因此,在修坯前需确保坯体经过充分的陈腐和均匀干燥,使整体密度和硬度趋于一致,为滚轮刀提供稳定的切削介质。
环境中的粉尘控制与刀具清洁状况会间接影响表面光洁度。干修坯产生的粉尘若未及时清理,可能附着在坯体表面或嵌入滚轮刀的刃口间隙中,导致切削不连续或表面污染。建立严密的粉尘收集与过滤系统,并在修坯过程中设置间歇性清洁步骤,能防止粉尘堆积对刀具和坯体的干扰。保持工作区域的清洁,确保滚轮刀刃口无杂质粘附,是维持长期稳定光洁度的必要环境条件。