手工成型中的厚度控制难题
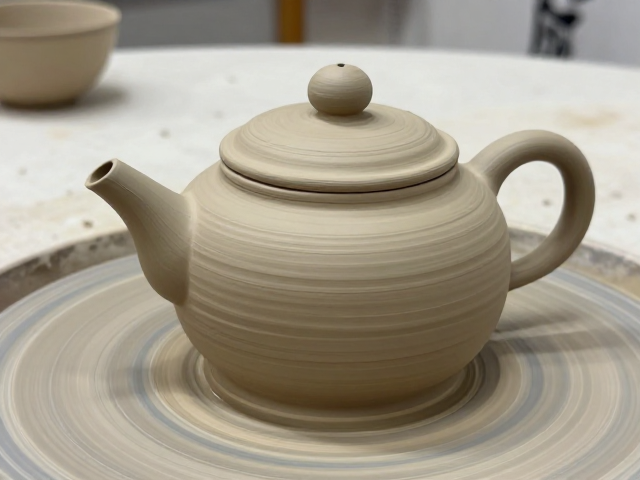
泥条盘筑法作为陶艺制作中历史最为悠久的成型技艺之一,其核心在于将揉练好的泥料搓成粗细均匀的长条,再通过层层堆叠、盘旋上升来构建器物的轮廓。在这一过程中,每一层泥条之间的接合质量直接决定了成品壁厚的均匀程度。工匠在操作时,需要不断调整泥条的直径与堆叠的角度,一旦手部力度出现细微偏差,或者泥料含水率控制不当,就会导致层与层之间产生挤压不均的现象。这种物理特性使得完全一致的厚度在手工操作中极具挑战性,尤其是对于壶身或杯体等需要保持圆润曲面的器型,任何一处泥条的过厚或过薄都会在成型后被直观地放大。
除了材料本身的特性,操作环境的温湿度变化也会显著影响泥条的状态。在干燥环境下,泥条表面水分迅速蒸发,变得干硬,此时进行盘筑容易产生空隙或断裂,工匠不得不通过额外按压来弥合缝隙,这往往导致局部壁厚增加。相反,若环境过于潮湿,泥条过软易塌陷,工匠需更加小心地支撑结构,这种谨慎的操作也可能导致不同部位的堆叠密度不一致。此外,泥料的颗粒粗细程度也是一大变量,含有较多砂粒或粗颗粒的陶土在搓条时难以达到绝对平滑,这些颗粒在堆叠时会形成微小的凸起,进一步加剧了器壁厚薄不均的自然纹理特征。
接合处理与应力消除的关键作用
泥条盘筑成型中,层与层之间的接合是决定壁厚均匀性的另一大关键环节。为了消除层间空隙并增强结构强度,工匠通常需要使用刮刀、竹片或手指对接合处进行严密的抹压和修整。这一步骤若处理不当,极易造成厚度失衡。例如,在抹压过程中,如果刮刀切入角度过大或用力过猛,会将下层泥料挤压变形,导致该区域明显变厚;而若抹压不足,则可能留下隐性空隙,虽未增加厚度,却影响了整体的致密性和视觉上的平整度。因此,接合时的力度控制需要极高的稳定性,任何一瞬间的疏忽都会打破原本规划的壁厚比例。
器物的造型复杂度也极大地影响了接合处理的难度。对于直筒形的茶杯,泥条垂直堆叠,接合面相对平整,厚度控制较为容易。然而,对于带有流、把或壶盖的复杂茶壶,泥条需要围绕立体结构进行弯曲和转折。在这些转角处,泥条受到额外的剪切力和拉伸力,极易发生变形。工匠必须在盘筑的同时进行塑形,这种多任务并行的操作使得对厚度的感知变得迟钝。特别是在壶嘴与壶身连接处,为了追求流畅的线条,泥料往往需要层层叠加填补,这一过程很难做到绝对均匀,最终形成该部位特有的厚重感或局部的薄壁区域。
干燥收缩与烧制过程中的形变影响
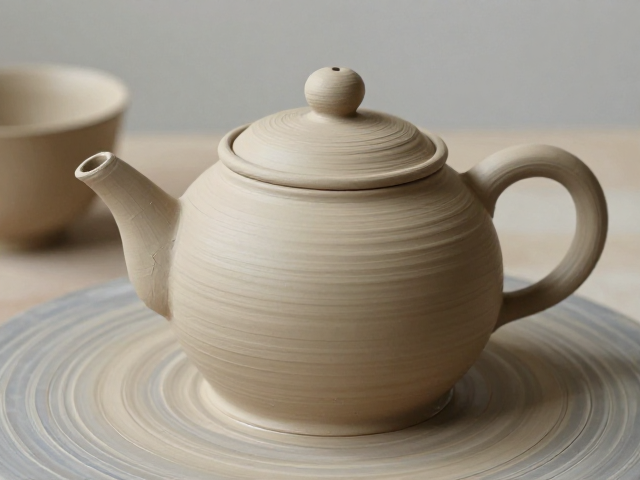
泥坯在自然干燥过程中,水分从表面向内部逐渐蒸发,这一物理过程会导致体积收缩。由于器壁各部分的厚度不一致,干燥速度也会有所差异。较薄的部位水分蒸发快,收缩迅速,而较厚的部位水分保留时间长,收缩滞后。这种不均匀的收缩会在坯体内部产生应力,若应力超过泥料的强度极限,坯体就会发生扭曲或开裂。即使没有出现明显的缺陷,不均匀的收缩也会导致最终成品的壁厚与预期产生偏差,原本均匀的设计可能在干燥后变得厚薄不一。因此,控制干燥环境的通风均匀性和温度稳定性,是减少因收缩差异导致厚度不均的重要环节。
烧制过程更是会放大原本存在的厚度差异。在高温烧结阶段,陶土中的矿物成分发生相变,体积进一步变化。厚壁部位与薄壁部位的热容量不同,受热和冷却的速度存在差异,这可能导致两者在收缩率上的微小差别被进一步放大。此外,窑炉内的温度分布并非绝对均匀,不同位置的温差会导致坯体各部分烧结程度不一,进而影响最终的尺寸和壁厚表现。对于追求极致工艺的茶具而言,这种由材料物理特性决定的厚薄变化,既是技术挑战,也是手工器物独特质感的来源。工匠通过经验预判收缩率,在制作初期预留余量,以期在成品中达到理想的视觉效果和使用手感。