釉浆粘度对陶瓷防护制品佩戴体验的核心影响
在陶瓷防护制品的生产环节中,釉浆粘度是决定最终产品表面质感与结构稳定性的关键物理参数。过高的粘度会导致釉层堆积不均,形成缩釉、针孔等缺陷,使得防护面粗糙,直接降低佩戴时的贴合度与舒适度;反之,粘度过低则会引起流挂或露底,导致防护层厚度不足,影响产品的长期稳定性与防护效能。因此,建立严密的粘度控制体系,是保障防护制品在动态佩戴过程中保持平整、稳固的基础。
实际生产中,粘度数据的波动会显著改变釉料在坯体表面的流平行为。当粘度处于理想区间时,釉浆能均匀覆盖于复杂曲面,固化后形成致密且平滑的保护层,减少因边缘翘曲或厚度不均造成的佩戴异物感。这种微观结构的均匀性,直接关联到防护制品与接触面之间的摩擦系数,进而影响佩戴时的稳固性,避免因微小位移导致的防护失效或不适。
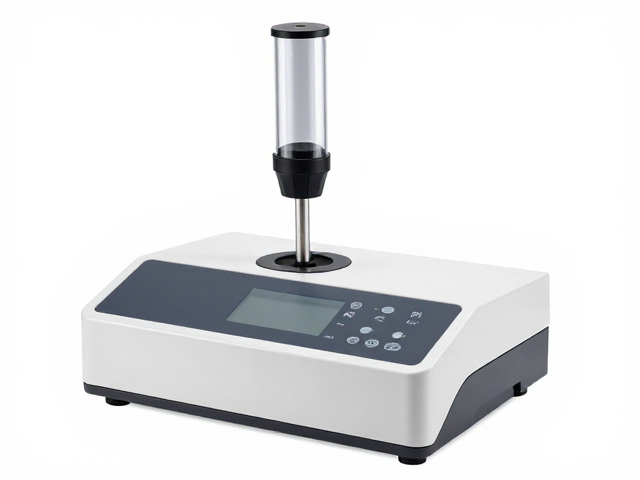
标准粘度测试方法与仪器校准规范
采用旋转粘度计进行测试是目前行业内广泛认可的量化手段,其核心在于通过测量转子在釉浆中旋转所受到的阻力来确定粘度值。测试前需确保仪器水平放置,并根据釉浆的预估粘度范围选择合适的转子型号,通常采用LV系列或RV系列转子以匹配不同稠度的料浆。转子浸入深度必须严格遵循仪器说明书要求,一般需达到转子标记线处,避免因浸入深度不足或过量导致剪切速率计算偏差。
测试环境的温度控制对数据准确性至关重要,釉浆粘度对温度变化极为敏感,通常需将测试温度恒定在25℃或行业通用的20℃条件下进行。每次更换釉浆样品前,必须彻底清洗转子并擦干,防止残留物干扰下一次测量。在读取数据时,应等待转速稳定,记录至少三个连续且数值一致的读数后取平均值,以消除因釉浆触变性或气泡干扰造成的瞬时波动,确保测试结果具有可重复性。
粘度数据与防护性能的关联分析
通过对比不同粘度区间的成品数据,可以发现粘度与防护制品的微观孔隙率存在显著的相关性。当测试粘度低于临界值时,釉浆在烧成过程中水分挥发过快,易形成开放性气孔,降低材料的致密度,这不仅削弱了防护层的机械强度,还可能导致表面吸附杂质,影响长期佩戴的卫生与安全。相反,粘度过高可能导致釉层内部应力集中,在冷却过程中产生微裂纹,破坏防护结构的完整性。
稳定性测试表明,处于最佳粘度区间的釉浆制备的防护制品,其表面硬度与耐磨性表现更为优异。在模拟佩戴场景的摩擦测试中,粘度控制得当的产品表面划痕深度显著小于偏差样品,这意味着更优的防护持久性。此外,均匀的粘度分布有助于减少釉面色差,确保防护区域外观的一致性,这对于需要高视觉平整度的防护场景尤为重要,从而在功能与美学双重维度上提升佩戴体验。
现场调试与异常处理策略
在生产现场发现粘度异常时,应优先排查原料含水率波动及研磨时间变化对料浆状态的影响。若测试值普遍偏高,可考虑微调分散剂添加比例,或延长球磨时间以细化颗粒,但需警惕过度研磨导致釉浆结构破坏或引入过多气泡。若测试值偏低,需检查原料中水分含量是否超标,或调整釉料配方中的熔剂比例,严禁随意添加未经验证的改性材料,以免破坏釉料原有的化学平衡。
建立日常巡检机制,对每批次釉浆进行粘度抽检,并结合烧成后的成品外观进行闭环反馈。当发现某批次釉浆粘度虽在标准范围内,但成品出现轻微流挂或缩釉前兆时,需进一步缩小测试区间,寻找更精确的最佳粘度点。通过记录不同季节、不同原料批次下的粘度变化规律,逐步完善内部工艺参数库,使粘度控制从单一指标检测转化为系统性工艺保障,确保护防护制品性能的长期稳定。