釉浆陈腐处理的化学与物理机制
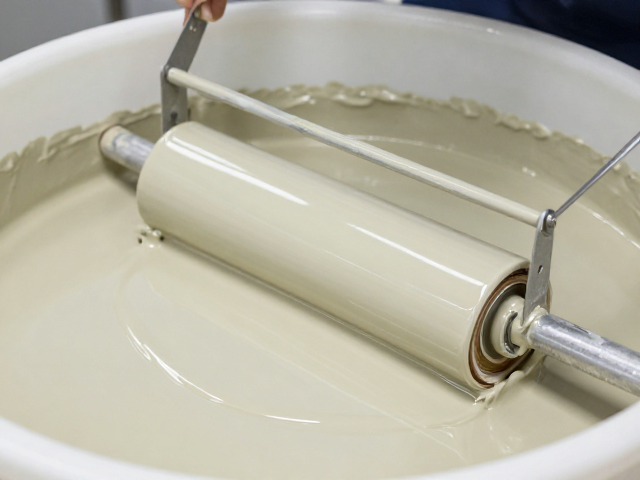
陶瓷釉浆在制备完成后,通常需要经过一段时间的静置陈腐,这一过程并非简单的存放,而是釉料内部发生的一系列复杂的物理化学变化。在陈腐期间,水分通过毛细管作用均匀分布,黏土颗粒表面形成完整的水化膜,使得颗粒间的结合力增强。同时,釉浆中的可溶性盐类如碳酸钠、碳酸钾等会进一步溶解,离子浓度的平衡有助于提高釉浆的分散稳定性。这种时间的沉淀作用,使得釉浆的流变性能发生显著改变,黏度趋于稳定,触变性得到优化,从而为后续成型提供基础保障。
陈腐过程中的微生物活动及胶体老化也是不可忽视的因素。虽然现代工业化生产中常添加防腐剂以抑制细菌过度繁殖,但适度的胶体老化依然会发生,这有助于长链高分子物质的交联,提升釉浆的悬浮稳定性。经过充分陈腐的釉浆,其内部结构更加致密均匀,气泡排出更为彻底,能够有效减少因釉浆不均导致的釉面缺陷。实际生产数据表明,陈腐时间不足往往会导致施釉后出现针孔、缩釉或釉面发白等质量问题,而经过24至72小时规范陈腐的釉浆,其施釉均匀度和成品率通常有显著提升。
滚塑成型工艺的核心控制要素
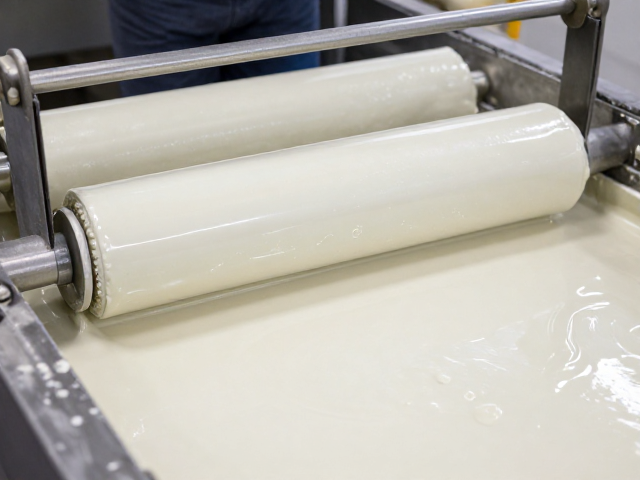
滚塑成型是一种将定量粉状或液态塑料原料放入模具内,通过加热和旋转使原料均匀熔融并附着在模具内壁的成型技术,在陶瓷领域,它常被用于制作大型、异形或薄壁陶瓷制品。工艺的核心在于温度曲线的精确控制与旋转速度的匹配。加热阶段需确保模具受热均匀,避免局部过热导致原料降解或熔融不均;旋转阶段则需保持恒定的角速度,使熔融物料在离心力作用下克服重力,均匀涂布于模具表面。这一过程对设备的精度要求极高,任何旋转偏心或转速波动都会直接导致制品壁厚不均。
在滚塑过程中,冷却定型同样至关重要。快速且均匀的冷却可以防止制品变形,同时影响结晶度和最终产品的机械强度。操作人员需监控冷却水的流量与温度,确保模具表面温度平稳下降。此外,原料的预处理也直接影响成型效果,粉料的粒径分布、流动性以及添加剂的种类与比例,均需经过严格筛选。通过优化滚塑参数,如加热时间、旋转速度及冷却速率,可以有效消除制品内部的应力集中,提升陶瓷件的整体致密度,减少开裂风险,特别适用于需要保持复杂几何形状且对壁厚一致性要求较高的场景。
陈腐与滚塑工艺的协同效应
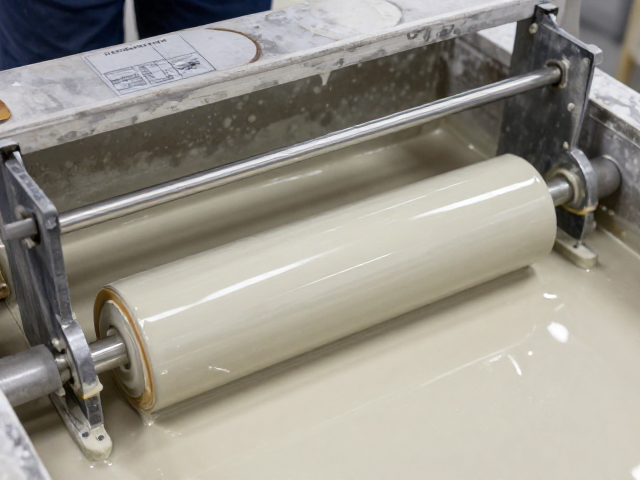
陈腐处理对滚塑成型的直接影响体现在原料的流变特性上。经过充分陈腐的釉浆或陶瓷浆料,其触变性更佳,在滚塑旋转过程中能更好地适应模具内壁的变化,形成均匀的涂层。若陈腐不足,浆料内部结构松散,颗粒间润滑性差,在滚塑初期可能出现挂料不均、堆积或流挂现象,导致成品表面粗糙或厚度差异过大。因此,将陈腐作为滚塑前的必要前置工序,能够显著降低因原料状态不稳定导致的成型缺陷,提高一次合格率。
两者结合还能优化最终产品的微观结构。陈腐过程中形成的均匀胶体结构,在滚塑成型时能更紧密地排列,减少内部孔隙率。在随后的烧结过程中,这种致密的预结构有助于减少收缩变形,提升成品的尺寸精度和机械强度。通过对比实验发现,采用规范陈腐后滚塑成型的陶瓷件,其吸水率普遍低于未陈腐直接成型的样品,抗折强度也有明显提升。这种工艺组合不仅提升了成品的外观质量,更在内在物理性能上实现了优化,是提升陶瓷制品综合质量的关键技术手段。