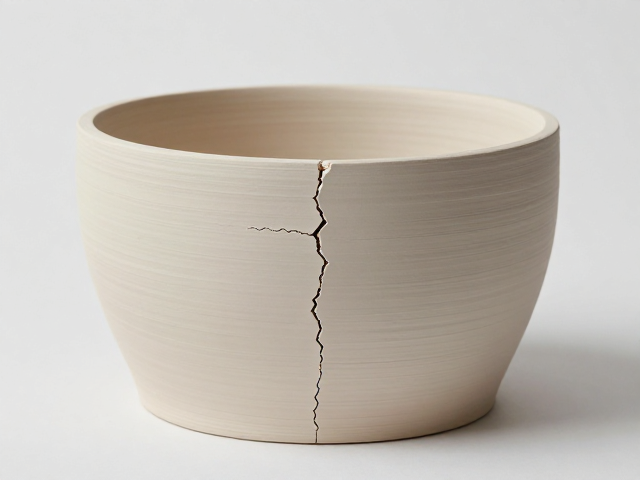
控制坯体含水率与干燥速率
干修坯前的湿坯阶段是决定成品率的关键节点,这一时期坯体内部水分迁移与表面收缩极易因受力不均产生应力裂纹。核心在于精准把控坯料含水率,通常需维持在18%-22%之间,此区间既保证了坯体具备足够的可塑性以便后续修坯,又能避免因水分过高导致干燥收缩率过大。若含水率低于15%,坯体过干会导致修坯时边缘崩缺;若高于25%,干燥过程中水分蒸发过快,表面硬化迅速而内部仍潮湿,内外收缩不一致必然引发贯穿性裂纹。
干燥环境的温湿度控制需严格遵循梯度变化原则。初期阶段环境温度应控制在20-25℃,相对湿度保持在60%-70%,此时坯体表面尚未形成刚性结构,快速升温或强风直吹会导致表面急剧失水形成龟裂。随着干燥进程推进,需逐步降低湿度并微调温度,使水分从坯体内部向表面均匀扩散。对于大型或厚壁制品,需采用间歇式干燥法,定时通风与密闭保湿交替进行,确保坯体各部位干燥速率一致,消除因局部干燥过快产生的内应力。
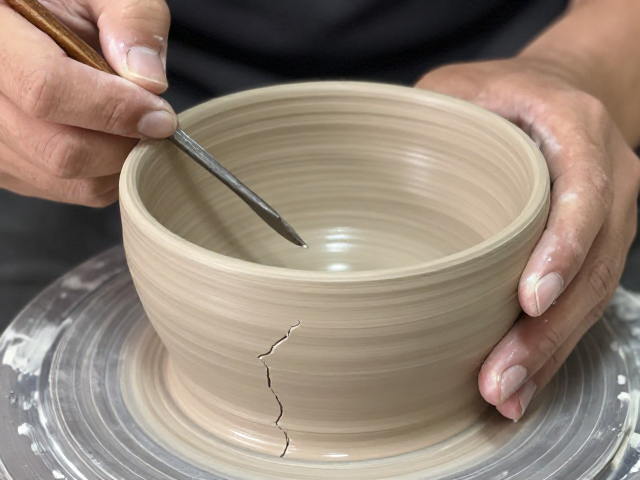
修坯手法与工具配合细节
修坯操作需严格遵循“轻、准、稳”的原则,刀具与坯体的接触角度直接影响坯体表面的应力分布。使用修坯刀时,刀刃与坯面夹角应保持在30°-45°之间,采用推刮而非切割的动作,避免刀刃切入过深造成隐性微裂纹。对于坯体转角、接缝等应力集中区域,需先用圆头刮刀进行圆弧过渡处理,消除直角尖锐处,使坯体几何形状变化平缓,减少修坯过程中因机械应力集中导致的结构性开裂。
修坯过程中的坯体支撑方式同样至关重要。坯体应放置在柔软且具有一定摩擦力的垫布或海绵上,避免刚性支撑点造成局部压迫变形。修坯时双手需配合默契,一手固定坯体重心,另一手持刀操作,动作要连贯流畅,避免中途停顿导致坯体受力不均。对于易裂部位,可采用“修后养坯”策略,即修坯完成后立即用湿布覆盖或放入保湿箱静置2-4小时,让坯体内部应力自然释放,恢复结构稳定性,随后再进行下一步工序,有效降低后续开裂风险。