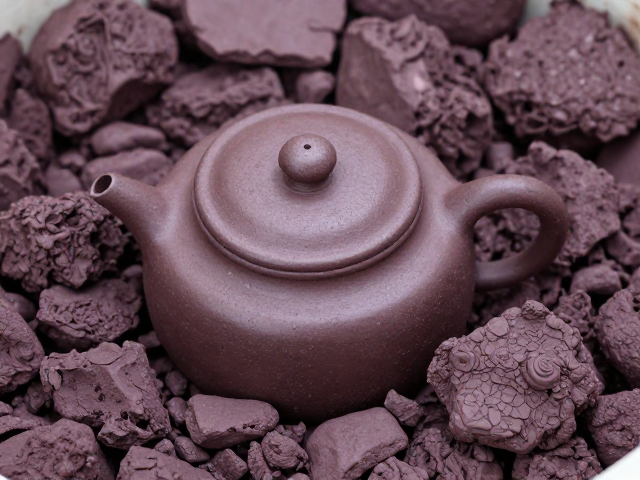
紫砂泥料陈腐期的物理化学演变机制
陈腐是紫砂泥料制备中至关重要的熟化过程,其核心在于泥料在密闭湿润环境下的长期放置。这一阶段并非简单的等待,而是泥料内部水分均匀分布与有机质分解的关键期。新开采的紫砂矿料经过粉碎、研磨、过筛后,颗粒表面吸附了大量水分,但颗粒内部与外部存在明显的含水率梯度。在陈腐过程中,水分通过毛细管作用逐渐向颗粒内部渗透,使得泥料整体含水率趋于一致,从而改善泥料的可塑性。
与此同时,泥料中残留的植物根茎、有机质在微生物作用下发生缓慢的氧化分解。这一生物化学过程释放出有机酸,这些酸性物质能进一步软化粘土矿物颗粒,增强颗粒间的结合力。陈腐时间的长短直接影响泥料的细腻程度和成型性能,一般传统工艺中,陈腐周期通常在数月甚至数年之间,以确保泥料达到理想的“熟”态,为后续的练泥和成型打下坚实基础。
废料回收与陈腐泥料的协同处理策略
紫砂生产过程中产生的边角料、废泥头以及练泥时产生的碎屑,若直接丢弃不仅造成资源浪费,还可能因处理不当带来环境污染。回收这些废料的首要步骤是将其粉碎至规定粒度,通常需经过再次研磨,确保其颗粒细度与新矿料相匹配。回收料中往往夹杂着不同时期、不同陈腐程度的泥料,因此不能简单混合后直接使用,必须经过严格的分类和预处理。
在回收泥料进入陈腐流程前,需对其进行含水率调节。由于废料通常处于干燥状态,需按比例加水搅拌,使其达到适宜的陈腐湿度。值得注意的是,回收泥料因经过多次揉练和干燥,其内部结构可能较为松散,陈腐过程中需特别注意密封,防止水分过快蒸发导致泥料表面结皮或内部干裂。通过将回收泥料与新陈腐泥料按比例混合,既能节约成本,又能利用新泥料的活性改善回收泥料的性能,实现资源的循环利用。
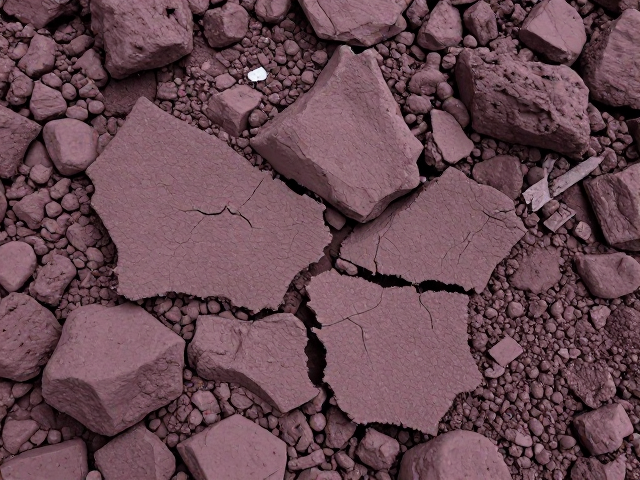
控制干燥速率防止开裂的核心工艺要点
紫砂器物在成型后的干燥阶段,极易因水分流失过快而产生裂纹,这是紫砂工艺中常见的缺陷之一。干燥过快会导致泥料表面水分迅速蒸发,而内部水分尚未迁移至表面,从而在泥料内部形成较大的应力差。当这种应力超过泥料的抗拉强度时,裂纹便应运而生。因此,控制干燥环境的水分蒸发速率是避免开裂的关键。
在实际操作中,应避免将成型后的紫砂坯件直接暴露在阳光直射、强风或高温环境下。理想的干燥环境应保持空气流通但无直吹,温度适中,相对湿度相对稳定。对于大型或薄胎器物,可采用阴干法,将其置于密闭空间内,通过自然缓慢失水的方式进行干燥。此外,坯件摆放时应保持平稳,避免因重力或支撑不均导致局部应力集中,进一步降低开裂风险。
泥料配比与环境温湿度管理的协同作用
泥料的配方设计直接影响其干燥特性。不同产地、不同矿层的紫砂泥料,其颗粒级配、含水量和收缩率存在差异。在实际生产中,需根据泥料特性调整配比,例如在易裂泥料中适当增加熟料粉或回收细泥的比例,以增强泥料骨架,减少干燥收缩。同时,泥料的颗粒级配需合理,过细的泥料干燥收缩大,易裂;过粗则影响表面细腻度,需通过实验确定最佳比例。
环境温湿度的精准控制是工艺执行中的重要环节。在潮湿季节,空气湿度大,水分蒸发慢,干燥时间需适当延长,以防坯件因长时间湿润导致强度不足或变形;而在干燥季节,空气湿度低,水分蒸发快,需加强保湿措施,如覆盖湿布或设置加湿设备,以减缓干燥速度。通过建立标准化的干燥环境参数记录,实时监控温湿度变化,能够更有效地预测和控制开裂风险,确保紫砂器物的质量稳定性。