钴料特性与青花发色的从属关系
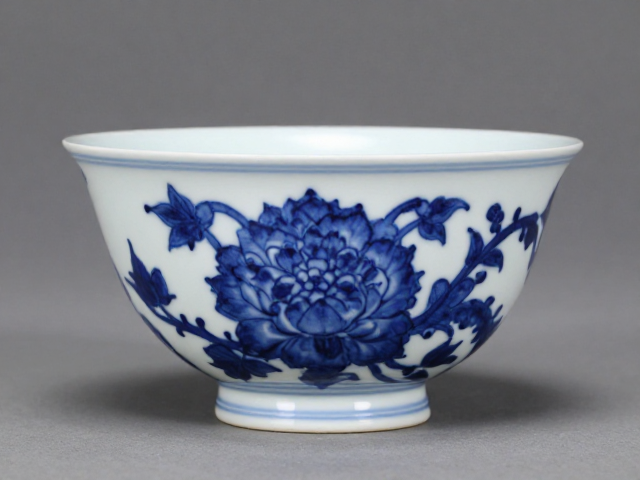
青花瓷的灵魂在于钴料,其化学成分直接决定了烧成后的色泽表现。传统青花主要使用进口苏麻离青、平等青、回青以及国产浙料等,不同矿源的钴土中铁、锰、钾等元素含量差异显著。苏麻离青因高铁低锰,在高温还原气氛下极易呈现浓艳深沉的蓝色,并伴有天然的黑褐色结晶斑点,这种物理特性并非瑕疵,而是明代永宣时期青花瓷独有的视觉标识。相比之下,明代中期的平等青(陂塘青)含铁量较低,烧成后色泽淡雅清丽,画面干净通透,适应了当时文人审美对素雅风格的追求。
钴料的研磨精度与绘制技法同样影响着最终的艺术效果。工匠需将钴矿粉碎后经过反复淘洗、沉淀,得到细腻的料浆。绘制时,笔触的轻重、料水的浓稀会产生自然的晕散效果,即“分水”工艺。在1200℃至1300℃的窑炉环境中,钴料中的氧化钴发生还原反应生成金属氧化物,进而与胎釉结合。若料水过浓,易堆积成块,形成厚重的色斑;若过淡,则色泽浮薄。这种对材料物理状态的精准把控,是青花瓷具备层次感和立体感的基础,也是古代工匠在长期实践中出的核心技艺。
窑炉气氛与温度曲线的关键控制
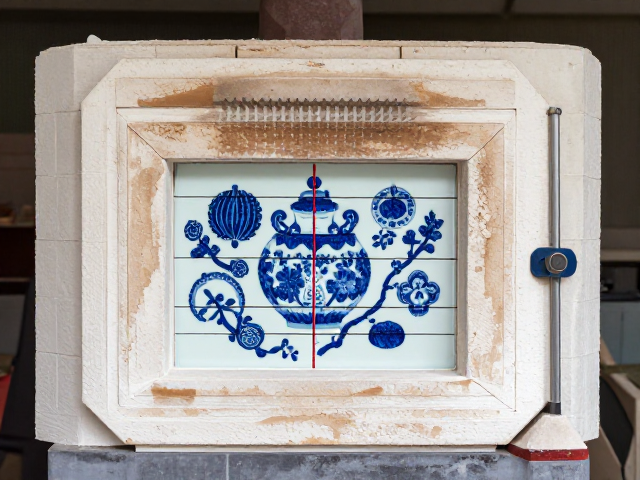
烧成过程是青花瓷质变的核心环节,其中还原焰的控制至关重要。青花瓷通常在1250℃至1300℃的高温下完成烧结,窑炉内的氧气含量必须保持极低状态,以促使钴料中的三价铁还原为二价铁,从而呈现鲜艳的蓝色。若窑内氧气过多,发生氧化反应,青花颜色会发灰、发黑,甚至呈现红褐色,导致作品报废。古代柴窑烧制中,经验丰富的窑工需通过观察火焰颜色、火照以及投柴频率来实时调整气氛,这种经验判断往往决定了整窑瓷器的成色率。
温度曲线的稳定性直接影响瓷胎的致密度和釉面的光泽。升温阶段需缓慢进行,排除坯体水分和有机质,防止炸裂;高温阶段需迅速达到最高温,使胎釉充分熔融结合;降温阶段则需控制冷却速度,避免釉面因应力不均产生裂纹。现代电窑或气窑虽能通过温控仪精确设定温度曲线,但青花发色的细微差别仍会因窑内局部温差而有所不同。研究表明,温度每偏差10℃,钴料中钴离子的呈色状态可能发生细微变化,这使得每一件青花瓷在微观色泽上都有着独一无二的“指纹”特征。
釉面反应与微观结构的形成机制
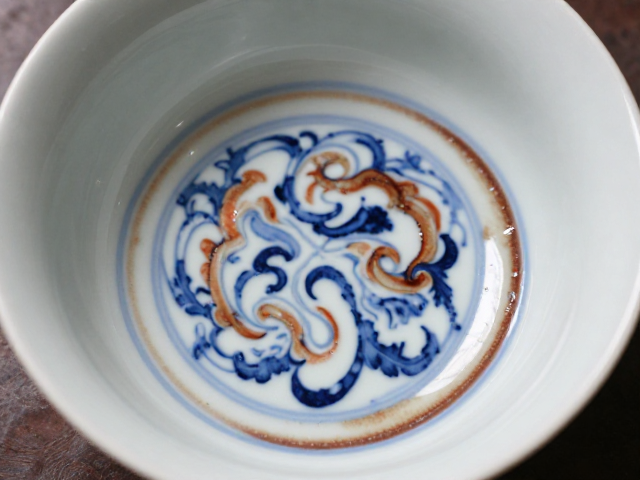
青花瓷表面的玻璃相结构是在高温下由长石、石英等原料熔融后形成的。在冷却过程中,釉层表面逐渐硬化,形成光滑致密的保护层。青花料中的钴元素以微小颗粒形式悬浮或固溶于釉层中,这些颗粒的大小和分布密度会影响光线的折射和吸收,从而呈现出从深蓝到浅蓝的丰富层次。若烧成温度过高,釉层流动过快,可能导致青花图案边缘模糊,失去线条的清晰度;若温度不足,釉面未完全玻化,则手感粗糙,光泽暗淡,且容易吸附污渍。
微观结构中还存在着釉与胎的结合界面。优质的青花瓷要求胎釉结合紧密,无剥离、无剥落现象。这依赖于胎釉膨胀系数的匹配。如果胎体膨胀系数大于釉层,冷却时釉层会受到拉应力,可能导致釉面开裂;反之,若釉层膨胀系数过大,则会产生压应力,使釉层起皱或剥落。古代工匠通过选用本地高岭土和瓷石配制胎釉,逐步摸索出行气通畅、结合牢固的最佳配比。这种材料学上的默契配合,使得青花瓷历经数百年仍能保持色泽鲜艳、胎质坚润,体现了古代材料科学的卓越成就。
瑕疵成因与工艺缺陷的辨析
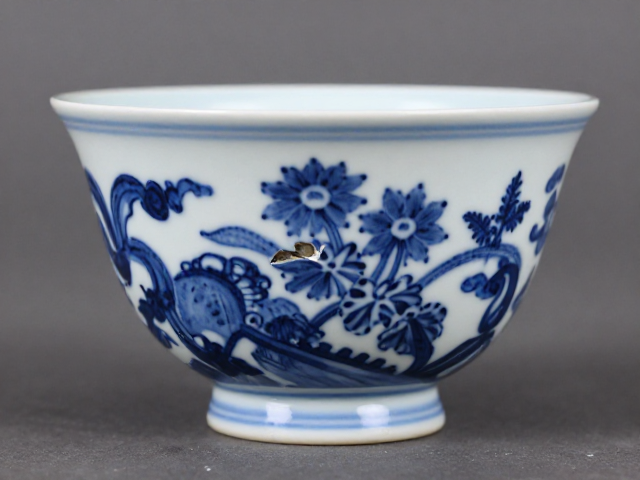
在实际烧制过程中,青花瓷常出现“铁锈斑”或“晕散”现象,这些特征常被误认为是缺陷,实则是钴料成分与烧成条件互动的结果。苏麻离青中含有的氧化铁在高温下析出,形成黑褐色的斑点,若斑点过于密集或过大,会影响画面构图,被视为工艺失控。此外,绘制时笔触过重或料水堆积,在高温下因表面张力作用向四周扩散,导致线条边缘模糊,这种现象在追求工笔精细的清代官窑中会被严格规避,而在写意风格的作品中则可能作为一种艺术表现手法被保留。
气泡也是观察青花瓷烧成质量的重要微观指标。釉层中的气泡大小、数量及分布均匀度,反映了釉料配方和烧成温度曲线的合理性。气泡过大可能影响釉面平整度,甚至导致针孔缺陷;气泡分布不均则可能造成釉面光泽不一致。现代显微观察技术可清晰呈现气泡形态,帮助研究者分析古代窑炉的热工制度。通过对比不同时期、不同窑口青花的气泡特征,可以还原当时的烧制工艺细节,为瓷器断代和产地鉴定提供科学依据。这种基于物证的分析方法,超越了传统目鉴的主观判断,使青花瓷的研究更加客观和精准。