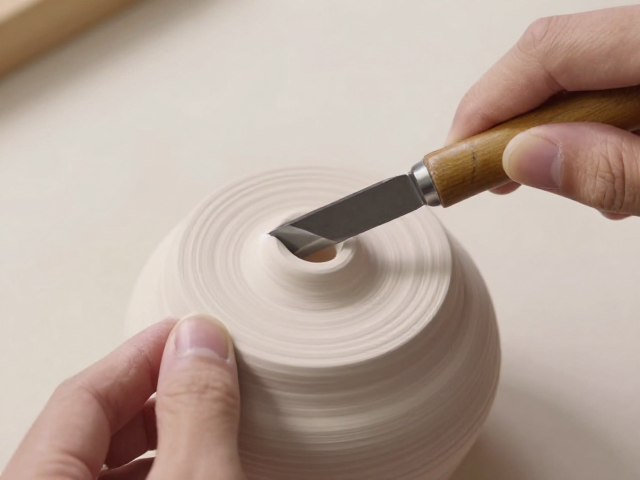
坯体状态评估与刀具选择
干修坯前的核心步骤在于对坯体含水率与硬度的精准判断,这直接决定了旋削时的受力反馈。当坯体含水率控制在12%至15%区间时,材质处于半干硬状态,此时进行旋削既能保证切削面平整,又能避免因过湿导致的粘刀或过干导致的崩裂。操作者需通过指尖轻触坯体表面,感受其是否具备细微的粉质感而非湿润感,这是判断是否进入旋削阶段的关键物理指标。
刀具的刃口角度与材质需与坯体特性相匹配,通常选用高碳钢或硬质合金材质的修坯刀,刃口角度保持在60至70度之间能提供最佳的切入稳定性。刃口必须保持极度锋利,任何微小的缺口都会在高速旋转中放大为坯体表面的划痕或崩口。在正式接触坯体前,需检查刀柄是否牢固,确保手部发力时刀具无晃动,这是防止因工具不稳造成意外磕碰的第一道防线。
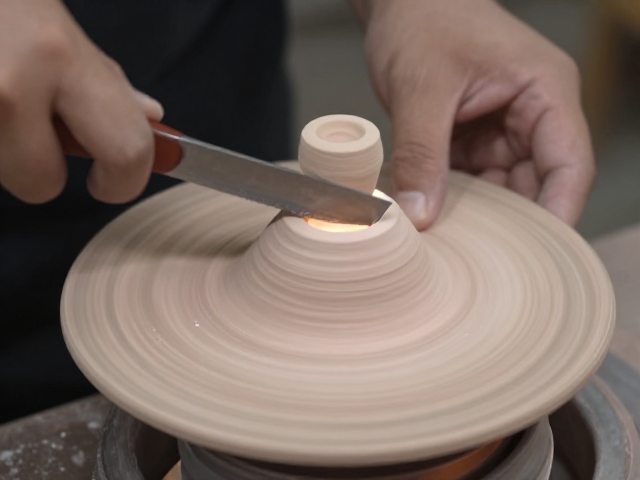
旋转速度与进刀力度控制
旋削过程中的转速控制是避免损伤的关键变量,低速旋转适用于粗修阶段,用于快速去除多余泥料并塑造基本轮廓;随着坯体形态接近成品,需逐步降低转速至中低速,以便进行精细修整。过高的转速会增加离心力,导致坯体内部应力不均,极易引发隐性裂纹或局部脱落。操作时应保持车轴或转轮运转平稳,避免忽快忽慢造成的切削深度不一,从而形成波浪状的不平整表面。
进刀力度应遵循“轻触多磨”的原则,刀具与坯体接触点应保持在切线方向,避免垂直下压或横向撬动。每一刀的切削厚度宜控制在0.5毫米以内,通过多次薄层切削来消除前一轮留下的刀痕。手部动作需柔和且连贯,利用小臂带动手腕进行微调,而非依赖手指强行按压。这种细腻的力度控制能有效减少刀具与坯体之间的剧烈摩擦,防止因瞬间冲击力过大导致坯体边缘磕碰或卷边。
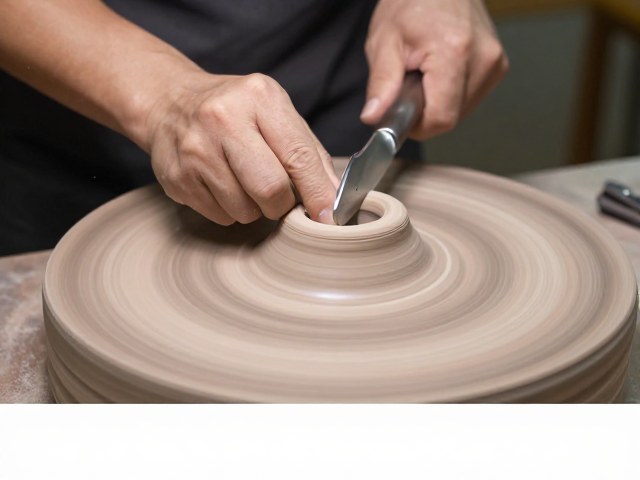
接触点管理与防磕碰细节
操作过程中,刀具与坯体的接触点应始终保持在坯体旋转半径的中下部,避免在坯体顶部或底部边缘处施力。边缘区域结构相对脆弱,且受力角度复杂,极易因刀具角度偏差造成崩角。在修整坯口和坯底时,需使用专用的小型修坯刀或刮刀,以极小的接触面积进行点状修整,逐步过渡到平滑表面,严禁使用大刀面一次性刮削边缘。
为防止意外磕碰,操作者的身体姿态需保持稳定,双脚分开与肩同宽,重心略微前倾但不可过度靠近旋转中心。左手扶坯需轻柔,仅起稳定作用,不可用力按压坯体,以免坯体移位导致刀具打滑伤人或损伤坯体。右手持刀时,肘部可作为支点,增加动作的稳定性。在遇到坯体内部夹杂硬物或密度不均的情况时,应立即停止旋削,检查坯体状况,不可强行切削,以免刀具崩刃或坯体突发破裂。