干修坯前的坯体状态评估与修整规范
坯体在干燥过程中产生的应力集中或干燥不均,是后续工序中出现裂纹或变形的主要诱因。在进行干修之前,必须对坯体的含水率进行严格把控,通常要求坯体含水率控制在规定的范围内,以确保坯体具备足够的强度以承受修坯工具的切削力,同时避免因过湿导致粘刀或过干导致崩角。修坯刀具的刃口锋利度直接影响坯体表面的光洁度,钝化的刀具容易在坯体表面留下划痕或挤压痕迹,进而影响施釉时的附着力。操作人员需定期检查刀具磨损情况,保持刃口平整,确保修坯动作平稳,避免因用力过猛造成坯体局部受力不均而产生隐性裂纹。
干修坯的核心在于去除坯体表面的毛刺、接痕以及修整坯体几何形状的规整度。对于注浆或压延成型的坯体,需重点清理模具接缝处残留的泥料,这些残留物在烧成后极易形成釉面缺陷。修坯时应遵循“少量多次”的原则,逐步去除多余泥料,避免一次性切削过多导致坯体变形或厚度不均。对于复杂造型的制品,需特别注意转角部位的厚度过渡,确保壁厚均匀,防止因局部过厚或过薄在烧成过程中产生应力集中而破裂。修坯后的坯体表面应光滑平整,无明显刀痕或凹陷,为后续施釉提供良好的基底。
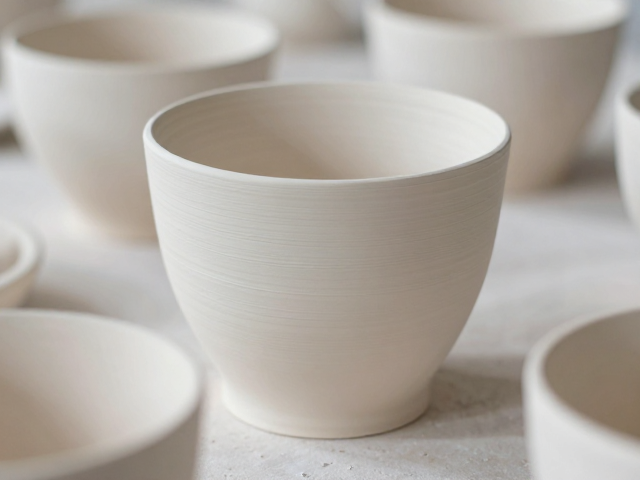
施釉前的坯体清洁与釉料性能预处理
坯体表面的灰尘、油污或残留修坯屑会严重阻碍釉层与坯体的结合,导致烧成后出现缩釉、针孔或剥落等缺陷。施釉前需对坯体进行彻底的清洁处理,通常采用软毛刷或专用清洁布轻轻擦拭坯体表面,去除浮尘。对于多孔性较强的坯体,需特别注意清理坯体内部的杂质,确保釉料能均匀渗透并附着。清洁过程中应避免使用含油性或腐蚀性强的清洁剂,以免残留物影响釉料化学性质。清洁后的坯体需放置在干燥、无尘的环境中暂存,防止二次污染。
釉料的制备质量直接影响最终产品的外观和质量。施釉前需对釉浆进行严格的性能检测,包括细度、比重、粘度及流动性等关键指标。釉浆细度通常需通过规定目数的筛网进行过滤,确保无粗颗粒残留,以免在坯体表面形成釉滴或粗糙感。釉浆比重需控制在适宜范围内,过稀会导致釉层过薄,露底或颜色不均;过稠则易造成流釉、积釉或釉层开裂。釉浆搅拌需均匀充分,静置后需再次搅拌以消除分层现象,确保釉料各组分分布一致。施釉前还需检查釉浆中是否有气泡,气泡附着在坯体表面会导致烧成后产生气泡缺陷。
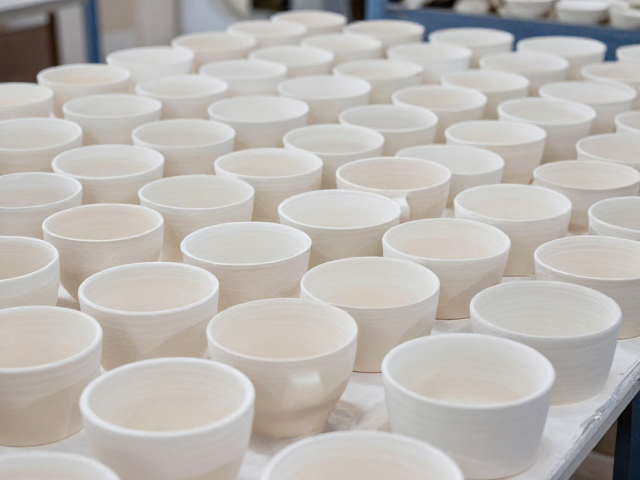
素烧前的关键检查与烧成环境确认
素烧前的检查是确保坯体在经历高温烧成前处于最佳状态的关键环节。需逐一检查坯体表面是否有肉眼可见的裂纹、气孔、杂质或变形现象,特别是对于经过修坯和施釉前的清洁处理的坯体,需确认无新增损伤。对于经过施釉处理的坯体,需检查釉层是否均匀,有无流釉、积釉或露底现象,釉面是否平整光滑,无气泡或杂质附着。对于未施釉仅经素烧的坯体,需确认坯体干燥均匀,无因干燥不均导致的开裂或变形。检查过程中发现任何缺陷,需及时剔除或返工,严禁有缺陷的坯体进入素烧工序。
素烧前的烧成环境确认同样至关重要。窑炉内部需保持清洁,无积碳、积釉或异物,避免污染坯体。窑具(如匣钵、棚板)需检查其平整度和完整性,确保无裂纹、变形或沾附杂质,以免影响坯体的放置平稳和受热均匀。窑炉温度控制系统需经过校准,确保温度传感器读数准确,避免因温度偏差导致坯体过烧或欠烧。装窑时需合理摆放坯体,确保坯体间留有适当间距,保证热气流通,受热均匀。装窑过程中需轻拿轻放,避免坯体碰撞产生隐裂或损伤。确认所有检查项目无误后,方可启动素烧程序。