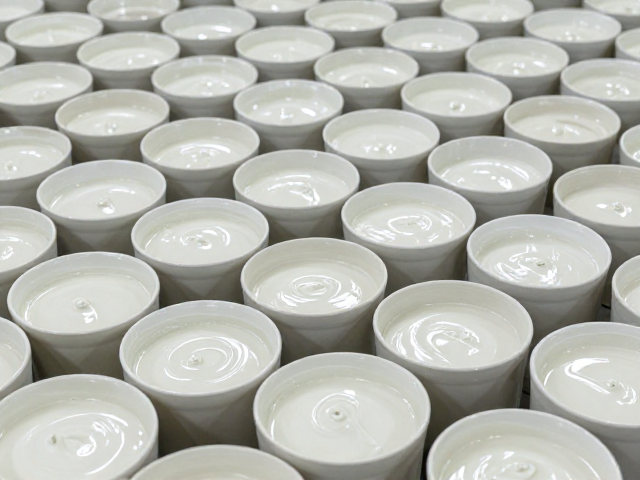
釉浆配方的标准化与批次一致性控制
艺术陶瓷在批量生产环境中,釉浆管理的核心难点在于解决不同批次间理化性质的波动,这种波动直接导致烧成后产品出现针孔、缩釉或色差等缺陷。建立严密的配方数据库是基础,每一批釉料的生产都必须依据经过反复验证的标准配方执行,同时引入自动配料系统以减少人工称量误差。在实际操作中,原料的含水率、粒度分布以及混合时间都需要设定严格的公差范围,例如球磨时间通常需控制在既定范围内,以确保釉料颗粒达到预期的细度,这是保证釉面均匀性的物理基础。
为了维持釉浆性能的稳定,必须实施严酷的入厂原料检验与中间品监控机制。每批 incoming 的氧化物原料及硅铝质原料都需要经过重金属检测及化学成分分析,确保源头数据的真实性与可追溯性。在制备过程中,通过定期检测釉浆的比重、粘度及pH值,能够及时发现因原料批次差异或环境温湿度变化引起的性能漂移。一旦检测到关键指标偏离标准区间,需立即启动纠偏程序,调整加水量或分散剂比例,从而在源头上锁定良品率,避免大规模生产后出现不可逆的质量事故。
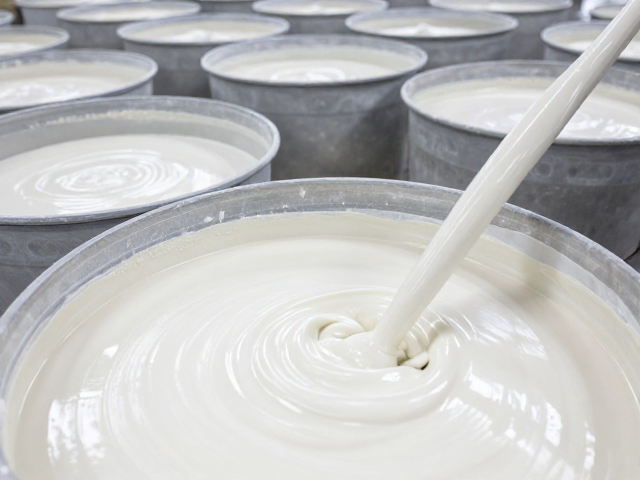
先进先出法在釉浆仓储与流转中的执行逻辑
先进先出(FIFO)原则在艺术陶瓷釉浆管理中并非简单的顺序消耗,而是基于釉浆化学稳定周期的精细化管理策略。釉浆在静置过程中会发生沉降、絮凝或水分蒸发等物理化学变化,其流变性能会随时间发生不可逆的衰减或改变。因此,仓库管理必须建立严密的批次标识系统,每一桶釉浆入库时需记录生产日期、静置时长及初始检测数据。生产领料时,系统或管理人员需优先调取库存中静置时间最长的批次,确保每一笔消耗都对应着性能处于预期衰减曲线上的材料,从而维持工艺参数的稳定性。
执行先进先出法需要配套的仓储空间规划与信息化追踪手段。仓库应设置明确的待用区、在用区和复检区,并通过颜色标签或电子标签区分不同入库日期的釉浆批次。当一批釉浆因静置时间过长导致粘度异常时,必须进入复检流程,通过重新搅拌、添加调整剂或进行小试烧成来验证其可用性,合格后方可投入生产,不合格则按规定报废。这种严密的流转控制避免了因随意抽取库存导致的工艺波动,确保了生产线上每一片瓷坯所接触的釉浆性能高度一致,从而显著降低因材料差异造成的次品率。
基于数据反馈的工艺参数动态调整
在批量生产现场,釉浆的管理成效最终体现在烧成车间的良率数据上。通过收集每一炉次的烧成结果,将釉浆的批次信息与最终产品的外观缺陷进行关联分析,可以构建起严密的质量反馈闭环。例如,若某段时间内缩釉缺陷率上升,且对应恰为某一静置时间较长的釉浆批次,则需立即核查该批次的触变指数变化,并据此调整施釉厚度或烧成温度曲线。这种基于数据驱动的调整方式,使得釉浆管理从被动的存储消耗转变为主动的工艺优化环节。
生产现场需建立快速响应机制,以应对釉浆性能波动带来的即时影响。当发现连续几片产品出现轻微色差或光泽度不均,技术员应立即停止当前施釉参数的运行,对正在使用的釉浆进行快速取样测试。通过对比新旧批次釉浆的流动性与附着率差异,微调喷枪压力或浸釉时间,以补偿材料性能的微小偏差。这种精细化调整不仅依赖于先进先出法提供的材料一致性基础,更体现了对釉浆动态特性的精准掌控,从而在大规模生产中维持高水平的良品率。