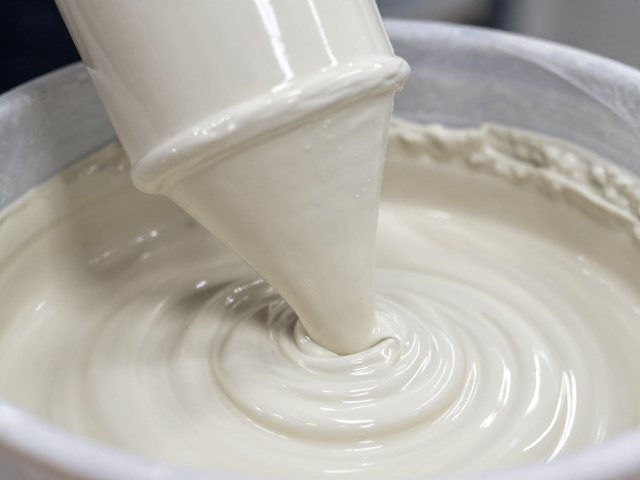
釉浆流变特性与防沉淀机理
陶瓷釉浆在静止状态下极易因重力作用发生颗粒沉降,导致釉层厚度不均、产生针孔或剥落等缺陷,因此控制浆料的流变性能是稳定生产的前提。高岭土、石英、长石等原料粒径分布差异较大,若分散剂添加不当或搅拌能量密度不足,固相颗粒无法形成稳定的空间网状结构,进而引发快速絮凝和沉淀。现代陶瓷工业通常采用高分子分散剂如聚羧酸醚类物质,通过吸附在颗粒表面产生空间位阻效应,降低颗粒间的范德华力,从而延缓沉降过程。
为了量化防沉淀效果,行业内常采用屈服应力和触变环面积作为关键评价指标。当釉浆的屈服应力大于颗粒沉降产生的驱动力时,沉淀现象会被有效抑制。通过旋转粘度计测定不同剪切速率下的粘度变化,可以计算出触变指数,理想的釉浆应具备较高的低剪切粘度以支撑颗粒悬浮,同时拥有较低的高剪切粘度以利于后续泵送和喷涂。这种流变调控技术使得釉浆在储存期间能保持均匀的固含量分布,为后续成型工序提供一致性的物料基础。
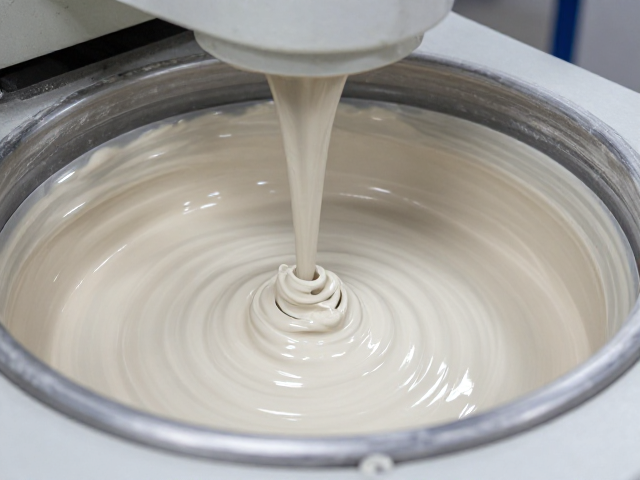
高能搅拌设备与工艺参数优化
传统的桨叶式搅拌难以应对高固含量釉浆的混合需求,现代生产线逐渐转向使用砂磨机、高速分散机以及带有变频控制的立式搅拌釜。搅拌转速、叶片角度及挡板设计直接影响剪切力的分布均匀性。例如,在制备高浓度釉浆时,采用两级搅拌策略,初级低速混合确保原料湿润,次级高速分散打破团聚体,可将颗粒粒径控制在微米级别,显著提升釉面光洁度。搅拌时间需经过严格验证,过短导致分散不均,过长则可能因剪切过热改变釉浆化学性质或引入过多气泡。
温度控制是搅拌工艺中的隐形关键变量。高剪切作用会产生显著的热量,若釉浆温度超过临界值,水分蒸发加速会导致固含量波动,甚至引起分散剂失效。因此,配备夹套冷却系统的搅拌设备成为标配,通过实时监测浆料温度并动态调整冷却水流量,将浆料温度维持在20-30℃的区间。此外,真空脱气搅拌技术的应用进一步减少了浆料中的包裹气泡,气泡在后续干燥和烧成过程中膨胀形成气孔,直接影响成品率。精确的工艺参数设定确保了釉浆物理性能的稳定性,减少了因浆料波动带来的次品率。
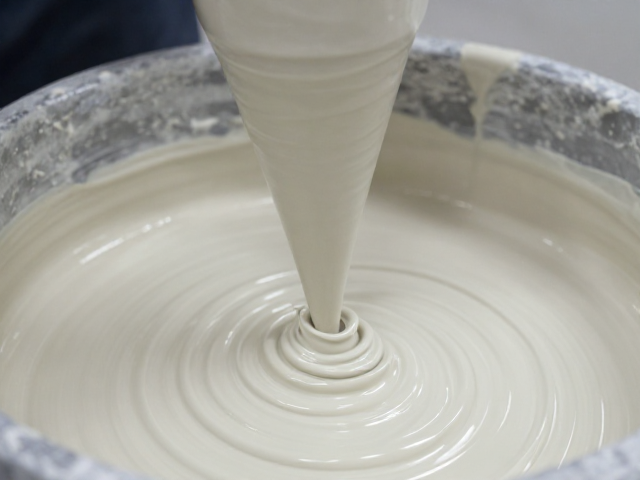
挤出成型中的压力传递与成型质量控制
挤出成型是将釉浆转化为预定形状的关键步骤,其核心在于釉浆在挤出筒内必须表现出均匀的塑性流动。釉浆通过螺杆或柱塞施加压力,经由模具挤出成型。在此过程中,釉浆的含水率、颗粒级配及润滑剂含量共同决定了挤出物的致密度和表面质量。若釉浆过于稀薄,挤出物易塌陷变形;过于干硬则会导致挤出阻力过大,电机负荷激增甚至损坏设备。实际生产中,通常通过调节真空练泥机的真空度来排除釉浆内部空气,提高坯体密度,真空度一般控制在0.08-0.1 MPa之间,以确保挤出条表面光滑、无气纹。
模具设计的合理性直接影响挤出效率和成品合格率。模具的压缩比、定形段长度及口模角度需根据釉浆的具体流变特性进行计算与调整。对于复杂形状的陶瓷构件,多通道模具需保证各流道压力平衡,防止因流速差异导致的产品变形或尺寸偏差。挤出后的半成品需经过严格的尺寸检测,使用千分尺或激光测厚仪监控壁厚均匀性。若发现挤出物表面出现螺旋纹或粗糙现象,需立即检查螺杆磨损情况或调整釉浆的含水量与搅拌状态,这种实时反馈机制是维持连续生产稳定性的核心手段。
工艺协同对生产效率的提升逻辑
防沉淀搅拌与挤出成型并非孤立工序,而是紧密耦合的生产环节。稳定的釉浆流变性能直接决定了挤出过程的连续性,若浆料在储浆桶中发生分层,进入挤出机后必然引发压力波动,导致挤出中断或产品缺陷。通过建立从原料配比、搅拌工艺到挤出参数的数字化监控体系,可以实现生产过程的闭环控制。例如,利用在线粘度计实时监测浆料粘度,数据反馈至搅拌系统自动调整分散剂添加比例或搅拌转速,确保每一批进入挤出机的釉浆性能一致。
这种工艺协同效应显著降低了停机清洗频率和原料浪费。传统工艺中,因浆料沉淀导致的堵管、断料现象会频繁中断生产,需要人工清理管道,耗时且影响产能。优化后的工艺使得挤出过程能够长时间稳定运行,单位时间内的产出量大幅提升。同时,均匀的挤出坯体减少了后续修整工序的工作量,降低了人工成本。通过精确控制每个环节的质量节点,陶瓷企业能够在保证产品一致性的前提下,压缩生产周期,提升整体运营效率,应对市场对高品质陶瓷产品日益增长的需求。